
 EN
كيف يحوِّل فيلم الانكماش الأغراض المفككة إلى وحدة متماسكة
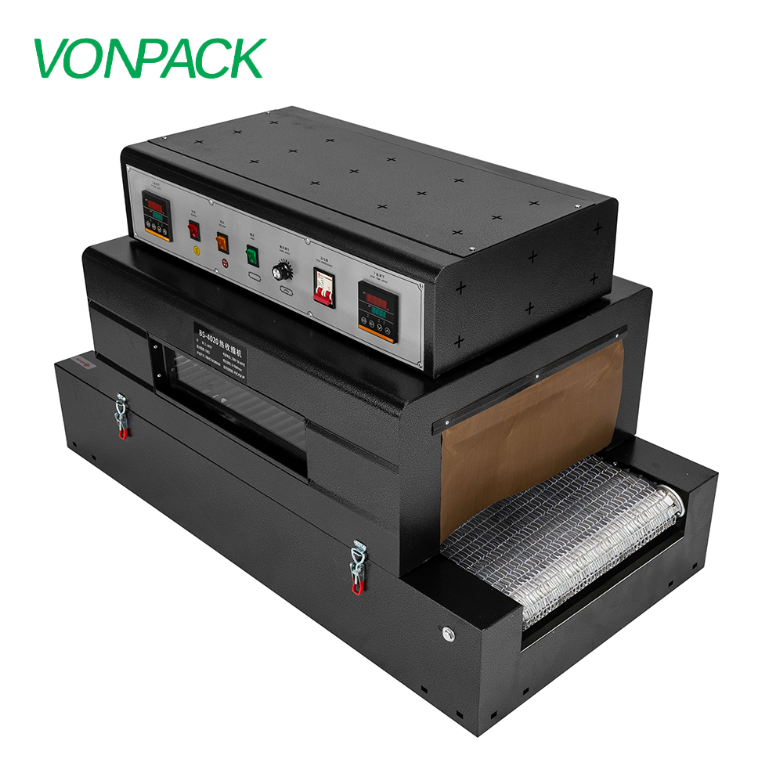
لا تقوم آلة التغليف الانكماشي فقط بتغليف المنتج، بل تطبِّق الحرارة على فيلمٍ ممدود، فينكمش الفيلم مُلتفًّا بإحكام حول القطعة. والنتيجة هي عبوة مشدودة ومتماسكة تحافظ على شكلها. فتصبح الزجاجات أو العلب أو الأجزاء المفككة التي كانت تتطلب مساحة إضافية سابقاً تتحرك الآن كوحدة واحدة. ويمكن أن يكون الفيلم شفافاً لإظهار المحتويات أو مطبوعاً لأغراض الترويج للعلامة التجارية. والمفتاح هو التحكم في درجة الانكماش. فإذا انكمش الفيلم بسرعةٍ كبيرةٍ جداً أو ببطءٍ شديدٍ، ظهرت العبوة مجعَّدة أو فضفاضة. وتحدد إعدادات الآلة ونوع الفيلم النتيجة النهائية.
لماذا يكتسب التغليف الإحكامي أهميةً بالغة في التخزين والنقل
التغليف المدمج يُغيّر اقتصاديات نقل البضائع. فالتعبئة الأضيق تستخدم لوحًا مموجًا أقل، ومقسّمات أقل، ومواد حشو فارغة أقل. وتتسع الشاحنات والحاويات لمزيد من الوحدات في كل شحنة. كما تستوعب رفوف المستودعات كمية أكبر من المخزون. ويقلّ التلف لأن العناصر لا يمكنها الانتقال أو الاصطدام ببعضها البعض. كما يستفيد تجار التجزئة أيضًا، إذ يسهل عرض التغليف المدمج والتعامل معه. فعلى سبيل المثال، يمكن أن تحل الحزمة الملفوفة بالغلاف البلاستيكي الانكماشي لمجموعة من الزجاجات محل العلبة الكاملة باستخدام جزء ضئيل جدًّا من المواد. وهذه التخفيضات ليست مجرّد وسيلة لتقليل التكاليف فحسب، بل تقلّل كذلك الهدر والانبعاثات الناتجة عن الشحن لكل وحدة. أما المساحة الموفرة فهي تتراكم تدريجيًّا عبر البليت الكامل، والشاحنة الكاملة، والموسم الكامل.
اختيار الفيلم المناسب للعمل
يؤثر اختيار الفيلم على الأداء. وتُستخدم أفلام البولي أوليفين (POF) بشكل شائع في قطاع التجزئة لأنها تنكمش بشكل متجانس ولها وضوح جيد. أما أفلام البولي إيثيلين (PE) فهي أكثر متانة وتُستخدم عادةً لتغليف الحزم الثقيلة أو الصناعية. وتتقلص أفلام PVC عند درجات حرارة منخفضة، لكنها تثير مخاوف بيئية في بعض الأسواق. ويلعب السمك ومعدل الانكماش والمتانة دوراً محورياً. فقد يؤدي استخدام فيلم رقيق جداً إلى تمزقه أثناء المناولة، بينما قد لا ينكمش فيلم سميك جداً بالكامل عند أقصى درجة حرارة تسمح بها الآلة. وعادةً ما يقدّم موردو الأفلام منحنيات الانكماش، والتي توضح مدى انكماش الفيلم عند درجة حرارة معينة. ويعرض الجدول أدناه النطاقات النموذجية.
| نوع الفيلم | السُمك النموذجي | معدل الانكماش | درجة حرارة الانكماش | الأفضل لـ | انتبه إلى |
|---|---|---|---|---|---|
| POF | ١٢ إلى ٢٥ ميكرون | من ٦٠ إلى ٨٠ في المئة | ١٤٠ إلى ١٦٠ مئوية | العبوات المتعددة للتجزئة، والعلب | التمزق عند الزوايا الحادة |
| PE | ٢٥ إلى ١٠٠ ميكرون | ٤٠ إلى ٧٠ في المئة | ١٦٠ إلى ٢٠٠ مئوية | الحزم الثقيلة، والمنصات | انكماش أبطأ، وتشويش بصري |
| PVC | ١٥ إلى ٣٠ ميكرون | ٥٠ إلى ٧٠٪ | من ١٢٠ إلى ١٥٠ درجة مئوية | عناصر صغيرة، حرارة منخفضة | الحدود التنظيمية، الرائحة |
| بولي إيثيلين متصالب | من ٣٠ إلى ٨٠ مايكرون | من ٥٠ إلى ٧٥ في المئة | ١٦٠ إلى ٢٠٠ مئوية | صناعي، معاملة خشنة | تكلفة أعلى |
ملاءمة إعدادات الجهاز مع المنتج والغلاف البلاستيكي
تضم آلة التغليف بالانكماش عدة ضوابط: درجة حرارة النفق، وسرعة الحزام الناقل، وسرعة المروحة، وزمن الإغلاق. وهذه العوامل تتفاعل مع بعضها بعضاً. ويقدّم المعيار ASTM D2732 طريقة اختبار لقياس الانكماش الحرّ للألغلف البلاستيكية، ما يساعد المشترين على مقارنة المواد قبل الإنتاج. فقد تتطلّب الأغلف ذات معدل الانكماش المرتفع درجة حرارة نفق أقل لتجنّب الانكماش المفرط. كما قد تحتاج الحزم الثقيلة زمن انتظار أطول لتمكين الحرارة من الاختراق. ابدأ بالبيانات التي يوفّرها مورّد الغلاف، ثم عدّل متغيّراً واحداً في كل مرة. وسجّل الإعدادات لكل تركيبة من المنتج والغلاف. ويصبح هذا السجلّ «وصفة» تضمن تكرار النتائج بدقة.
أشهر المشكلات والحلول العملية
تندرج معظم المشكلات في عدد قليل من الفئات: ١. تجاعيد أو طيات عند الزوايا. ٢. ختم ضعيف ينفتح أثناء النقل. ٣. فيلم محروق أو منصهر. ٤. لف فضفاض لا يثبت المنتج. وغالبًا ما تنتج التجاعيد عن توزيع غير متساوٍ للحرارة أو استخدام كمية زائدة من الفيلم. أما الختم الضعيف فيشير عادةً إلى وجود خلل في درجة الحرارة أو الضغط أو تلوث قضبان الختم. ويُعد الفيلم المحروق مؤشرًا على أن درجة حرارة النفق مرتفعة جدًّا أو أن حزام النقل بطيء جدًّا. أما اللف الفضفاض فقد يدل على انخفاض قوة الانكماش في الفيلم أو برودة المنتج أكثر من اللازم. ويُوصى بإصلاح متغير واحد فقط في كل مرة لتفادي التباس الأسباب. كما أن إجراء فحص يومي لقضبان الختم ودرجة حرارة النفق وتوتر الفيلم يحافظ على استقرار خط الإنتاج. ويستغرق اختبار الختم بالسحب ثوانٍ معدودة، ويمكنه اكتشاف المشكلات قبل تكوين البالتة.
علبة من خط تعبئة الزجاجات
كانت مصنع تعبئة في جنوب الولايات المتحدة يُعبّئ ستة زجاجات زجاجية في علب كرتون مموجة مزودة بأقسام فاصلة. وكانت تكلفة المواد ومطالبات الأضرار مرتفعةً جدًّا. وقام المصنع بتثبيت آلة تغليف انكماشية مع فيلم من نوع POF وأنبوب تسخين حراري. وأسفر الاختبار الأول عن زوايا متجعّدة وزجاجات غير محكمة التثبيت. فخفض الفريق درجة حرارة الأنبوب بمقدار ١٠ درجات مئوية، وزاد سرعة الناقل قليلًا، وأضاف فجوة صغيرة بين الزجاجات قبل التغليف. وبات التغليف النهائي مشدودًا ومستقرًّا واستخدم لوح كرتوني أقل بكثير. وانخفضت مطالبات الأضرار. ولم يحتج المصنع إلى آلة مختلفة، بل احتاج فقط إلى ضبط مختلف للإعدادات.
تُصنّع شركة فونباك آلات التغليف مع التركيز على التشغيل المستقر ودعم الخدمة. وتساعد خلفية الشركة في مجال البحث والتطوير والتصنيع المشترين على مطابقة الفيلم وإعدادات الأنبوب الحراري وتدفق المنتج قبل التشغيل الكامل. ويمكن لآلة التغليف الانكماشية أن تجعل التغليف أكثر إحكامًا، لكن النتيجة تعتمد على التفاصيل الدقيقة. وتساعد فونباك الفِرقَ على تحقيق هذه التفاصيل بدقة.