
 EN
왜 밀봉 온도는 하나의 숫자가 아니라 공정 윈도우인가
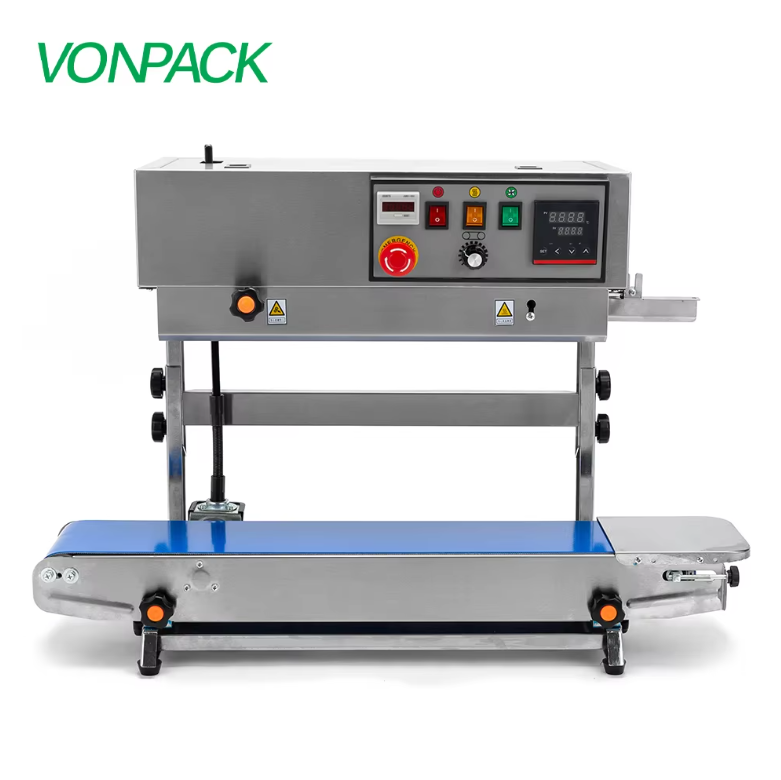
밀봉 기계에는 완벽한 단일 온도가 존재하지 않는다. 대신 공정 윈도우가 있다. 이 윈도우는 필름 구조, 두께, 기계 속도, 조임 압력, 그리고 유지 시간에 따라 달라진다. 운영자는 종종 컨트롤러 화면에 표시된 하나의 숫자만을 찾고 더 이상 생각하지 않는다. 이런 습관은 약한 밀봉, 주름, 그리고 과열 파열을 유발한다. 열밀봉은 밀봉 계면에서 폴리머 층을 녹인 후 압력을 가한 상태에서 냉각시키는 방식으로 작동한다. 계면이 적정 온도에 도달하지 않으면 폴리머 사슬이 서로 확산되지 않는다. 반대로 온도가 지나치게 높아지면 필름이 늘어나거나 밀봉 부위가 취약해진다. 디스플레이에 나타나는 숫자는 단지 설정값일 뿐이다. 진짜 중요한 질문은 조임면과 밀봉 계면에서 실제로 어떤 현상이 일어나는가이다.
온도를 필름 구조와 두께에 맞추기
다른 필름은 서로 다른 온도가 필요하다. 저밀도 폴리에틸렌 라이너는 보통 120~160°C에서 밀봉된다. 캐스트 폴리프로필렌 층은 일반적으로 130~170°C가 필요하다. PET, 나일론 또는 알루미늄 호일을 포함한 적층 구조는 보통 더 높은 온도—때로는 150~190°C—에서 작동한다. 두께도 영향을 준다. 같은 속도에서 60마이크론 필름은 120마이크론 필름보다 낮은 조인트 온도에서 밀봉될 수 있다. 이는 열이 계면에 도달하는 데 더 오래 걸리기 때문이다. 코팅과 잉크도 중요하다. 콜드 시ール 또는 접착층은 밀봉 메커니즘을 바꾼다. 필름 공급업체의 자료표는 출발점일 뿐 최종 해답이 아니다. ASTM F88/F88M은 제작된 시료의 밀봉 강도를 측정하기 위한 표준 방법을 제공한다. 이 측정 없이는 온도 설정은 추정에 불과하다.
컨트롤러를 설정한 후, 조인트에서 검증하라
컨트롤러는 재킷이 아니다. 열전대는 드리프트가 발생하고, 장착 위치는 변하며, 가열 요소는 비균일하게 마모된다. 기계가 180도씨를 표시하더라도 실제 재킷 표면 온도는 165도씨일 수 있다. 이 차이는 채널 누출을 유발하기에 충분하다. 검증은 교정된 접촉식 온도계 또는 재킷 전반에 걸쳐 부착하는 열 감응 테이프로 수행해야 한다. 양 끝단과 중앙을 모두 점검한다. 재킷 온도가 설정값보다 5도씨 이상 벗어나면, 컨트롤러 오프셋을 조정하거나 센서를 수리해야 한다. 중국 동부의 말린 과일 포장 공장에서 한 사례를 보면, 밀봉기의 디스플레이는 185도씨를 표시했으나, 파우치 한쪽에서 누출 시험이 실패했다. 접촉식 프로브 측정 결과 왼쪽 재킷 온도는 168도씨였다. 열전대는 가열 구역에서 12밀리미터 떨어진 위치에 설치되어 있었다. 이를 재배치하고 재교정한 후 문제는 해결되었다.
속도, 압력, 유지 시간을 함께 조정하세요
온도는 결코 혼자 작동하지 않는다. 라인 속도가 빨라지면 머무르는 시간이 짧아지므로, 지그는 더 높은 열 또는 더 높은 압력을 필요로 한다. 속도가 느려지면 머무르는 시간이 길어져 필름이 과열될 수 있다. 압력은 공기를 제거하고 층들을 밀착시키는 데 중요하다. 압력이 너무 낮으면 기포가 남고, 너무 높으면 용융된 폴리머가 실링 영역에서 빠져나간다. 실용적인 접근법은 두 변수를 고정한 후 하나씩 조정하는 것이다. 예를 들어, 압력과 속도를 고정한 다음 온도를 5도 단위로 점진적으로 높인다. 각 단계 후에 실링 강도와 외관을 검사한다. 목표는 깨끗한 실링을 유지하면서도 가장 넓은 조정 범위를 확보하는 것이다. 이 범위는 작업자가 일반적인 필름 로트 변동을 안정적으로 관리할 수 있는 여유를 제공한다.
약한 실링, 주름, 과열 파열 문제 해결
증상은 특정 원인을 시사한다. 쉽게 벗겨지는 약한 실링은 보통 저온, 짧은 유지 시간, 또는 낮은 압력을 의미한다. 실링 부위 근처의 주름은 잡아당기는 힘의 불균형 또는 필름 장력에서 비롯될 수 있다. 타버림, 수축, 연기 발생은 온도가 지나치게 높거나 유지 시간이 지나치게 길다는 것을 뜻한다. 뜨거울 때는 강하지만 식은 후에 실패하는 실링은 충분하지 않은 압력 하에서 냉각되었을 가능성이 있다. 냉각 구역과 잡아당기는 부위의 해제 타이밍을 점검하라. 필름 표면의 습기 역시 기포와 약한 부위를 유발할 수 있다. 습도가 높은 환경에서는 사전 건조 또는 더 빠른 실링이 도움이 될 수 있다. 그러나 이러한 해결책 중 어느 하나도 보편적으로 적용되지는 않는다. 한 기계에서 50마이크론 필름에 적합한 설정이, 잡아당기는 부위 코팅이 다른 다른 기계에서는 실패할 수 있다.
설정 기록 및 실제 샘플로 검증
설정은 메모리가 아닌 레시피로 기록해야 한다. 유용한 기록에는 필름 종류, 두께, 공급업체 로트, 라인 속도, 조임 압력, 유지 시간, 설정 온도, 실제 조임부 온도, 밀봉 강도 측정 결과가 포함되어야 한다. 필름 로트가 변경되거나 히터 또는 열전대가 교체될 경우, 생산 현장에서는 재검증을 수행해야 한다. 아래 표는 일반적인 초기 설정 범위를 제시한다. 그러나 이 값들은 보편적이지 않으므로, 항상 필름 공급업체의 권고와 밀봉 강도 시험 결과를 확인해야 한다.
| 필름 구조 | 일반적인 조임부 온도 | 과열 시 주요 위험 | 초기 점검 |
|---|---|---|---|
| LDPE 라이너 | 120~160°C | 수축, 약한 박리 | 세 가지 속도에서의 밀봉 강도 |
| CPP 층 | 130~170°C | 주름, 소재 관통 | 지그 평탄도 및 압력 |
| PET/PE 라미네이트 | 140~180°C | 채널 누출, 말림 | 정체 시간 및 냉각 |
| 호일 라미네이트 | 150~190°C | 코팅 손상 | 열전대 교정 |
폰팩은 안정적인 열 제어, 지그 정렬, 출하 전 마모 점검에 중점을 둔 밀봉 기계 및 포장 장비를 제작합니다. 히터와 센서가 검증된 상태로 도착하는 기계는 시운전 조정이 용이하며, 첫 번째 양산 교대 시 예기치 않은 문제가 적게 발생합니다.