
 EN
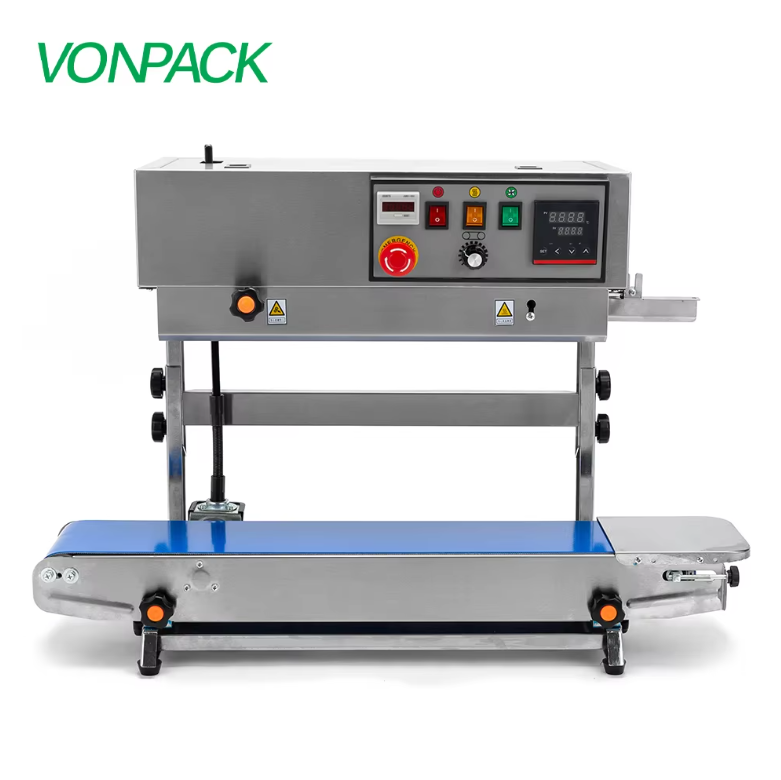
Por Que a Temperatura de Selagem É uma Janela de Processo, Não um Número
Uma máquina de selagem não possui uma única temperatura perfeita. Ela possui uma janela de processo. Essa janela depende da estrutura do filme, da espessura, da velocidade da máquina, da pressão das mordentes e do tempo de permanência. Operadores frequentemente buscam um único número no controlador e deixam de pensar. Esse hábito causa selagens fracas, rugas e perfurações por superaquecimento. A selagem térmica funciona derretendo uma camada polimérica na interface de selagem e, em seguida, resfriando-a sob pressão. Se a interface nunca atingir a temperatura adequada, as cadeias poliméricas não sofrerão interdifusão. Se a temperatura for excessiva, o filme se esticará ou a selagem tornar-se-á frágil. Um número exibido em um painel é apenas um valor de referência. A verdadeira questão é o que ocorre na superfície da mordente e na interface de selagem.
Ajuste a Temperatura à Estrutura e à Espessura do Filme
Filmes diferentes exigem temperaturas distintas. Um revestimento de polietileno de baixa densidade pode selar entre 120 e 160 °C. Uma camada de polipropileno fundido geralmente exige entre 130 e 170 °C. Estruturas laminadas com PET, náilon ou folha de alumínio normalmente operam em temperaturas mais elevadas, às vezes entre 150 e 190 °C. A espessura também desloca essa faixa. Um filme de 60 mícrons pode selar a uma temperatura mais baixa na mordente do que um filme de 120 mícrons à mesma velocidade, pois o calor leva mais tempo para atingir a interface. Revestimentos e tintas também influenciam. Camadas de selagem a frio ou adesivas alteram o mecanismo. A ficha técnica do fornecedor do filme é o ponto de partida, não a resposta final. A norma ASTM F88/F88M fornece um método-padrão para medir a resistência da vedação após a produção das amostras. Sem essa medição, os ajustes de temperatura são meras suposições.
Ajuste o Controlador e, em seguida, verifique na Mordente
O controlador não é a mordente. Os termopares apresentam deriva, as posições de montagem mudam e os elementos aquecedores desgastam-se de forma irregular. Uma máquina pode indicar 180 °C, enquanto a superfície real da mordente está em 165 °C. Essa diferença é suficiente para causar vazamentos nos canais. A verificação deve ser feita com um termômetro de contato calibrado ou com fita sensível ao calor aplicada sobre toda a extensão da mordente. Verifique ambas as extremidades e o centro. Se a temperatura da mordente diferir do valor ajustado em 5 °C ou mais, ajuste o deslocamento do controlador ou corrija o sensor. Em um caso ocorrido em uma fábrica de embalagem de frutas secas no leste da China, uma máquina de selagem exibia 185 °C no painel. Os testes de estanqueidade falharam em um dos lados do saquinho. Uma sonda de contato revelou que a mordente esquerda estava em 168 °C. O termopar havia sido instalado a 12 mm de distância da zona de aquecimento. O reposicionamento do sensor e a recalibração resolveram o problema.
Ajuste Velocidade, Pressão e Tempo de Permanência em conjunto
A temperatura nunca atua sozinha. Uma velocidade de linha mais alta reduz o tempo de permanência, portanto a mordente precisa de mais calor ou mais pressão. Uma velocidade mais baixa aumenta o tempo de permanência, o que pode superaquecer a película. A pressão é importante porque remove o ar e aproxima as camadas. Pouca pressão deixa bolhas. Pressão excessiva expulsa o polímero fundido da área de selagem. Uma abordagem prática consiste em fixar duas variáveis e alterar apenas uma de cada vez. Por exemplo, manter a pressão e a velocidade constantes e aumentar a temperatura em incrementos de 5 °C. Testar a resistência e a aparência do selamento após cada etapa. O objetivo é obter a janela mais ampla possível que ainda produza um selamento limpo. Essa janela oferece aos operadores margem para lidar com as variações normais entre lotes de película.
Diagnosticar selamentos fracos, rugas e perfuração por queima
Os sintomas apontam para causas específicas. Selos fracos com descolamento fácil geralmente indicam temperatura baixa, tempo de aplicação curto ou pressão baixa. Rugas próximas ao selo podem resultar de pressão irregular das mordentes ou de tensão inadequada do filme. Perfuração térmica, encolhimento e fumaça indicam temperatura excessiva ou tempo de aplicação prolongado. Um selo que apresenta boa resistência quando quente, mas falha após o resfriamento, pode ter sido resfriado sob pressão insuficiente. Verifique a seção de resfriamento e o momento de liberação das mordentes. A umidade no filme também pode causar bolhas e pontos fracos. Em ambientes úmidos, a pré-secagem ou um processo de selagem mais rápido pode ajudar. Nenhuma dessas soluções é universal. Um ajuste que funciona com um filme de 50 mícrons em uma máquina pode falhar em outra com revestimento diferente nas mordentes.
Documentar os ajustes e validar com amostras reais
As configurações devem ser registradas como uma receita, não como uma memória. Um registro útil inclui o tipo de filme, a espessura, o lote do fornecedor, a velocidade da linha, a pressão das mandíbulas, o tempo de permanência, o valor de referência (setpoint), a temperatura real das mandíbulas e o resultado da resistência da vedação. A produção deve revalidar sempre que houver alteração no lote do filme ou quando um aquecedor ou termopar for substituído. A tabela abaixo apresenta faixas típicas iniciais. Essas faixas não são universais. Confirme sempre com o fornecedor do filme e por meio de um ensaio de resistência da vedação.
| Estrutura do filme | Temperatura típica das mandíbulas | Risco principal se estiver muito quente | Verificação inicial |
|---|---|---|---|
| Revestimento de LDPE | 120 a 160 °C | Encolhimento, aderência fraca | Resistência da vedação em 3 velocidades |
| Camada de CPP | 130 a 170 °C | Rugas, perfuração por queima | Plano e pressão da mordente |
| Laminado PET/PE | 140 a 180 °C | Vazamentos no canal, enrolamento | Tempo de permanência e refrigeração |
| Laminado em folha de alumínio | 150 a 190 °C | Danos no revestimento | Calibração de Termopar |
A Vonpack fabrica máquinas de selagem e equipamentos de embalagem com foco em controle térmico estável, alinhamento das mordentes e verificações de desgaste antes do embarque. Uma máquina que chega com aquecedores e sensores verificados é mais fácil de ajustar, e menos surpresas ocorrem no primeiro turno de produção.
Sumário
- Por Que a Temperatura de Selagem É uma Janela de Processo, Não um Número
- Ajuste a Temperatura à Estrutura e à Espessura do Filme
- Ajuste o Controlador e, em seguida, verifique na Mordente
- Ajuste Velocidade, Pressão e Tempo de Permanência em conjunto
- Diagnosticar selamentos fracos, rugas e perfuração por queima
- Documentar os ajustes e validar com amostras reais