
 EN
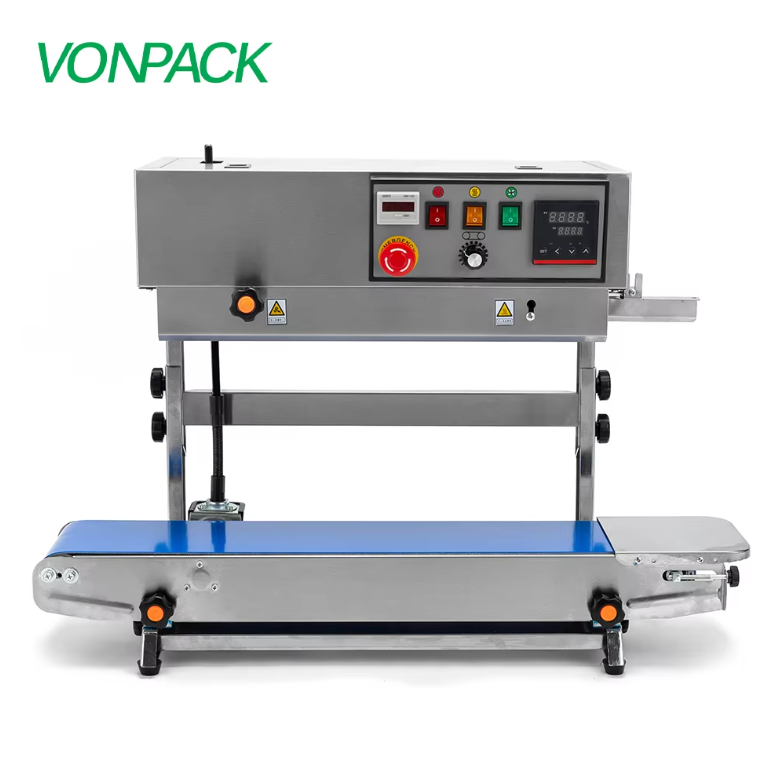
Verificações pré-operação que evitam a maior parte do tempo de inatividade
Uma máquina de selagem é tão boa quanto o material e a configuração utilizados nela. Antes do primeiro ciclo, verifique se há resíduos na barra de selagem, se o caminho do filme está alinhado e se os manômetros indicam leituras estáveis. Uma cobertura de PTFE desgastada ou um termopar solto podem causar selagens fracas que aparentam estar corretas à primeira vista, mas falham posteriormente. Confirme se o material de embalagem corresponde às configurações da máquina. Filmes diferentes exigem temperaturas e tempos de permanência distintos. Uma simples lista de verificação fixada perto do painel de controle evita que pequenos problemas se transformem em refugos.
Ajuste de temperatura, pressão e tempo de permanência
Três variáveis controlam a qualidade da vedação. A temperatura amolece o polímero. A pressão une as camadas. O tempo de permanência permite que a ligação se forme. Nenhuma delas funciona isoladamente. Uma temperatura elevada com pressão baixa cria uma vedação que parece boa, mas descasca. Pressão excessiva pode comprimir a película, tornando-a fina e fraca. Um tempo de permanência muito curto resulta numa vedação fria. A operação padrão consiste em identificar a faixa em que as três variáveis atuam em conjunto para a película específica. Comece com a recomendação do fornecedor da película e realize, em seguida, um pequeno ensaio, registrando as configurações.
| Método de selagem | Temperatura Típica | Faixa de Pressão | Tempo de permanência | Falha comum | Verificação Principal |
|---|---|---|---|---|---|
| Calor constante | 120 a 200 °C | 0,2 a 0,6 MPa | 0,5 a 2 s | Queima Excessiva | Precisão do termopar |
| Impulso | 100 a 180 °C | 0,1 a 0,4 MPa | 0,3 a 1,5 s | Vedação fraca | Tempo de resfriamento |
| Ultrassônico | Não aplicável | 0,1 a 0,5 MPa | 0,1 a 0,8 s | Sobre-soldagem | Desgaste do chifre |
| Indução | 150 a 250 °C | 0,3 a 0,8 MPa | 1 a 3 s | Ligação incompleta | Alinhamento da bobina |
Essas faixas são pontos de partida. Os valores reais dependem da estrutura do filme, da espessura e da velocidade da linha.
Iniciando a máquina de selagem e inspeção do primeiro artigo
Ligue a máquina e aguarde até que ela atinja uma temperatura estável. Uma barra de selagem fria pode enganar o operador, levando-o a aumentar o ponto de ajuste, o que posteriormente causa superaquecimento. Uma vez estável, execute um ou dois pacotes de teste. Verifique o selamento puxando-o manualmente para separá-lo. Para produtos críticos, utilize um ensaio de resistência do selamento, como a norma ASTM F88, que mede a resistência à descolagem de materiais flexíveis de barreira. Se o selamento permanecer intacto e apresentar aparência uniforme, inicie a produção. Caso contrário, ajuste apenas uma variável por vez. Alterar simultaneamente temperatura, pressão e tempo de permanência torna impossível identificar qual ajuste foi eficaz.
Monitoramento da operação e tratamento de falhas comuns
Durante a produção, observe alterações na aparência do selo, na tensão do filme e no som da máquina. Um aumento súbito de peças rejeitadas normalmente indica desvio de temperatura, pressão ou tensão do filme. Falhas comuns incluem rugas, canais e selos incompletos. As rugas geralmente resultam de desalinhamento do filme ou tensão excessiva. Os canais originam-se de contaminação na área de selagem. Selos incompletos indicam temperatura baixa ou tempo de permanência curto. A operação padrão inclui verificações periódicas, não apenas uma inspeção inicial na partida. Uma rápida verificação visual a cada 15 a 30 minutos detecta desvios antes que um lote inteiro seja desperdiçado.
Procedimento de desligamento e manutenção diária
No final de uma operação, siga uma sequência de desligamento. 1. Desligue o aquecedor e deixe a barra de vedação esfriar. 2. Libere a pressão. 3. Limpe a barra de vedação e a área circundante com uma escova macia ou solvente aprovado. 4. Verifique se há fita de PTFE desgastada, fios soltos e resíduos. 5. Registre as configurações da operação e quaisquer problemas observados. A manutenção diária prolonga a vida útil da máquina e garante que a próxima inicialização seja previsível. Uma máquina de vedação limpa e inspecionada diariamente opera de forma mais consistente do que uma máquina que só recebe manutenção após falhar.
Práticas de segurança que mantêm os operadores fora de problemas
As máquinas de selagem combinam calor, pressão e peças móveis. A norma EN 415 abrange os requisitos de segurança para máquinas de embalagem, e a operação padrão deve seguir as instruções do fabricante sobre bloqueio e proteção. Nunca introduza as mãos na área de selagem enquanto a máquina estiver ligada. Utilize alças e ferramentas para ajustes. Mantenha a área de trabalho seca e livre de filme solto. Capacite os operadores sobre os botões de parada de emergência e os avisos de superfícies quentes. A segurança faz parte de cada ciclo padrão.
Numa fábrica de salgadinhos no Meio-Oeste, uma máquina de selagem começou a produzir embalagens com vazamentos após a troca de filme. Os operadores haviam aumentado a temperatura para compensar uma redução na velocidade da linha. A temperatura mais elevada queimou o filme e gerou microfuros. Uma análise do procedimento padrão revelou que a velocidade da linha não havia sido reajustada, tornando o aumento de temperatura desnecessário. O ajuste da velocidade e a retomada da temperatura original resolveram o problema. O procedimento padrão havia sido ignorado.
A VONPACK constrói máquinas de embalagem com foco em operação confiável e suporte técnico. A experiência da empresa em P&D e manufatura ajuda os compradores a instalar máquinas de vedação que funcionam de forma consistente desde o primeiro turno. A operação padrão não é uma lista de regras. É o hábito que mantém uma máquina de vedação produtiva e previsível.
Sumário
- Verificações pré-operação que evitam a maior parte do tempo de inatividade
- Ajuste de temperatura, pressão e tempo de permanência
- Iniciando a máquina de selagem e inspeção do primeiro artigo
- Monitoramento da operação e tratamento de falhas comuns
- Procedimento de desligamento e manutenção diária
- Práticas de segurança que mantêm os operadores fora de problemas