
 EN
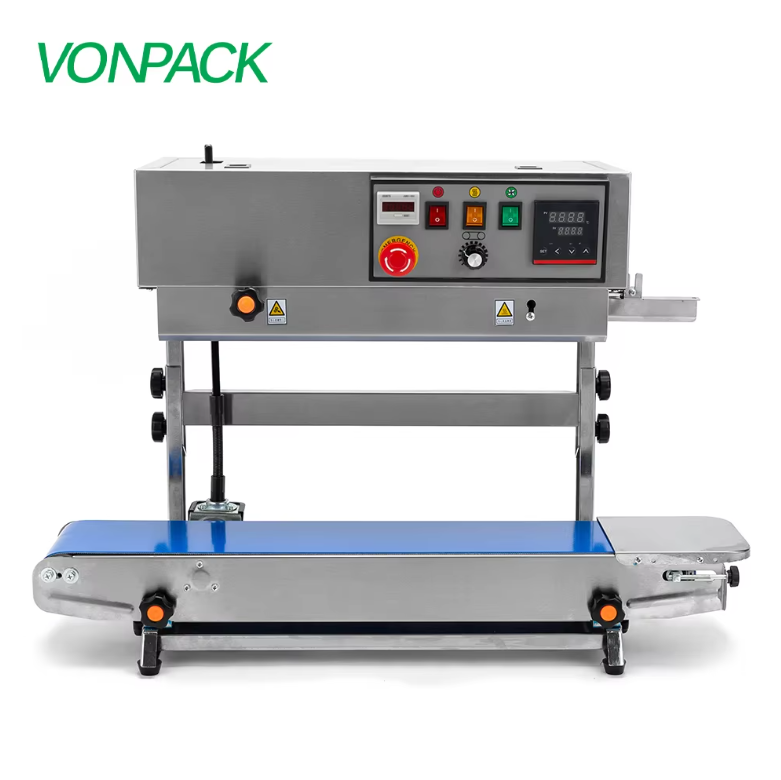
لماذا تُعَدُّ درجة حرارة الإغلاق نافذةً عمليةً وليست رقمًا واحدًا
لا تمتلك آلة الإغلاق درجة حرارة مثالية واحدة. بل تمتلك نافذةً عمليةً. وتعتمد هذه النافذة على تركيب الفيلم وسماكته وسرعة الآلة وضغط الفكَّين وزمن التلامس. وغالبًا ما يبحث المشغلون عن رقمٍ واحدٍ على وحدة التحكم ثم يتوقفون عن التفكير. وهذه العادة تؤدي إلى إغلاقات ضعيفة وتجعُّدات واختراق حراري. ويتم الإغلاق الحراري من خلال إذابة طبقة بوليمرية عند سطح الإغلاق، ثم تبريدها تحت ضغط. فإذا لم تصل درجة الحرارة عند السطح إلى القيمة المطلوبة، فلن تتشابك سلاسل البوليمر مع بعضها. أما إذا ارتفعت الحرارة أكثر من اللازم، فقد يمتد الفيلم أو يصبح الإغلاق هشًّا. والرقم الظاهر على الشاشة لا يمثل سوى قيمة مُبرمَجة. أما السؤال الحقيقي فهو: ما الذي يحدث فعليًّا على سطح الفكِّ وعلى سطح الإغلاق؟
اجعل درجة الحرارة متناسقةً مع تركيب الفيلم وسماكته
تتطلب الأغشية المختلفة حرارة مختلفة. فقد يُغلَق بطانة البولي إيثيلين منخفض الكثافة عند درجة حرارة تتراوح بين ١٢٠ و١٦٠ مئوية. أما طبقة البولي بروبيلين المسبوكة فغالبًا ما تحتاج إلى درجة حرارة تتراوح بين ١٣٠ و١٧٠ مئوية. وتكون درجات الحرارة المطلوبة أعلى عادةً في الهياكل المركبة التي تحتوي على البولي إيثيلين تيريفثاليت أو النايلون أو الرقائق، وقد تصل أحيانًا إلى مدى يتراوح بين ١٥٠ و١٩٠ مئوية. كما أن السماكة تؤثر أيضًا في هذا النطاق. فعلى سبيل المثال، قد يُغلَق غشاء بسماكة ٦٠ ميكرون عند درجة حرارة أقل لفك التوصيل مقارنةً بغشاء بسماكة ١٢٠ ميكرون عند نفس السرعة، لأن انتقال الحرارة إلى سطح الالتقاء يستغرق وقتًا أطول. كما تلعب الطبقات المطلية والحبر دورًا أيضًا. فطبقات الإغلاق البارد أو المواد اللاصقة تغيّر آلية الإغلاق. وتعتبر ورقة بيانات مورد الغشاء نقطة البداية، وليست الإجابة النهائية. ويوفّر المعيار ASTM F88/F88M طريقة قياسية لتقييم مقاومة الإغلاق بعد تصنيع العيّنات. وبغياب هذه القياسات، تكون إعدادات درجة الحرارة مجرد تخمينات.
اضبط وحدة التحكم أولًا، ثم تأكّد من القيمة الفعلية عند فك التوصيل
المُتحكِّم ليس الفكَّ. إنَّ أزواج الحرارة تتأرجح، ومواقع التثبيت تتغيَّر، والعناصر الساخنة ترتدي بشكل غير متساوٍ. فقد يُظهر الجهاز قراءةً تبلغ ١٨٠ درجة مئوية بينما تكون درجة حرارة سطح الفكِّ الفعليَّة ١٦٥ درجة مئوية. وهذه الفجوة كافية لتسبِّب تسريبات في القنوات. ويجب إجراء التحقُّق باستخدام مقياس حرارة تماسّي معتمَد أو شريط حسّاس للحرارة على امتداد الفك. ويفترض فحص الطرفين والمركز. فإذا كانت درجة حرارة الفك تبعد ٥ درجات مئوية أو أكثر عن القيمة المُحدَّدة، فيجب تعديل انحراف المُتحكِّم أو إصلاح المستشعر. وفي حالة واحدة وقعت في مصنع تغليف الفواكه الجافة في شرق الصين، كان جهاز الختم يعمل عند ١٨٥ درجة مئوية وفق العرض الرقمي. وفشلت اختبارات التسريب على جانب واحد من الكيس. وأظهر مسبار التماس أن درجة حرارة الفك الأيسر كانت ١٦٨ درجة مئوية. وكان زوج الحرارة مركَّبًا على بُعد ١٢ ملم من منطقة التسخين. وأدى إعادة تحديد موقعه وإعادة معايرته إلى حلِّ المشكلة.
اضبط السرعة والضغط والوقت المُستغرق معًا
درجة الحرارة لا تعمل أبدًا بمفردها. سرعة الخط الأعلى تقلل من وقت البقاء، لذا تحتاج الفك إلى مزيد من الحرارة أو مزيد من الضغط. السرعة الأقل تزيد من وقت البقاء، مما قد يؤدي إلى ارتفاع درجة حرارة الفيلم بشكل مفرط. الضغط مهم لأنه يزيل الهواء ويقرب الطبقات لتصبح في حالة تلامس. الضغط القليل جدًا يترك فقاعات. الضغط الزائد يضغط على البوليمر المذاب خارج منطقة الختم. النهج العملي هو تثبيت متغيرين وتغيير واحد في كل مرة. على سبيل المثال، احتفظ بالضغط والسرعة ثابتين، ثم ارفع درجة الحرارة بخطوات 5°م. اختبر قوة الختم ومظهره بعد كل خطوة. الهدف هو الحصول على أعرض نطاق لا يزال يعطي ختمًا نظيفًا. هذا النطاق يمنح المشغلين مساحة للتعامل مع التباين الطبيعي لدفعة الفيلم.
حل مشكلات الختم الضعيف، والتجاعيد، والاختراق بالحرارة
تشير الأعراض إلى أسباب محددة. فالختم الضعيف الذي ينفصل بسهولة غالبًا ما يدل على انخفاض درجة الحرارة أو قِصَر فترة التثبيت أو انخفاض الضغط. أما التجاعيد القريبة من منطقة الختم فهي قد تنجم عن عدم تساوي الضغط المُطبَّق بواسطة الفكين أو عن توتر غير منتظم في الفيلم. وحدوث الاشتعال أو الانكماش أو انبعاث الدخان يشير إلى ارتفاع درجة الحرارة أكثر من اللازم أو طول فترة التثبيت أكثر من اللازم. أما الختم القوي عند ارتفاع الحرارة والذي يفشل بعد التبريد، فقد يكون سببه تبريد غير كافٍ تحت ضغط غير كافٍ. لذا يجدر فحص قسم التبريد وتوقيت فتح الفكين. كما أن وجود الرطوبة على سطح الفيلم قد يؤدي إلى ظهور فقاعات ومناطق ضعيفة. وفي الغرف الرطبة، قد يساعد تجفيف الفيلم مسبقًا أو تسريع عملية الختم. ولا يوجد حل واحد ينطبق على جميع الحالات. فإعداد معين ناجح مع فيلم سمكه ٥٠ ميكرون على جهاز معين قد يفشل على جهاز آخر يختلف في طلاء فكيه.
توثيق الإعدادات والتحقق منها باستخدام عيّنات فعلية
يجب تسجيل الإعدادات على شكل وصفة، وليس كذاكرة. وتشمل السجل المفيد نوع الفيلم وسماكته ورقم دفعة المورد وسرعة الخط وضغط الفك وزمن التلامس ودرجة الحرارة المحددة ودرجة الحرارة الفعلية للفك ونتيجة قوة الإغلاق. ويجب إعادة التحقق من صحة العملية في خط الإنتاج عند تغيُّر دفعة الفيلم أو عند استبدال أي من عنصري التسخين أو الثرموكوبل. وتوفر الجدول أدناه نطاقات ابتدائية نموذجية، وهي ليست عامةً للجميع. وعليك دائمًا التأكد منها مع مورد الفيلم وإجراء اختبار لقوة الإغلاق.
| هيكل الفيلم | درجة حرارة الفك النموذجية | الخطر الرئيسي في حال ارتفاع الحرارة أكثر من اللازم | الفحص الابتدائي |
|---|---|---|---|
| بطانة البولي إيثيلين منخفض الكثافة (LDPE) | من ١٢٠ إلى ١٦٠ درجة مئوية | التقلص وضعف الانفصال | قوة الإغلاق عند ثلاث سرعات |
| الطبقة البولي بروبيلين المُغلفة (CPP) | من ١٣٠ إلى ١٧٠ درجة مئوية | التجاعيد، الاختراق بالحرارة | مسطّحية الفك والضغط |
| طبقة مركبة من بولي إيثيلين تيريفثاليت/بولي إيثيلين | من ١٤٠ إلى ١٨٠ درجة مئوية | تسرب القنوات، التقوس | مدة التوقف والتبريد |
| طبقة مركبة من رقائق الألومنيوم | من ١٥٠ إلى ١٩٠ درجة مئوية | تلف الطلاء | معايرة المزدوج الحراري |
تُصنِّع شركة فونباك آلات الإغلاق ومعدات التعبئة مع التركيز على التحكم المستقر في الحرارة ومحاذاة الأفواه وإجراء فحوصات ارتداء قبل الشحن. وبذلك، فإن الآلة التي تصل وقد تم التحقق من صحة مقاوماتها الحرارية وأجهزة استشعارها تكون أسهل في ضبطها، كما تظهر مفاجآت أقل خلال أول وردية إنتاج.
فهرس المحتويات
- لماذا تُعَدُّ درجة حرارة الإغلاق نافذةً عمليةً وليست رقمًا واحدًا
- اجعل درجة الحرارة متناسقةً مع تركيب الفيلم وسماكته
- اضبط وحدة التحكم أولًا، ثم تأكّد من القيمة الفعلية عند فك التوصيل
- اضبط السرعة والضغط والوقت المُستغرق معًا
- حل مشكلات الختم الضعيف، والتجاعيد، والاختراق بالحرارة
- توثيق الإعدادات والتحقق منها باستخدام عيّنات فعلية