
 EN
لماذا يُغيّر سُمك الكيس كل شيء
لا تهتم آلة الإغلاق باسم العلامة التجارية المطبوع على الكيس. بل تهتم فقط بمقدار المادة التي يجب تسخينها لتكوين رابطة محكمة. ويُحدَّد مقدار طاقة الحرارة وزمن التلامس اللازمين لذوبان طبقة الإغلاق دون احتراق الطبقات الخارجية وفقًا لسُمك الكيس، الذي يُقاس عادةً بالميل أو الميكرون. فالإعداد الذي يعمل بشكل مثالي على كيس بسُمك ميلين لن يؤثر تقريبًا على كيس بسُمك ستة ميل. أما الإعداد الذي يعمل على كيس بسُمك ستة ميل فيذيب الكيس ذا السُمك ميلين تمامًا ويترك فيه ثقبًا. وهذه هي التحدي الأساسي. فعلى المشغل أن يُطابق معاملات التشغيل الخاصة بالآلة مع خصائص المادة، بينما تتفاوت هذه الخصائص أكثر مما يتوقعه معظم الناس خلال يوم إنتاجٍ عادي.
فهم الفرق بين طبقة الإغلاق والسُمك الكلي
ليست كل سماكة الكيس تشارك في الإغلاق. فمعظم أفلام التعبئة والتغليف تتكون من طبقات متعددة: طبقة مانعة للتسرب من الداخل، وطبقة هيكلية في المنتصف، وأحيانًا طبقة للطباعة أو الحماية من الخارج. ولا تحتاج إلى بلوغ درجة انصهارها سوى الطبقة المانعة للتسرب فقط، بينما يجب أن تبقى الطبقات الهيكلية سليمة. ولذلك فإن السماكة الكلية ليست إلا جزءًا من الصورة الكاملة. فقد يُغلَق كيس بسماكة خمسة ميل بسهولة أكبر من كيس بسماكة أربعة ميل إذا كانت طبقة التسرب فيه سميكةً، بينما تكون طبقة التسرب في الكيس الثاني رقيقةً والطبقة الخارجية كثيفةً. ومعرفة تركيب الفيلم تساوي في أهميتها معرفة السماكة الكلية، ويجب أن يكون المورِّدون قادرين على تزويدك بهذه المعلومة.
ضبط درجة الحرارة والضغط وزمن التثبيت
الثلاثةُ معايير رئيسيةٍ تعمل معًا، وبتغيير أحدها عادةً ما يتطلَّب الأمر تعديلَ الآخرين. وبعض الإرشادات العملية تساعد في ذلك.
-
تحتاج الأكياس السميكة إلى درجة حرارة أعلى أو زمن تثبيت أطول، وليس كليهما معًا.
-
يجب أن يكون الضغط كافياً لضمان التماس، لكن دون أن يكون شديداً لدرجة دفع المادة المانعة للتسرب المنصهرة خارج منطقة الإغلاق.
-
غالباً ما يكون وقت الانتظار المتغير الأسلم الذي يمكن ضبطه، لأنه يمنح الحرارة الوقت الكافي لاختراق المادة دون ارتفاع درجة حرارة السطح بشكل مفرط.
-
ويهمّ أيضاً وقت التبريد، لأن إغلاقاً يتم التعامل معه في وقت مبكر جداً سيفشل حتى لو بدى مثالياً.
-
أما بالنسبة للأكياس السميكة جداً، فإن تسخين شريط الإغلاق مسبقاً قد يساعد دون الحاجة إلى رفع درجة حرارة الإعداد المحددة.
الجدول أدناه يقدّم نقاط انطلاق لسماكات الأكياس الشائعة. وهذه النقاط ليست قواعد جامدة، بل هي مجرد انطلاق، لأن تركيب الفيلم يتفاوت.
| سمك الكيس | المدى الحراري المعتاد | وقت انتظار نموذجي | الضغط النموذجي |
|---|---|---|---|
| 2 ميل | من ١٢٠ إلى ١٤٠ مئوية | من ٠٫٥ إلى ٠٫٨ ثانية | منخفض إلى متوسط |
| 3 ميل | من ١٣٠ إلى ١٥٠ مئوية | من ٠٫٨ إلى ١٫٢ ثانية | متوسط |
| 4 مليون | ١٤٠ إلى ١٦٠ مئوية | ١٫٠ إلى ١٫٥ ثانية | متوسط |
| 6 مليون | ١٥٠ إلى ١٧٠ مئوية | ١٫٥ إلى ٢٫٥ ثانية | معتدلة إلى عالية |
| ٨ ميل أو أكثر | ١٦٠ إلى ١٨٠ مئوية | ٢٫٠ إلى ٣٫٥ ثانية | عالية |
النمط متسق. وتتطلب المواد السميكة طاقة حرارية أكبر تُزوَّد على مدى فترة أطول.
دور نوع شريط الإغلاق وعرضه
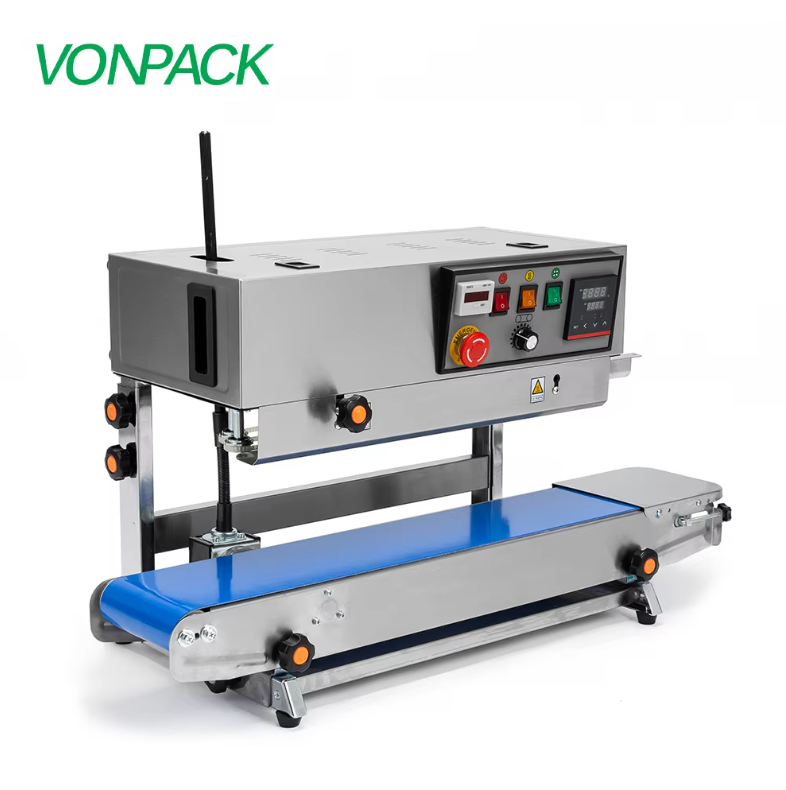
يشكِّل شريط الإغلاق نفسه عامل تغيُّر يتجاهله كثير من المشغِّلين. وتستخدم آلات الإغلاق النبضي سلكاً مقاوماً يسخن فقط أثناء دورة الإغلاق، وهي مناسبة جيداً للأكياس الرقيقة لأن الحرارة تكون قصيرة المدة ومُتحكَّماً بها. أما آلات الإغلاق بالحرارة المستمرة فتستخدم شريطاً يبقى عند درجة حرارة ثابتة، وهي أفضل في التعامل مع المواد السميكة وتحقيق معدلات إنتاج أعلى. ويهم أيضاً عرض شريط الإغلاق: فالشريط الأوسع يوزِّع الضغط على مساحة أكبر، مما قد يساعد في إغلاق الأكياس السميكة، لكنه يتطلَّب قوة إجمالية أكبر لتحقيق نفس الضغط. ولذلك فإن مواءمة نوع شريط الإغلاق وعرضه مع نطاق الأكياس المُستهدفة تشكِّل جزءاً أساسياً من إعداد الآلة بشكل صحيح.
حالة تسبّبت فيها التباينات في السُمك في حدوث مشاكل
في عملية تغليف أغذية كانت تُشغِّل خطَّي إنتاجٍ، أحدهما يستخدم أكياسًا سُمكها ثلاثة ميل والآخر يستخدم أكياسًا سُمكها ستة ميل، كان الفريق يُشغِّل كلا الخطين على نفس الجهاز وباستخدام نفس الإعدادات. وقد حقَّق خط الثلاثة ميل إغلاقاتٍ جيِّدة. أما خط الستة ميل فسجَّل نسبة فشلٍ مرتفعة، إذ بدت الإغلاقات سليمةً أثناء التشغيل على الخط لكنها تسربت أثناء النقل. ولم تكن المشكلة ناجمةً عن الجهاز. بل كانت الإعدادات مُضبوطةً خصيصًا للمواد الأرق. وبعد فصل المنتجين إلى برامج إعداد مُختلفةٍ مخصصةٍ لكلٍّ منهما، مع إعداداتٍ مختلفةٍ لدرجة الحرارة ومدة التثبيت، انخفضت نسبة الفشل في خط الستة ميل إلى مستوى طبيعي. والدرس المستفاد هو أن جهاز الإغلاق ليس جهازًا يعمل بإعدادٍ واحدٍ فقط، بل يجب ضبطه بما يتناسب مع نوع المادة، وأن تغيير المادة يتطلّب بالضرورة تغيير الإعدادات.
الحدود التي يفرضها السُمك على قدرات الجهاز
يَجِبُ أن نكون صادقين بشأن الحدود. فكل جهاز ختم يمتلك سماكةً قصوى يمكنه التعامل معها بموثوقية، وتجاوز هذه الحدود يؤدي إلى نتائج غير متسقة بغضّ النظر عن كيفية ضبط الإعدادات. فمثلاً، جهاز الختم بالنبضات ذي الاستخدام الخفيف، الذي يعمل بكفاءة على أكياس تتراوح سماكتها بين اثنين وأربعة ميل، سيواجه صعوبات في ختم أغشية الحاجز ذات السماكة ثمانية ميل. فقد لا يوفّر العنصر الحراري طاقة كافية، وقد لا تكون آلية الضغط قوية بما يكفي. وللعمليات التي تتطلّب ختم نطاق واسع من السماكات، فإن اختيار جهاز مُصنّف ليتعامل مع أسمك مادة ضمن هذا النطاق هو عادةً الخيار الأفضل، حتى لو كان أبطأ في ختم الأكياس الأقل سماكةً. أما البديل فهو تشغيل جهازي ختم، ما يستلزم مساحة أرضية إضافية ويزيد التكلفة.
كيف تدعم الخبرة التصنيعية ختمًا موثوقًا
آلة الإغلاق أداة دقيقة، وتعتمد موثوقيتها على جودة عنصر التسخين وآلية الضغط ونظام التحكم. تأسست شركة تشجيانغ ويي باي لمعدات التعبئة والتغليف عام ٢٠١٠، وتحولت إلى مشروع مشترك عام ٢٠٢٠ شاركت فيه شركتا يونغتشوانغ للذكاء الاصطناعي ويوغسون باك المانية جي أم بي إتش. وتتركّز الشركة في مجال البحث والتطوير والإنتاج والمبيعات لمعدات التعبئة والتغليف، كما صُمّمت عملية الفحص لديها لكشف علامات البلى والتآكل قبل الشحن. وللعمليات التي تتطلّب إغلاقات متسقة عبر مجموعة متنوعة من سماكات الأكياس، فإن هذا المزيج من الخبرة التصنيعية وفحص ما قبل الشحن هو ما يضمن اعتمادية خط التعبئة والتغليف.