
 EN
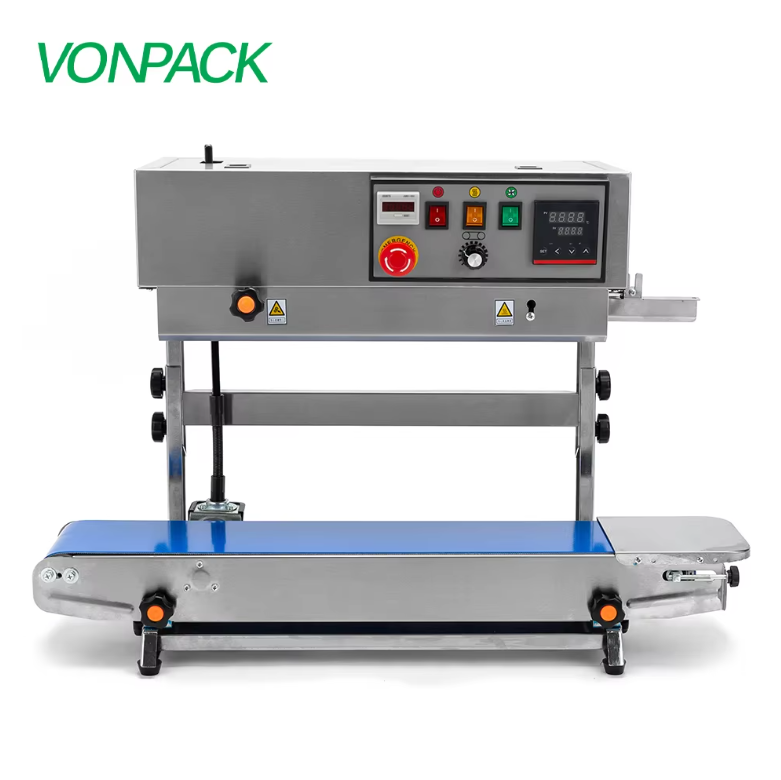
Warum die Versiegelungstemperatur ein Prozessfenster und keine einzelne Zahl ist
Eine Versiegelungsmaschine hat nicht eine einzige ideale Temperatur. Sie hat ein Prozessfenster. Dieses Fenster hängt von der Folienstruktur, der Folienstärke, der Maschinengeschwindigkeit, dem Backen-Druck und der Verweilzeit ab. Bediener suchen oft nur nach einer einzelnen Zahl am Regler und hören dann auf, weiterzudenken. Diese Gewohnheit führt zu schwachen Versiegelungen, Falten und Durchbrennen. Das Heißsiegeln funktioniert, indem eine Polymer-Schicht an der Versiegelungsstelle geschmolzen und anschließend unter Druck abgekühlt wird. Wenn die Versiegelungsstelle niemals die richtige Temperatur erreicht, diffundieren die Polymer-Ketten nicht miteinander. Wird es zu heiß, dehnt sich die Folie oder die Versiegelung wird spröde. Eine Zahl auf dem Display ist lediglich ein Sollwert. Die eigentliche Frage lautet: Was geschieht an der Oberfläche des Versiegelungsbackens und an der Versiegelungsstelle selbst?
Passen Sie die Temperatur an die Folienstruktur und -stärke an
Verschiedene Folien erfordern unterschiedliche Temperaturen. Eine Polyethylen-Ummantelung mit geringer Dichte versiegelt typischerweise bei 120 bis 160 °C. Eine gegossene Polypropylen-Schicht benötigt oft 130 bis 170 °C. Verbundstrukturen mit PET, Nylon oder Folie laufen meist bei höheren Temperaturen, gelegentlich bei 150 bis 190 °C. Auch die Dicke verschiebt das Temperaturfenster: Eine 60-Mikrometer-Folie versiegelt möglicherweise bei einer niedrigeren Backentemperatur als eine 120-Mikrometer-Folie bei gleicher Geschwindigkeit, da die Wärme länger braucht, um die Versiegelungsstelle zu erreichen. Beschichtungen und Druckfarben spielen ebenfalls eine Rolle. Kaltversiegelungs- oder Klebschichten verändern den Versiegelungsmechanismus. Das Datenblatt des Folienherstellers ist der Ausgangspunkt – nicht die endgültige Lösung. ASTM F88/F88M beschreibt ein standardisiertes Verfahren zur Messung der Versiegelungsfestigkeit nach Herstellung der Proben. Ohne diese Messung bleiben Temperatureinstellungen reine Schätzungen.
Stellen Sie den Regler ein, dann überprüfen Sie die Temperatur an der Backe.
Die Steuerung ist nicht die Versiegelungsbacke. Thermoelemente drifteten, Montagepositionen änderten sich, und Heizelemente verschleißten ungleichmäßig. Eine Maschine kann 180 °C anzeigen, während die tatsächliche Oberflächentemperatur der Backe bei 165 °C liegt. Diese Differenz reicht aus, um Kanallecks zu verursachen. Die Überprüfung sollte mit einem kalibrierten Kontaktthermometer oder temperatursensitiver Klebeband über die gesamte Backe erfolgen. Prüfen Sie beide Enden sowie die Mitte. Liegt die Backentemperatur um 5 °C oder mehr unter oder über dem Sollwert, passen Sie den Regler-Offset an oder beheben Sie den Sensorfehler. In einem Fall in einer Trockenobstverpackungsanlage im Osten Chinas zeigte das Display einer Versiegelungsmaschine 185 °C an. Die Dichtheitsprüfungen schlugen an einer Seite des Beutels fehl. Eine Kontaktsonde ergab für die linke Backe eine Temperatur von 168 °C. Das Thermoelement war 12 mm entfernt von der Heizzone installiert worden. Durch Neupositionierung und erneute Kalibrierung wurde das Problem behoben.
Geschwindigkeit, Druck und Verweildauer gemeinsam anpassen
Temperatur wirkt niemals allein. Eine höhere Fördergeschwindigkeit verkürzt die Verweilzeit, daher benötigt das Versiegelungselement mehr Wärme oder mehr Druck. Eine niedrigere Geschwindigkeit verlängert die Verweilzeit, was zu einer Überhitzung der Folie führen kann. Druck ist entscheidend, weil er Luft entfernt und die Schichten in Kontakt bringt. Zu geringer Druck hinterlässt Blasen. Zu hoher Druck presst das geschmolzene Polymer aus dem Versiegelungsbereich heraus. Ein praktischer Ansatz besteht darin, zwei Variablen festzulegen und jeweils nur eine schrittweise zu verändern. Beispielsweise werden Druck und Geschwindigkeit konstant gehalten, während die Temperatur in 5-°C-Schritten erhöht wird. Nach jedem Schritt werden Haftfestigkeit und optisches Erscheinungsbild der Versiegelung getestet. Ziel ist das breiteste Fenster, das dennoch eine saubere Versiegelung liefert. Dieses Fenster bietet den Bedienern Spielraum, um normale Schwankungen zwischen Folienchargen auszugleichen.
Schwache Versiegelungen, Falten und Durchbrennen beheben
Symptome weisen auf spezifische Ursachen hin. Schwache Versiegelungen mit leichtem Abziehen deuten oft auf niedrige Temperatur, kurze Verweilzeit oder niedrigen Druck hin. Falten in der Nähe der Versiegelung können durch ungleichmäßigen Backen-Druck oder Folienzug entstehen. Durchbrennen, Schrumpfen und Rauch bedeuten, dass die Temperatur zu hoch oder die Verweilzeit zu lang ist. Eine Versiegelung, die bei Hitze fest ist, aber nach dem Abkühlen versagt, könnte unter unzureichendem Druck abgekühlt worden sein. Überprüfen Sie den Kühlabschnitt und den Zeitpunkt der Backenöffnung. Feuchtigkeit auf der Folie kann ebenfalls Blasen und Schwachstellen verursachen. In feuchten Räumen können Vor-Trocknung oder schnellere Versiegelung helfen. Keine dieser Korrekturen ist universell anwendbar. Eine Einstellung, die für eine 50-Mikrometer-Folie an einer Maschine funktioniert, kann an einer anderen Maschine mit anderer Backenbeschichtung versagen.
Einstellungen dokumentieren und mit echten Proben validieren
Einstellungen sollten als Rezept und nicht als Erinnerung dokumentiert werden. Eine nützliche Aufzeichnung umfasst Folientyp, Folienstärke, Lieferantencharge, Fördergeschwindigkeit, Backenpressdruck, Verweilzeit, Solltemperatur, tatsächliche Backentemperatur und Ergebnis der Versiegelungsprüfung. Die Produktion muss bei Wechsel der Foliencharge oder beim Austausch einer Heizung oder eines Thermoelements neu validiert werden. Die nachfolgende Tabelle enthält typische Startbereiche. Diese gelten nicht universell. Bestätigen Sie stets die Angaben beim Folienlieferanten und mittels einer Versiegelungsprüfung.
| Folienstruktur | Typische Backentemperatur | Hauptrisiko bei zu hoher Temperatur | Erste Überprüfung |
|---|---|---|---|
| LDPE-Auskleidung | 120 bis 160 °C | Schrumpfen, schwache Abziehfestigkeit | Versiegelungsfestigkeit bei 3 Geschwindigkeiten |
| CPP-Schicht | 130 bis 170 °C | Falten, Durchbrennen | Kiefer-Ebenheit und Druck |
| PET/PE-Laminat | 140 bis 180 °C | Kanal-Lecks, Wellenbildung | Verweilzeit und Kühlung |
| Folienlaminat | 150 bis 190 °C | Schädigung der Beschichtung | Thermoelement-Kalibrierung |
Vonpack baut Versiegelungsmaschinen und Verpackungsanlagen mit Fokus auf stabiler Temperaturregelung, Kiefer-Ausrichtung und Vor-Auslieferungs-Verschleißprüfungen. Eine Maschine, die mit verifizierten Heizelementen und Sensoren ankommt, lässt sich einfacher justieren, und es treten weniger Überraschungen in der ersten Produktionsschicht auf.
Inhaltsverzeichnis
- Warum die Versiegelungstemperatur ein Prozessfenster und keine einzelne Zahl ist
- Passen Sie die Temperatur an die Folienstruktur und -stärke an
- Stellen Sie den Regler ein, dann überprüfen Sie die Temperatur an der Backe.
- Geschwindigkeit, Druck und Verweildauer gemeinsam anpassen
- Schwache Versiegelungen, Falten und Durchbrennen beheben
- Einstellungen dokumentieren und mit echten Proben validieren