
 EN
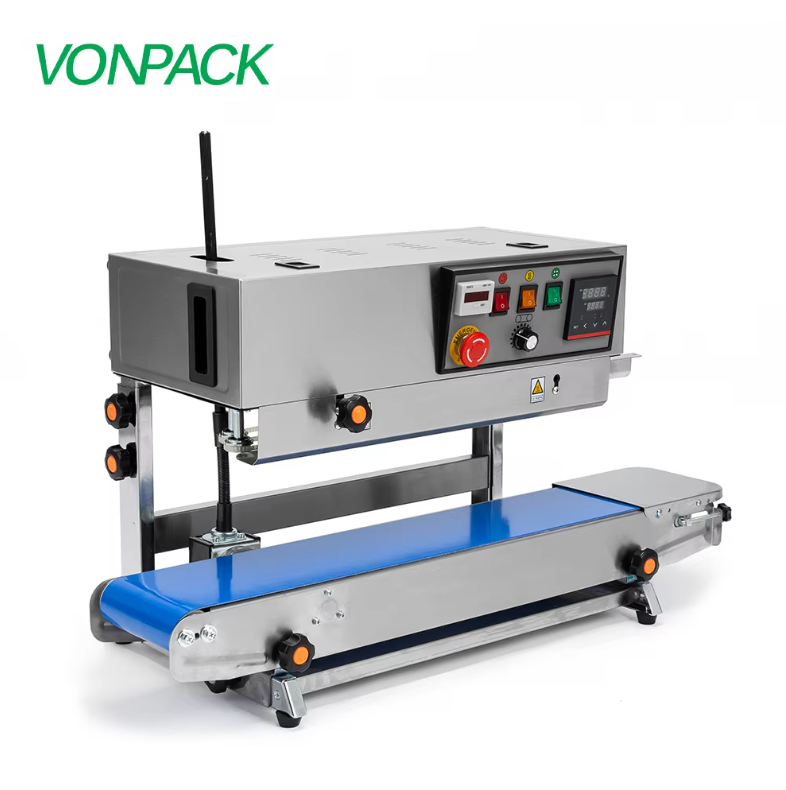
Warum die Beuteldicke alles verändert
Eine Versiegelungsmaschine interessiert sich nicht für den Markennamen auf dem Beutel. Sie interessiert sich dafür, wie viel Material sie durch Erhitzen zum Verbinden durchdringen muss. Die Beuteldicke, üblicherweise in Mil oder Mikrometer gemessen, bestimmt, wie viel Wärmeenergie und wie lange die Haltezeit erforderlich sind, um die Versiegelungsschicht zu schmelzen, ohne die äußeren Schichten zu durchbrennen. Eine Einstellung, die bei einem Zwei-Mil-Beutel perfekt funktioniert, hat kaum Wirkung auf einem Sechs-Mil-Beutel. Eine Einstellung, die bei einem Sechs-Mil-Beutel funktioniert, schmilzt einen Zwei-Mil-Beutel sofort durch und hinterlässt ein Loch. Das ist die zentrale Herausforderung. Der Bediener muss die Maschineneinstellungen an das Material anpassen – und das Material variiert im Laufe eines normalen Produktionstages stärker, als die meisten Menschen erwarten.
Verständnis für Versiegelungsschicht versus Gesamtdicke
Nicht die gesamte Folienstärke trägt zur Versiegelung bei. Die meisten Verpackungsfolien bestehen aus mehrschichtigen Strukturen mit einer versiegelbaren Innenschicht, einer tragenden Mittelschicht und gegebenenfalls einer Druck- oder Sperrschicht an der Außenseite. Nur die versiegelbare Schicht muss ihren Schmelzpunkt erreichen; die tragenden Schichten müssen intakt bleiben. Daher ist die Gesamtstärke nur ein Teil des Gesamtbildes. Eine Fünf-Mil-Folie mit einer dicken versiegelbaren Schicht lässt sich möglicherweise leichter versiegeln als eine Vier-Mil-Folie mit einer dünnen versiegelbaren Schicht und einer schweren Außenschicht. Die Kenntnis des Folienaufbaus ist genauso wichtig wie die Kenntnis der Gesamtstärke, und Lieferanten sollten diese Informationen bereitstellen können.
Anpassung von Temperatur, Druck und Verweilzeit
Die drei Hauptparameter wirken zusammen, und die Änderung eines Parameters erfordert in der Regel auch Anpassungen der anderen. Einige praktische Richtlinien helfen dabei.
-
Dickere Folien benötigen entweder eine höhere Temperatur oder eine längere Verweilzeit – nicht beides gleichzeitig.
-
Der Druck sollte ausreichend sein, um den Kontakt sicherzustellen, aber nicht so hoch, dass er das geschmolzene Dichtmittel aus der Dichtzone herauspresst.
-
Die Verweilzeit ist oft die sicherere Einstellvariable, da sie der Wärme Zeit gibt, einzudringen, ohne die Oberfläche zu überhitzen.
-
Auch die Abkühlzeit ist entscheidend, denn eine Dichtung, die zu früh bearbeitet wird, versagt – selbst wenn sie optisch einwandfrei erscheint.
-
Bei sehr dicken Beuteln kann das Vorheizen der Versiegelungsleiste helfen, ohne den Temperatursollwert anzuheben.
Die nachfolgende Tabelle enthält Ausgangswerte für gängige Beuteldicken. Dies sind Ausgangswerte, keine festen Regeln, da sich die Folienzusammensetzung unterscheidet.
| TaschenDicke | Typischer Temperaturbereich | Typische Verweilzeit | Typischer Druck |
|---|---|---|---|
| 2 mil | 120 bis 140 °C | 0,5 bis 0,8 Sekunden | Niedrig bis mittel |
| 3 mil | 130 bis 150 °C | 0,8 bis 1,2 Sekunden | Mittel |
| 4 Millionen | 140 bis 160 °C | 1,0 bis 1,5 Sekunden | Mittel |
| 6 Millionen | 150 bis 170 °C | 1,5 bis 2,5 Sekunden | Mäßig bis hoch |
| 8 Mil und mehr | 160 bis 180 °C | 2,0 bis 3,5 Sekunden | Hoch |
Das Muster ist konsistent. Dickere Materialien benötigen mehr Wärmeenergie über einen längeren Zeitraum.
Die Rolle des Versiegelungsstabs – Typ und Breite
Der Versiegelungsstab selbst ist eine Variable, die viele Bediener übersehen. Impulsversiegelungsgeräte verwenden einen widerstandsfähigen Draht, der sich nur während des Versiegelungszyklus erhitzt – dies eignet sich gut für dünnere Beutel, da die Wärmezufuhr kurz und kontrolliert ist. Geräte mit konstanter Heizung verwenden einen Stab, der stets auf Temperatur bleibt; diese eignen sich besser für dickere Materialien und höhere Durchsätze. Auch die Breite des Versiegelungsstabs spielt eine Rolle: Ein breiterer Stab verteilt den Druck auf eine größere Fläche, was bei dicken Beuteln hilfreich sein kann, erfordert jedoch insgesamt mehr Kraft, um denselben Druck zu erzielen. Die richtige Auswahl von Versiegelungsstab-Typ und -breite entsprechend dem Beutelsortiment gehört zur korrekten Maschineneinrichtung.
Ein Fall, bei dem Dickevariationen Probleme verursachten
Bei einer Lebensmittelverpackungsanlage mit zwei Produktlinien – einer mit 3-mil-Beuteln und einer mit 6-mil-Beuteln – wurden beide Linien auf derselben Maschine mit denselben Einstellungen betrieben. Die 3-mil-Linie versiegelte einwandfrei. Bei der 6-mil-Linie trat jedoch eine hohe Ausfallrate auf: Die Versiegelungen sahen auf der Anlage in Ordnung aus, wiesen aber während des Transports Leckagen auf. Die Maschine war nicht die Ursache. Vielmehr waren die Einstellungen auf das dünnere Material abgestimmt. Nachdem die beiden Produkte auf unterschiedliche Voreinstellungsprogramme mit jeweils angepassten Temperatur- und Verweilzeiteinstellungen verteilt wurden, sank die Ausfallrate bei den 6-mil-Beuteln auf ein normales Niveau. Die Erkenntnis lautet: Eine Versiegelungsmaschine ist kein Gerät mit nur einer festen Einstellung. Sie muss auf das verwendete Material abgestimmt sein; beim Wechsel zwischen Materialien müssen auch die Einstellungen geändert werden.
Wo die Dicke begrenzt, was eine Maschine leisten kann
Es ist sinnvoll, ehrlich über Grenzen zu sein. Jede Versiegelungsmaschine hat eine maximale Dicke, die sie zuverlässig verarbeiten kann; wird diese Grenze überschritten, führt dies unabhängig von der Einstellung der Parameter zu inkonsistenten Ergebnissen. Ein leichtes Impulsversiegelungsgerät, das sich gut für Beutel mit einer Stärke von zwei bis vier Mil eignet, stößt bei Sperrenfolien mit acht Mil an seine Leistungsgrenze. Das Heizelement liefert möglicherweise nicht genügend Energie, und der Druckmechanismus könnte nicht ausreichend stark sein. Für Betriebe, die eine breite Palette unterschiedlicher Materialstärken versiegeln müssen, ist in der Regel eine Maschine die bessere Wahl, die für das dickste Material dieser Palette ausgelegt ist – selbst wenn sie bei dünneren Beuteln langsamer arbeitet. Die Alternative besteht darin, zwei Maschinen einzusetzen, was zusätzlichen Platzbedarf und höhere Kosten verursacht.
Wie Erfahrung in der Fertigung zu zuverlässiger Versiegelung beiträgt
Eine Versiegelungsmaschine ist ein Präzisionswerkzeug, und ihre Zuverlässigkeit hängt von der Qualität des Heizelements, des Druckmechanismus und des Steuerungssystems ab. Zhejiang Weipai Packaging Equipment wurde 2010 gegründet und ging 2020 eine Joint Venture-Partnerschaft mit Yongchuang Intelligence und Yougsun Pack Germany GmbH ein. Das Unternehmen konzentriert sich auf Forschung, Entwicklung, Produktion und Vertrieb von Verpackungsmaschinen; sein Prüfprozess ist darauf ausgelegt, Verschleißerscheinungen vor dem Versand zu erkennen. Für Anwendungen, bei denen konsistente Versiegelungen über eine Bandbreite verschiedener Beuteldicken hinweg erforderlich sind, sorgt genau diese Kombination aus langjähriger Fertigungserfahrung und Vorversandprüfung dafür, dass die Verpackungslinie stets verlässlich funktioniert.
Inhaltsverzeichnis
- Warum die Beuteldicke alles verändert
- Verständnis für Versiegelungsschicht versus Gesamtdicke
- Anpassung von Temperatur, Druck und Verweilzeit
- Die Rolle des Versiegelungsstabs – Typ und Breite
- Ein Fall, bei dem Dickevariationen Probleme verursachten
- Wo die Dicke begrenzt, was eine Maschine leisten kann
- Wie Erfahrung in der Fertigung zu zuverlässiger Versiegelung beiträgt