
 EN
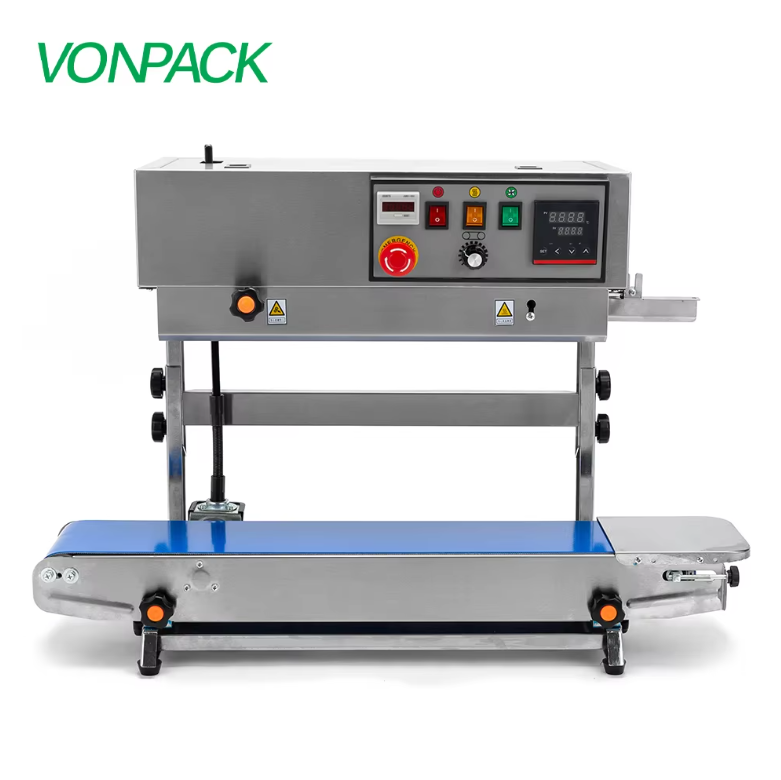
Por qué la temperatura de sellado es una ventana de proceso, no un número
Una máquina de sellado no tiene una única temperatura perfecta. Tiene una ventana de proceso. Esa ventana depende de la estructura de la película, su grosor, la velocidad de la máquina, la presión de las mordazas y el tiempo de permanencia. Los operadores suelen buscar un único número en el controlador y dejar de pensar. Ese hábito provoca sellos débiles, arrugas y perforaciones por sobrecalentamiento. El sellado térmico funciona fundiendo una capa polimérica en la interfaz de sellado y luego dejándola enfriar bajo presión. Si la interfaz nunca alcanza la temperatura adecuada, las cadenas poliméricas no se interdifunden. Si la temperatura es demasiado alta, la película se estira o el sello se vuelve frágil. Un número en una pantalla es solo un valor de consigna. La verdadera pregunta es qué ocurre en la superficie de la mordaza y en la interfaz de sellado.
Ajuste la temperatura a la estructura y al grosor de la película
Diferentes películas requieren distintas temperaturas. Un revestimiento de polietileno de baja densidad puede sellarse entre 120 y 160 °C. Una capa de polipropileno fundido suele necesitar entre 130 y 170 °C. Las estructuras laminadas con PET, nailon o lámina metálica generalmente requieren temperaturas más altas, a veces entre 150 y 190 °C. El espesor también desplaza este rango: una película de 60 micrómetros puede sellarse a una temperatura más baja en la mordaza que una película de 120 micrómetros a la misma velocidad, porque el calor tarda más en alcanzar la interfaz. Los recubrimientos y las tintas también influyen. Las capas de sellado en frío o adhesivas modifican el mecanismo. La hoja técnica del fabricante de la película es el punto de partida, no la respuesta definitiva. La norma ASTM F88/F88M establece un método estandarizado para medir la resistencia del sellado tras la elaboración de muestras. Sin dicha medición, los ajustes de temperatura son meras suposiciones.
Ajuste el controlador y luego verifique la temperatura en la mordaza
El controlador no es la mordaza. Los termopares se desvían, las posiciones de montaje cambian y los elementos calefactores se desgastan de forma irregular. Una máquina puede indicar 180 °C mientras que la superficie real de la mordaza está a 165 °C. Esa diferencia es suficiente para provocar fugas en el canal. La verificación debe realizarse con un termómetro de contacto calibrado o con cinta sensible al calor aplicada sobre toda la mordaza. Compruebe ambos extremos y el centro. Si la temperatura de la mordaza difiere 5 °C o más del valor establecido, ajuste el desfase del controlador o repare el sensor. En un caso ocurrido en una planta de envasado de frutas secas en el este de China, una máquina selladora mostraba 185 °C en su pantalla. Las pruebas de estanqueidad fallaron en un lado de la bolsa. Una sonda de contacto reveló que la mordaza izquierda estaba a 168 °C. El termopar había sido instalado a 12 mm de distancia de la zona calefactora. Volver a colocarlo correctamente y recalibrarlo resolvió el problema.
Ajuste conjuntamente la velocidad, la presión y el tiempo de permanencia
La temperatura nunca actúa sola. Una mayor velocidad de línea reduce el tiempo de permanencia, por lo que la mandíbula necesita más calor o más presión. Una menor velocidad aumenta el tiempo de permanencia, lo que puede sobrecalentar la película. La presión es importante porque elimina el aire y acerca las capas entre sí. Muy poca presión deja burbujas; demasiada presión expulsa el polímero fundido fuera del área de sellado. Un enfoque práctico consiste en fijar dos variables y modificar una a la vez. Por ejemplo, mantener constantes la presión y la velocidad, y luego elevar la temperatura en incrementos de 5 °C. Evaluar la resistencia y la apariencia del sellado tras cada incremento. El objetivo es obtener la ventana más amplia posible que aún proporcione un sellado limpio. Esa ventana brinda a los operadores margen para manejar las variaciones normales entre lotes de película.
Solución de problemas: sellados débiles, arrugas y perforación por sobrecalentamiento
Los síntomas apuntan a causas específicas. Los sellos débiles con desprendimiento fácil suelen indicar baja temperatura, tiempo de sellado corto o presión insuficiente. Las arrugas cerca del sello pueden deberse a presión desigual de las mordazas o tensión irregular de la película. La perforación por calor excesivo, la contracción y el humo indican que la temperatura es demasiado alta o que el tiempo de sellado es demasiado largo. Un sello que es fuerte al calor pero falla tras enfriarse puede haberse enfriado con presión insuficiente. Verifique la sección de enfriamiento y el momento de liberación de las mordazas. La humedad en la película también puede provocar burbujas y zonas débiles. En ambientes húmedos, el presecado o un sellado más rápido pueden ayudar. Ninguna de estas soluciones es universal. Una configuración que funciona con una película de 50 micrómetros en una máquina puede fallar en otra con un recubrimiento distinto en las mordazas.
Documentar las configuraciones y validarlas con muestras reales
La configuración debe registrarse como una receta, no como una memoria. Un registro útil incluye el tipo de película, su espesor, el lote del proveedor, la velocidad de la línea, la presión de las mordazas, el tiempo de permanencia, el valor de consigna, la temperatura real de las mordazas y el resultado de la resistencia de sellado. La producción debe volver a validar la configuración cada vez que cambie el lote de película o cuando se sustituya un calentador o un termopar. La tabla siguiente indica los rangos iniciales típicos. Estos valores no son universales. Confirme siempre con el proveedor de la película y mediante una prueba de resistencia de sellado.
| Estructura del filme | Temperatura típica de las mordazas | Riesgo principal si la temperatura es demasiado alta | Verificación inicial |
|---|---|---|---|
| Revestimiento de LDPE | 120 a 160 °C | Encogimiento, despegue débil | Resistencia de sellado a 3 velocidades |
| Capa de CPP | 130 a 170 °C | Arrugas, perforación por calor | Planicidad y presión de las mordazas |
| Laminado PET/PE | 140 a 180 °C | Fugas en el canal, rizado | Tiempo de permanencia y enfriamiento |
| Laminado con lámina de aluminio | 150 a 190 °C | Daño en el recubrimiento | Calibración de termopar |
Vonpack fabrica máquinas selladoras y equipos de empaque con énfasis en un control térmico estable, alineación precisa de las mordazas y revisiones previas al envío para detectar desgaste. Una máquina que llega con calentadores y sensores verificados es más fácil de ajustar, y surgen menos sorpresas durante el primer turno de producción.
Tabla de Contenidos
- Por qué la temperatura de sellado es una ventana de proceso, no un número
- Ajuste la temperatura a la estructura y al grosor de la película
- Ajuste el controlador y luego verifique la temperatura en la mordaza
- Ajuste conjuntamente la velocidad, la presión y el tiempo de permanencia
- Solución de problemas: sellados débiles, arrugas y perforación por sobrecalentamiento
- Documentar las configuraciones y validarlas con muestras reales