
 EN
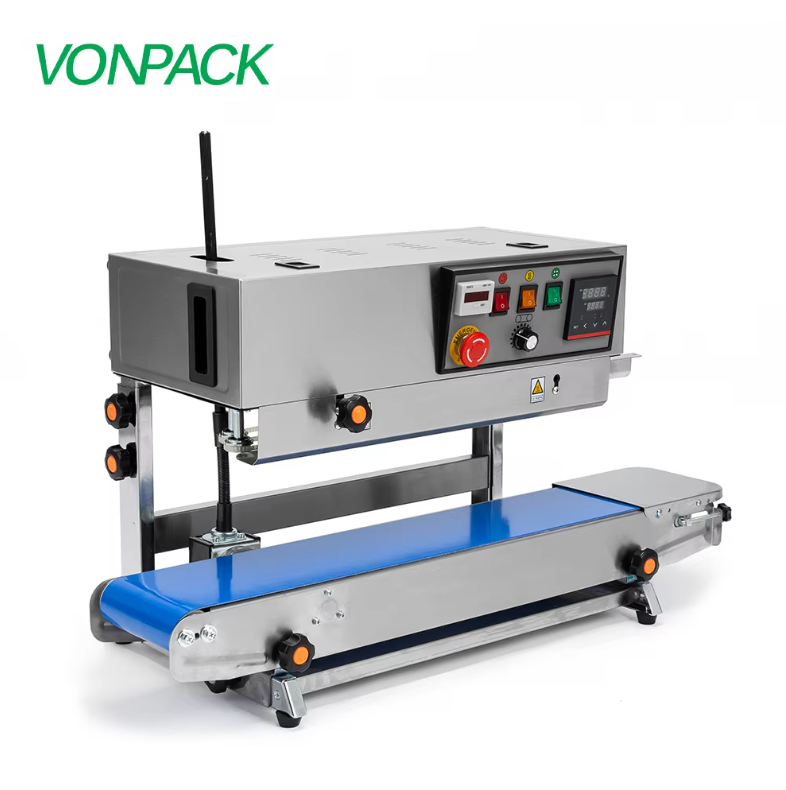
Por qué el grosor de la bolsa lo cambia todo
Una máquina selladora no se preocupa por la marca impresa en la bolsa. Lo que le importa es cuánto material debe calentar para formar una unión. El grosor de la bolsa, normalmente medido en mil o micrones, determina cuánta energía térmica y cuánto tiempo de permanencia se necesitan para fundir la capa sellable sin quemar las capas exteriores. Una configuración que funciona perfectamente en una bolsa de dos mil apenas afectará a una bolsa de seis mil. Una configuración que funciona en una bolsa de seis mil fundirá directamente una bolsa de dos mil y dejará un agujero. Ese es el desafío fundamental. El operador debe ajustar los parámetros de la máquina al material, y el material varía más de lo que la mayoría de las personas esperan durante una jornada normal de producción.
Comprensión de la capa sellable frente al grosor total
No todo el espesor de la bolsa participa en el sellado. La mayoría de las películas para embalaje tienen estructuras multicapa: una capa sellante en el interior, una capa estructural en el centro y, a veces, una capa impresa o barrera en el exterior. Solo la capa sellante debe alcanzar su punto de fusión; las capas estructurales deben mantenerse intactas. Por eso, el espesor total es solo una parte del panorama. Una bolsa de cinco mil con una capa sellante gruesa puede sellarse más fácilmente que una bolsa de cuatro mil con una capa sellante delgada y una capa exterior pesada. Conocer la construcción de la película es tan importante como conocer su espesor total, y los proveedores deberían poder facilitar esa información.
Ajuste de la temperatura, la presión y el tiempo de permanencia
Los tres parámetros principales actúan en conjunto, y modificar uno normalmente implica ajustar los demás. Algunas pautas prácticas resultan útiles.
-
Las bolsas más gruesas requieren una temperatura más alta o un tiempo de permanencia más largo, pero no ambos a la vez.
-
La presión debe ser suficiente para garantizar el contacto, pero no tan alta que expulse el sellador fundido de la zona de sellado.
-
El tiempo de permanencia suele ser la variable más segura de ajustar, ya que permite que el calor penetre sin sobrecalentar la superficie.
-
El tiempo de enfriamiento también es importante, porque un sellado manipulado demasiado pronto fallará incluso si parece perfecto.
-
Para bolsas muy gruesas, precalentar la barra de sellado puede ayudar sin aumentar el punto de ajuste de temperatura.
La tabla siguiente indica valores iniciales para espesores comunes de bolsas. Estos son puntos de partida, no reglas fijas, porque la composición de la película varía.
| Grosor de la bolsa | Rango de temperatura típico | Tiempo de permanencia típico | Presión típica |
|---|---|---|---|
| 2 mil | 120 a 140 °C | 0,5 a 0,8 segundos | Bajo a moderado |
| 3 mil | 130 a 150 °C | 0,8 a 1,2 segundos | Moderado |
| 4 millones | 140 a 160 °C | 1,0 a 1,5 segundos | Moderado |
| 6 millones | 150 a 170 °C | 1,5 a 2,5 segundos | Moderado a alto |
| 8 mil o más | 160 a 180 °C | 2,0 a 3,5 segundos | Alto |
El patrón es constante. Los materiales más gruesos requieren mayor energía térmica aplicada durante un período más largo.
La función del tipo y el ancho de la barra selladora
La propia barra selladora es una variable que muchos operadores pasan por alto. Las selladoras de impulso utilizan un alambre resistivo que se calienta únicamente durante el ciclo de sellado, lo cual resulta adecuado para bolsas más delgadas, ya que el calor es breve y controlado. Las selladoras de calor constante emplean una barra que mantiene su temperatura, lo que las hace más eficaces con materiales más gruesos y mayores volúmenes de producción. El ancho de la barra selladora también es relevante: una barra más ancha distribuye la presión sobre una superficie mayor, lo cual puede ayudar con bolsas gruesas, pero exige una fuerza total mayor para lograr la misma presión. Ajustar correctamente el tipo y el ancho de la barra selladora al rango de bolsas es parte fundamental de la configuración adecuada de la máquina.
Un caso en el que la variación de grosor causó problemas
En una operación de envasado de alimentos con dos líneas de producto, una que utilizaba bolsas de tres milésimas de pulgada y otra que utilizaba bolsas de seis milésimas de pulgada, el equipo ejecutaba ambas líneas en la misma máquina y con los mismos ajustes. La línea de tres milésimas sellaba correctamente, pero la línea de seis milésimas presentaba una alta tasa de fallos: las soldaduras parecían correctas en la línea, pero se filtraban durante el transporte. El problema no residía en la máquina, sino en que los ajustes estaban calibrados para el material más delgado. Tras separar ambos productos en distintos programas preestablecidos —con diferentes temperaturas y tiempos de permanencia—, la tasa de fallos de la línea de seis milésimas descendió a un nivel normal. La lección es que una máquina de sellado no es un dispositivo de ajuste único: debe adaptarse al material, y cambiar entre materiales requiere modificar los ajustes.
Donde el grosor limita lo que una máquina puede hacer
Vale la pena ser honesto acerca de los límites. Cada máquina selladora tiene un grosor máximo que puede manejar de forma fiable, y superar ese límite produce resultados inconsistentes, independientemente de cómo se ajusten los parámetros. Una selladora por impulso de uso ligero, que funciona bien con bolsas de dos a cuatro mil, tendrá dificultades con películas barrera de ocho mil. El elemento calefactor quizá no proporcione suficiente energía, y el mecanismo de presión podría no ser lo bastante potente. Para operaciones que deben sellar una amplia gama de grosores, normalmente es mejor elegir una máquina clasificada para el material más grueso del rango, incluso si resulta más lenta al sellar bolsas más delgadas. La alternativa consiste en usar dos máquinas, lo cual incrementa el espacio requerido en planta y los costos.
Cómo la experiencia en fabricación respalda un sellado fiable
Una máquina selladora es una herramienta de precisión, y su fiabilidad depende de la calidad del elemento calefactor, del mecanismo de presión y del sistema de control. Zhejiang Weipai Packaging Equipment se fundó en 2010 y pasó a ser una empresa conjunta en 2020 con Yongchuang Intelligence y Yougsun Pack Germany GmbH. La empresa se centra en la investigación, el desarrollo, la producción y la comercialización de maquinaria para embalaje, y su proceso de inspección está diseñado para detectar desgaste antes del envío. Para operaciones que requieren sellos consistentes en una variedad de grosores de bolsa, esa combinación de experiencia manufacturera y de inspección previa al envío es lo que mantiene la línea de embalaje fiable.
Tabla de contenidos
- Por qué el grosor de la bolsa lo cambia todo
- Comprensión de la capa sellable frente al grosor total
- Ajuste de la temperatura, la presión y el tiempo de permanencia
- La función del tipo y el ancho de la barra selladora
- Un caso en el que la variación de grosor causó problemas
- Donde el grosor limita lo que una máquina puede hacer
- Cómo la experiencia en fabricación respalda un sellado fiable