
 EN
Comment le film rétractable transforme des articles isolés en un ensemble compact
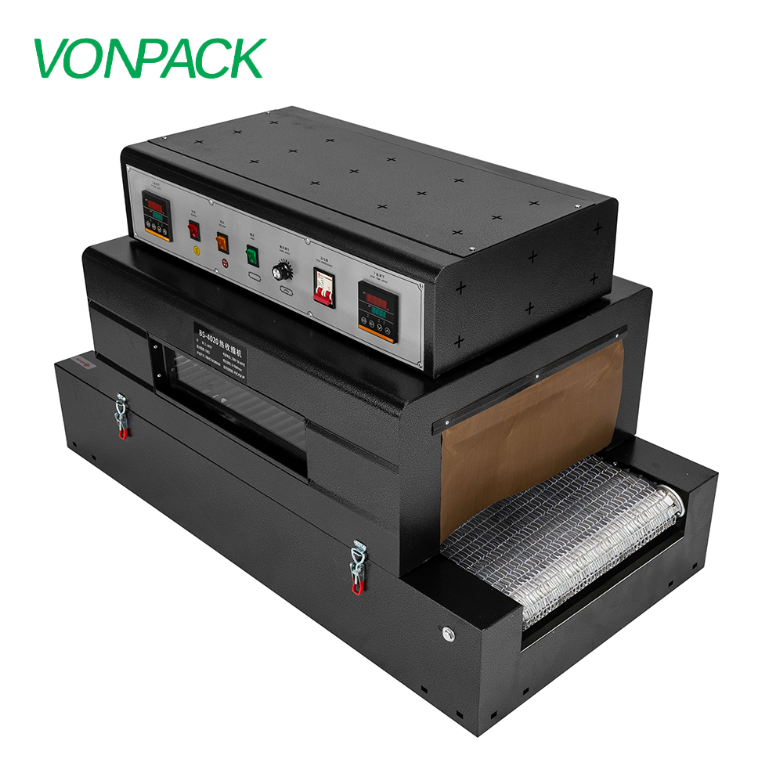
Une machine à film rétractable ne se contente pas d’envelopper un produit. Elle applique de la chaleur sur un film étiré, ce qui provoque son rétrécissement autour de l’objet. Le résultat est un emballage serré et compact qui conserve sa forme. Des bouteilles, des cartons ou des pièces détachées autrefois dispersés et nécessitant davantage d’espace sont désormais transportés comme un seul bloc. Le film peut être transparent pour assurer la visibilité du produit ou imprimé pour renforcer la notoriété de la marque. L’essentiel réside dans un rétrécissement maîtrisé : si le film se rétracte trop vite ou trop lentement, l’emballage présente des plis ou paraît lâche. Les réglages de la machine et le choix du film déterminent le résultat final.
Pourquoi un emballage compact est essentiel en entreposage et en transport
L’emballage compact transforme l’économie du transport des marchandises. Un emballage plus serré utilise moins de carton ondulé, moins de séparateurs et moins de matériau de remplissage. Les camions et les conteneurs transportent davantage d’unités par chargement. Les étagères d’entrepôt stockent plus de marchandises. Les dommages diminuent, car les articles ne peuvent plus bouger les uns contre les autres. Les détaillants en tirent également profit, car un emballage compact est plus facile à exposer et à manipuler. Par exemple, un lot de bouteilles sous film rétractable peut remplacer une caisse entière avec seulement une fraction du matériau utilisé. Cette réduction ne vise pas uniquement la maîtrise des coûts : elle diminue aussi les déchets et les émissions liées au transport par unité. L’espace économisé s’accumule sur une palette complète, un camion complet et une saison entière.
Choisir le film adapté à l’application
La sélection du film détermine les performances. Les films en polyoléfine (POF) sont courants dans le commerce de détail, car ils rétrécissent uniformément et offrent une bonne clarté. Les films en polyéthylène (PE) sont plus résistants et souvent utilisés pour les colis lourds ou industriels. Les films en PVC rétrécissent à des températures plus basses, mais soulèvent des préoccupations environnementales sur certains marchés. L’épaisseur, le taux de rétraction et la résistance sont tous des facteurs déterminants. Un film trop fin se déchire lors de la manutention ; un film trop épais peut ne pas rétrécir complètement à la température maximale de la machine. Les fournisseurs de films fournissent généralement des courbes de rétraction, qui indiquent l’ampleur du rétrécissement à une température donnée. Le tableau ci-dessous présente les plages typiques.
| Type de film | Épaisseur typique | Taux de rétraction | Température de rétraction | Idéal pour | À surveiller |
|---|---|---|---|---|---|
| POF | 12 à 25 microns | 60 à 80 pour cent | 140 à 160 °C | Emballages multiples et boîtes destinés au commerce de détail | Déchirure aux angles pointus |
| PE | 25 à 100 microns | 40 à 70 pour cent | 160 à 200 °C | Colis lourds, palettes | Rétraction plus lente, opacité |
| PVC | 15 à 30 microns | 50 à 70 pour cent | 120 à 150 °C | Petits articles, faible chaleur | Limites réglementaires, odeur |
| PE réticulé | 30 à 80 microns | 50 à 75 pour cent | 160 à 200 °C | Usage industriel, manipulation brutale | Coût plus élevé |
Adaptation des paramètres de la machine au produit et au film
Une machine de thermorétraction comporte plusieurs réglages. La température du tunnel, la vitesse du convoyeur, la vitesse du ventilateur et le temps de scellage interagissent tous entre eux. La norme ASTM D2732 fournit une méthode d’essai pour la rétraction libre des films plastiques, ce qui aide les acheteurs à comparer les matériaux avant la production. Un film à fort taux de rétraction peut nécessiter une température plus basse dans le tunnel afin d’éviter une rétraction excessive. Un colis lourd peut exiger un temps de séjour plus long pour permettre à la chaleur de pénétrer. Commencez par les données fournies par le fabricant du film, puis ajustez une seule variable à la fois. Enregistrez les paramètres pour chaque combinaison produit/film. Cet enregistrement devient la recette garantissant des résultats reproductibles.
Problèmes courants et solutions pratiques
La plupart des problèmes relèvent de quelques catégories. 1. Des plis ou des « oreilles de chien » aux coins. 2. Des soudures faibles qui s’ouvrent pendant le transport. 3. Un film brûlé ou fondu. 4. Un emballage lâche qui ne retient pas le produit. Les plis proviennent souvent d’une répartition inégale de la chaleur ou d’un excès de film. Des soudures faibles indiquent généralement un problème de température, de pression ou de contamination des barres de soudure. Un film brûlé signifie habituellement que le tunnel est trop chaud ou que le convoyeur avance trop lentement. Un emballage lâche peut indiquer que le film possède une faible force de rétraction ou que le produit est trop froid. Corriger une seule variable à la fois évite toute confusion. Une vérification quotidienne des barres de soudure, de la température du tunnel et de la tension du film assure la stabilité de la ligne. Un contrôle de soudure par test de traction prend quelques secondes et permet de détecter les anomalies avant l’assemblage d’une palette.
Un colis issu d’une ligne de conditionnement en bouteilles
Une usine d’embouteillage située dans le sud des États-Unis emballait six bouteilles en verre dans des cartons ondulés munis de séparateurs. Les coûts des matériaux et les réclamations liées aux dommages étaient tous deux élevés. L’usine a installé une machine à rétrécissement avec un film POF et un tunnel thermique. Le premier essai a produit des angles froissés et des bouteilles lâches. L’équipe a abaissé la température du tunnel de 10 °C, augmenté légèrement la vitesse du convoyeur et ajouté un petit espace entre les bouteilles avant le rétrécissement. L’emballage final était bien serré, stable et utilisait beaucoup moins de carton ondulé. Les réclamations liées aux dommages ont diminué. L’usine n’avait pas besoin d’une machine différente : elle avait besoin d’un paramétrage différent.
VONPACK conçoit des machines d’emballage axées sur une opération stable et un soutien après-vente. L’expérience de l’entreprise en R&D et en fabrication aide les acheteurs à adapter le film, les réglages du tunnel et le flux de produits avant une production complète. Une machine à rétrécissement peut rendre l’emballage plus compact, mais le résultat dépend des détails. VONPACK aide les équipes à maîtriser ces détails.
Table des matières
- Comment le film rétractable transforme des articles isolés en un ensemble compact
- Pourquoi un emballage compact est essentiel en entreposage et en transport
- Choisir le film adapté à l’application
- Adaptation des paramètres de la machine au produit et au film
- Problèmes courants et solutions pratiques
- Un colis issu d’une ligne de conditionnement en bouteilles