
 EN
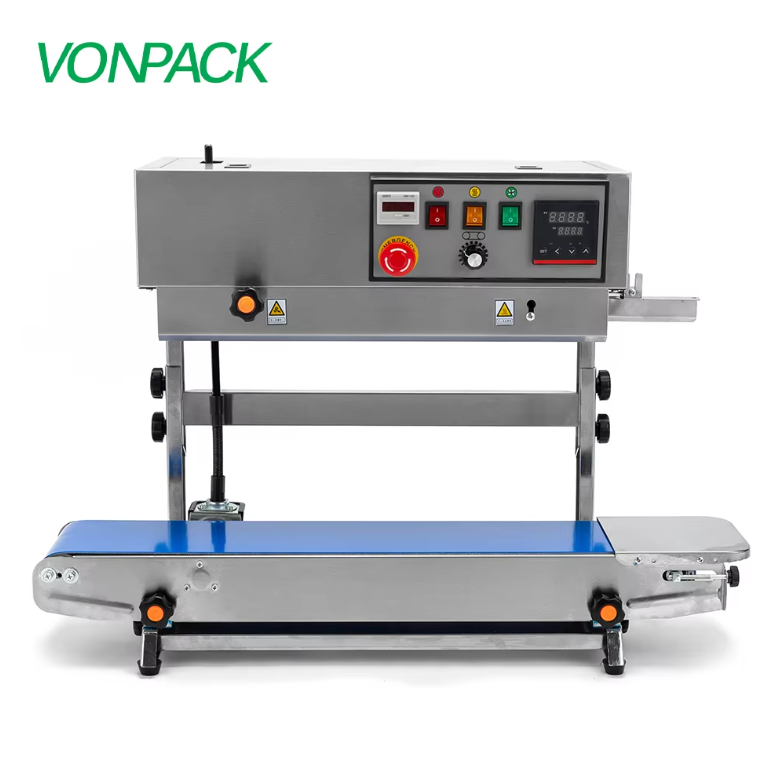
Vérifications préalables à la mise en marche permettant d’éviter la plupart des arrêts
La performance d’une machine à sceller dépend entièrement des matériaux utilisés et de sa configuration. Avant le premier cycle, vérifiez la présence de résidus sur la barre de soudure, l’alignement du trajet du film et la stabilité des indications des manomètres. Un revêtement en PTFE usé ou une sonde thermocouple mal fixée peuvent provoquer des soudures faibles, qui semblent correctes lors d’un contrôle rapide mais cèdent ultérieurement. Assurez-vous que le matériau d’emballage correspond aux paramètres de la machine : chaque type de film exige des températures et des durées de maintien spécifiques. Une simple liste de vérification fixée près du panneau de commande permet d’éviter que de petits problèmes ne se transforment en déchets.
Réglage de la température, de la pression et du temps de maintien
Trois variables contrôlent la qualité du scellage. La température ramollit le polymère. La pression lie les couches entre elles. Le temps de maintien permet à la liaison de se former. Aucune d’entre elles ne fonctionne seule. Une température élevée associée à une pression faible produit un scellage qui paraît correct, mais qui s’écaillera. Une pression excessive peut amincir la pellicule et l’affaiblir. Un temps de maintien trop court donne lieu à un scellage froid. Le fonctionnement standard consiste à déterminer la plage dans laquelle ces trois paramètres agissent conjointement pour la pellicule spécifique utilisée. Commencez par les recommandations du fournisseur de la pellicule, puis effectuez un petit essai et consignez les paramètres retenus.
| Méthode de scellement | Température typique | Plage de pression | Temps d'attente | Défaut courant | Vérification clé |
|---|---|---|---|---|---|
| Chaleur constante | 120 à 200 °C | 0,2 à 0,6 MPa | 0,5 à 2 s | Brûlure excessive | Précision de la sonde thermocouple |
| Impulsion | 100 à 180 °C | 0,1 à 0,4 MPa | 0,3 à 1,5 s | Joint faible | Temps de refroidissement |
| Ultrasonique | Non Applicable | 0,1 à 0,5 MPa | 0,1 à 0,8 s | Soudure excessive | Usure de la corne |
| Induction | 150 à 250 °C | 0,3 à 0,8 MPa | 1 à 3 s | Liaison incomplète | Alignement de la bobine |
Ces plages constituent des points de départ. Les valeurs réelles dépendent de la structure du film, de son épaisseur et de la vitesse de la ligne.
Mise en marche de la machine à sceller et inspection du premier article
Alimenter la machine en énergie et attendre qu’elle atteigne une température stable. Une barre de scellage froide peut induire en erreur l’opérateur, qui augmentera alors le point de consigne, provoquant par la suite une surchauffe. Une fois la température stabilisée, exécuter un ou deux essais d’emballage. Vérifier le scellé en tirant manuellement sur les bords pour les séparer. Pour les produits critiques, effectuer un essai de résistance du scellé, tel que la norme ASTM F88, qui mesure la résistance à l’arrachement des matériaux souples à barrière. Si le scellé tient bien et présente un aspect uniforme, lancer la production. Dans le cas contraire, ajuster une seule variable à la fois. Modifier simultanément la température, la pression et le temps de maintien rend impossible l’identification du paramètre efficace.
Surveillance de la production et gestion des pannes courantes
Pendant la production, surveillez les changements d’apparence du joint, de la tension du film et du bruit de la machine. Une augmentation soudaine des rebuts indique généralement une dérive de la température, de la pression ou de la tension du film. Les défauts courants comprennent les plis, les canaux et les scellages incomplets. Les plis proviennent souvent d’un mauvais alignement du film ou d’une tension excessive. Les canaux résultent d’une contamination dans la zone de scellage. Les scellages incomplets signalent une température trop basse ou un temps de maintien trop court. Le fonctionnement normal comprend des vérifications périodiques, et non seulement une inspection au démarrage. Un contrôle visuel rapide toutes les 15 à 30 minutes permet de détecter une dérive avant que tout un lot ne soit perdu.
Arrêt et procédure d’entretien quotidien
À la fin d’un cycle, suivez la séquence d’arrêt. 1. Éteignez le chauffage et laissez la barre de scellage refroidir. 2. Relâchez la pression. 3. Nettoyez la barre de scellage et la zone environnante à l’aide d’une brosse souple ou d’un solvant homologué. 4. Vérifiez l’usure du ruban en PTFE, la présence de fils desserrés et de débris. 5. Enregistrez les paramètres du cycle ainsi que tout problème survenu. Une maintenance quotidienne prolonge la durée de vie de la machine et rend le démarrage suivant prévisible. Une machine à sceller nettoyée et inspectée quotidiennement fonctionne de façon plus constante qu’une machine entretenue uniquement lorsqu’elle tombe en panne.
Pratiques de sécurité permettant d’éviter les incidents aux opérateurs
Les machines à sceller combinent chaleur, pression et pièces mobiles. La norme EN 415 couvre les exigences de sécurité applicables aux machines d’emballage, et le fonctionnement normal doit suivre scrupuleusement les instructions du fabricant concernant la consignation (lockout) et les dispositifs de protection. Ne jamais introduire les mains dans la zone de scellage tant que la machine est sous tension. Utiliser les poignées et les outils prévus pour les réglages. Maintenir la zone de travail sèche et exempte de film lâche. Former les opérateurs aux arrêts d’urgence et aux avertissements relatifs aux surfaces chaudes. La sécurité fait partie intégrante de chaque cycle normal.
Dans une usine de produits salés du Midwest, une machine à sceller a commencé à produire des emballages fuyants après un changement de film. Les opérateurs avaient augmenté la température afin de compenser une vitesse de ligne réduite. Cette température plus élevée a brûlé le film et provoqué l’apparition de micro-perforations. Un examen de la procédure normale a révélé que la vitesse de ligne n’avait pas été réinitialisée, rendant ainsi l’augmentation de température inutile. Le simple ajustement de la vitesse et le retour à la température initiale ont résolu le problème. La procédure standard avait été ignorée.
VONPACK conçoit des machines d’emballage en mettant l’accent sur la fiabilité du fonctionnement et le soutien après-vente. L’expérience de l’entreprise en recherche-développement et en fabrication permet aux acheteurs de mettre en service des machines de scellage qui fonctionnent de manière constante dès le premier poste. Le fonctionnement standard n’est pas une simple liste de règles. C’est une habitude qui maintient la productivité et la prévisibilité d’une machine de scellage.
Table des matières
- Vérifications préalables à la mise en marche permettant d’éviter la plupart des arrêts
- Réglage de la température, de la pression et du temps de maintien
- Mise en marche de la machine à sceller et inspection du premier article
- Surveillance de la production et gestion des pannes courantes
- Arrêt et procédure d’entretien quotidien
- Pratiques de sécurité permettant d’éviter les incidents aux opérateurs