
 EN
Pourquoi l’épaisseur du sac change tout
Une machine à sceller ne tient pas compte de la marque indiquée sur le sac. Elle ne prend en compte que l’épaisseur du matériau qu’elle doit chauffer pour former une soudure. L’épaisseur du sac, généralement mesurée en mil ou en microns, détermine la quantité d’énergie thermique et le temps de maintien nécessaires pour faire fondre la couche de scellage sans percer les couches externes. Un réglage parfaitement adapté à un sac de deux mil aura à peine d’effet sur un sac de six mil. À l’inverse, un réglage adapté à un sac de six mil fondera complètement un sac de deux mil et y laissera un trou. Tel est le défi fondamental : l’opérateur doit ajuster les paramètres de la machine en fonction du matériau, or ce dernier varie davantage qu’on ne le croit généralement au cours d’une journée de production normale.
Comprendre la différence entre épaisseur de la couche de scellage et épaisseur totale
Toute l’épaisseur du sac ne participe pas au scellement. La plupart des films d’emballage sont des structures multicouches comportant une couche scellable à l’intérieur, une couche structurelle au centre et, parfois, une couche imprimée ou barrière à l’extérieur. Seule la couche scellable doit atteindre son point de fusion ; les couches structurelles doivent rester intactes. C’est pourquoi l’épaisseur totale ne constitue qu’un élément de l’analyse. Un sac de cinq mils doté d’une couche scellable épaisse peut se souder plus facilement qu’un sac de quatre mils doté d’une couche scellable fine et d’une couche externe épaisse. Connaître la composition du film est tout aussi important que connaître son épaisseur totale, et les fournisseurs devraient être en mesure de fournir cette information.
Ajustement de la température, de la pression et du temps de maintien
Les trois paramètres principaux agissent conjointement, et modifier l’un d’eux implique généralement d’ajuster les autres. Quelques lignes directrices pratiques s’avèrent utiles.
-
Les sacs plus épais nécessitent soit une température plus élevée, soit un temps de maintien plus long, mais pas les deux simultanément.
-
La pression doit être suffisante pour assurer le contact, sans toutefois être si élevée qu’elle chasse le scellant fondu hors de la zone d’étanchéité.
-
Le temps de maintien est souvent la variable la plus sûre à ajuster, car il permet à la chaleur de pénétrer sans surchauffer la surface.
-
Le temps de refroidissement est également important, car une soudure manipulée trop tôt échouera même si elle paraissait parfaite.
-
Pour les sacs très épais, un préchauffage de la barre de soudure peut être utile, sans augmenter le point de consigne de température.
Le tableau ci-dessous fournit des valeurs initiales pour des épaisseurs courantes de sacs. Il s’agit de points de départ, et non de règles fixes, car la composition des films varie.
| Épaisseur du sac | Plage de température typique | Temps de maintien typique | Pression typique |
|---|---|---|---|
| 2 mil | 120 à 140 °C | 0,5 à 0,8 seconde | Faible à modéré |
| 3 mil | 130 à 150 °C | 0,8 à 1,2 seconde | Modéré |
| 4 millions | 140 à 160 °C | 1,0 à 1,5 seconde | Modéré |
| 6 millions | 150 à 170 °C | 1,5 à 2,5 secondes | Modéré à élevé |
| 8 mil et plus | 160 à 180 °C | 2,0 à 3,5 secondes | Élevé |
Le motif est constant. Un matériau plus épais nécessite davantage d’énergie thermique appliquée sur une période plus longue.
Le rôle du type et de la largeur de la barre de scellage
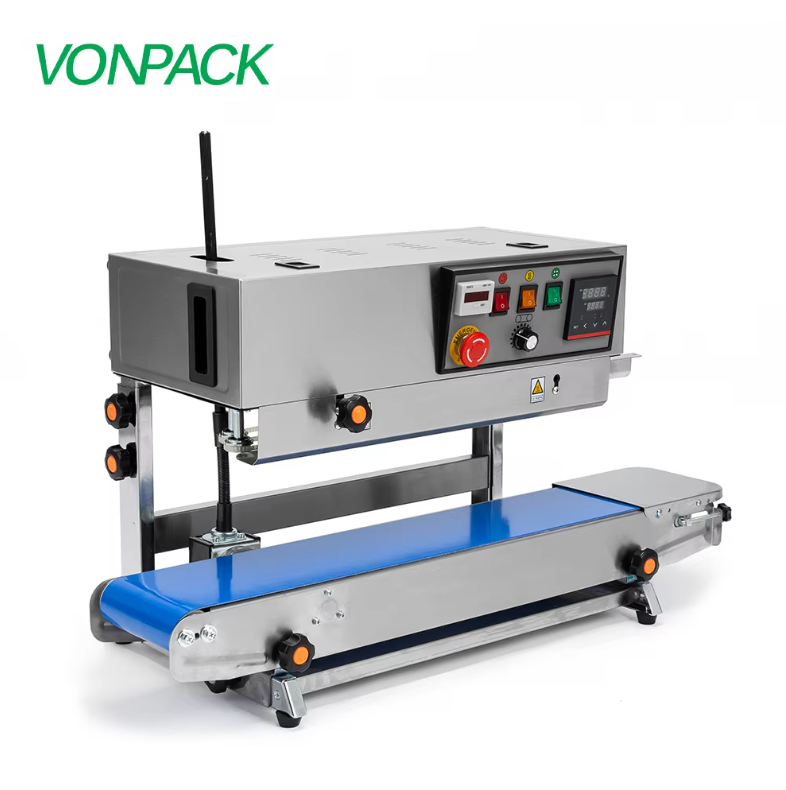
La barre de scellage elle-même constitue une variable que de nombreux opérateurs négligent. Les soudeuses à impulsions utilisent un fil résistif qui ne chauffe que pendant le cycle de soudage, ce qui convient bien aux sacs plus fins, car la chaleur est brève et contrôlée. Les soudeuses à chaleur constante utilisent une barre maintenue à température constante, ce qui permet de traiter plus efficacement les matériaux plus épais et d’assurer un débit plus élevé. La largeur de la barre de scellage a également son importance : une barre plus large répartit la pression sur une surface plus grande, ce qui peut faciliter le scellage des sacs épais, mais exige une force totale plus importante pour obtenir la même pression. Adapter correctement le type et la largeur de la barre de scellage à la gamme de sacs utilisés fait partie du réglage adéquat de la machine.
Un cas où une variation d’épaisseur a causé des problèmes
Dans une opération d’emballage alimentaire exploitant deux lignes de produits — l’une utilisant des sacs de 3 mil et l’autre des sacs de 6 mil — l’équipe faisait fonctionner les deux sur la même machine, avec les mêmes paramètres. La ligne de sacs de 3 mil scellait correctement. En revanche, la ligne de sacs de 6 mil présentait un taux d’échec élevé : les soudures semblaient correctes en ligne, mais fuyaient pendant le transport. Le problème ne venait pas de la machine, mais du fait que les paramètres étaient ajustés pour le matériau plus fin. Une fois les deux produits répartis sur des programmes prédéfinis distincts, dotés de températures et de temps de maintien différents, le taux d’échec pour les sacs de 6 mil est retombé à un niveau normal. La leçon à retenir est qu’une machine à souder n’est pas un dispositif à réglage unique : elle doit être adaptée au matériau utilisé, et tout changement de matériau exige un changement de paramètres.
Limiter l’épaisseur : ce que la machine peut ou ne peut pas faire
Il est important d’être honnête quant aux limites. Chaque machine à souder possède une épaisseur maximale qu’elle peut traiter de façon fiable, et dépasser cette limite produit des résultats incohérents, quelles que soient les réglages appliqués. Une soudeuse impulsionnelle légère, efficace sur des sacs de 2 à 4 mil, éprouvera des difficultés avec des films barrières de 8 mil. L’élément chauffant pourrait ne pas fournir suffisamment d’énergie, et le mécanisme de pression pourrait manquer de puissance. Pour les opérations nécessitant de souder une grande variété d’épaisseurs, il est généralement préférable de choisir une machine homologuée pour le matériau le plus épais de la gamme, même si elle est plus lente sur les sacs plus fins. L’alternative consiste à utiliser deux machines, ce qui augmente l’espace au sol requis et les coûts.
Comment l’expérience en fabrication soutient un soudage fiable
Une machine à sceller est un outil de précision, et sa fiabilité dépend de la qualité de l’élément chauffant, du mécanisme de pression et du système de commande. Zhejiang Weipai Packaging Equipment a été fondée en 2010 et est devenue une coentreprise en 2020 impliquant Yongchuang Intelligence et Yougsun Pack Germany GmbH. L’entreprise se concentre sur la recherche, le développement, la production et la vente de machines d’emballage, et son processus d’inspection vise à détecter l’usure avant expédition. Pour les opérations nécessitant des scellés constants sur une gamme d’épaisseurs de sacs, cette combinaison d’expérience manufacturière et d’inspection préalable à l’expédition garantit la fiabilité de la ligne d’emballage.
Table des matières
- Pourquoi l’épaisseur du sac change tout
- Comprendre la différence entre épaisseur de la couche de scellage et épaisseur totale
- Ajustement de la température, de la pression et du temps de maintien
- Le rôle du type et de la largeur de la barre de scellage
- Un cas où une variation d’épaisseur a causé des problèmes
- Limiter l’épaisseur : ce que la machine peut ou ne peut pas faire
- Comment l’expérience en fabrication soutient un soudage fiable