
 EN
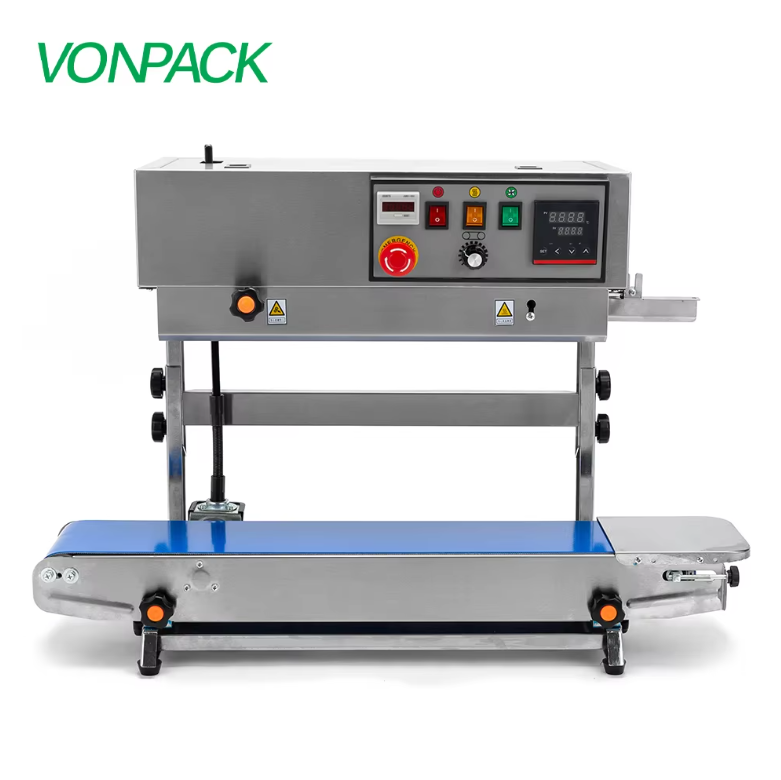
Pourquoi la température de scellage est une plage de procédé, et non une valeur unique
Une machine à sceller ne possède pas une température idéale unique. Elle fonctionne dans une plage de procédé. Cette plage dépend de la structure du film, de son épaisseur, de la vitesse de la machine, de la pression des mâchoires et du temps de maintien. Les opérateurs recherchent souvent une seule valeur sur le contrôleur et cessent d’y réfléchir. Cette habitude entraîne des soudures faibles, des plis et des perforations par surchauffe. Le scellage thermique fonctionne en faisant fondre une couche polymère à l’interface de soudure, puis en la refroidissant sous pression. Si l’interface n’atteint jamais la température adéquate, les chaînes polymères ne s’interdiffusent pas. Si la température devient trop élevée, le film s’étire ou la soudure devient fragile. La valeur affichée sur un écran n’est qu’un point de consigne. La question réelle porte sur ce qui se produit à la surface des mâchoires et à l’interface de soudure.
Adapter la température à la structure et à l’épaisseur du film
Des films différents nécessitent des températures différentes. Une doublure en polyéthylène basse densité peut être scellée entre 120 et 160 °C. Une couche de polypropylène coulé exige souvent une température comprise entre 130 et 170 °C. Les structures laminées contenant du PET, du nylon ou de la feuille d’aluminium fonctionnent généralement à des températures plus élevées, parfois entre 150 et 190 °C. L’épaisseur modifie également cette plage. Un film de 60 microns peut être scellé à une température inférieure de la mâchoire qu’un film de 120 microns à la même vitesse, car la chaleur met plus de temps à atteindre l’interface. Les revêtements et les encres jouent aussi un rôle. Les couches à scellage à froid ou les couches adhésives modifient le mécanisme de scellage. La fiche technique fournie par le fabricant du film constitue un point de départ, non pas une réponse définitive. La norme ASTM F88/F88M décrit une méthode normalisée pour mesurer la résistance du scellage après fabrication des échantillons. En l’absence de cette mesure, les réglages de température ne sont que des estimations.
Régler le contrôleur, puis vérifier à la mâchoire
Le régulateur n’est pas la mâchoire. Les thermocouples dérivent, les positions de montage changent et les éléments chauffants s’usent de façon inégale. Une machine peut afficher 180 °C alors que la surface réelle de la mâchoire est à 165 °C. Cet écart suffit à provoquer des fuites au niveau du canal. La vérification doit être effectuée à l’aide d’un thermomètre de contact étalonné ou d’un ruban sensible à la chaleur appliqué sur toute la longueur de la mâchoire. Vérifiez les deux extrémités ainsi que le centre. Si la température de la mâchoire s’écarte de 5 °C ou plus de la consigne, ajustez le décalage du régulateur ou réparez le capteur. Dans un cas observé dans une usine d’emballage de fruits séchés située dans l’est de la Chine, une machine de scellage affichait 185 °C. Les essais d’étanchéité ont échoué sur un côté du sachet. Une sonde de contact a révélé que la mâchoire gauche était à 168 °C. Le thermocouple avait été installé à 12 mm de la zone de chauffage. Son repositionnement et une nouvelle étalonnage ont résolu le problème.
Ajustez ensemble la vitesse, la pression et le temps de maintien
La température n’agit jamais seule. Une vitesse de ligne plus élevée réduit le temps de séjour, ce qui exige donc plus de chaleur ou plus de pression au niveau des mâchoires. Une vitesse plus faible augmente le temps de séjour, ce qui peut provoquer une surchauffe du film. La pression est essentielle, car elle élimine l’air et assure le contact entre les couches. Une pression trop faible laisse des bulles ; une pression trop forte expulse le polymère fondu hors de la zone de scellage. Une approche pratique consiste à verrouiller deux variables et à modifier une seule à la fois. Par exemple, maintenir la pression et la vitesse constantes, puis augmenter la température par paliers de 5 °C. Évaluer la résistance et l’apparence du scellage après chaque palier. L’objectif est d’obtenir la fenêtre la plus large possible tout en conservant un scellage net. Cette fenêtre offre aux opérateurs une marge suffisante pour compenser les variations normales d’un lot de film.
Diagnostiquer les scellages faibles, les rides et les perforations par brûlure
Les symptômes indiquent des causes spécifiques. Des joints faibles, faciles à décoller, signifient souvent une température trop basse, un temps de maintien trop court ou une pression insuffisante. Des plis près du joint peuvent résulter d’une pression inégale des mâchoires ou d’une tension excessive du film. Des perforations, un rétrécissement ou de la fumée indiquent une température trop élevée ou un temps de maintien trop long. Un joint solide à chaud mais qui cède après refroidissement peut avoir refroidi sous une pression insuffisante. Vérifiez la section de refroidissement et le moment de libération des mâchoires. L’humidité présente sur le film peut également provoquer des bulles et des zones fragiles. Dans des locaux humides, un pré-séchage ou un scellage plus rapide peut s’avérer utile. Aucune de ces solutions n’est universelle. Un réglage efficace pour un film de 50 microns sur une machine peut échouer sur une autre, dotée d’un revêtement différent des mâchoires.
Documenter les réglages et valider à l’aide d’échantillons réels
Les paramètres doivent être enregistrés sous forme de recette, et non de mémoire. Un enregistrement utile comprend le type de film, son épaisseur, le lot du fournisseur, la vitesse de la ligne, la pression des mâchoires, le temps de maintien, la consigne, la température réelle des mâchoires et le résultat de la résistance de scellage. La production doit procéder à une nouvelle validation chaque fois que le lot de film change ou lorsqu’un élément chauffant ou une thermocouple est remplacé. Le tableau ci-dessous indique les plages de démarrage typiques. Ces valeurs ne sont pas universelles. Vérifiez toujours auprès du fournisseur de film et à l’aide d’un essai de résistance de scellage.
| Structure du film | Température typique des mâchoires | Risque principal en cas de surchauffe | Vérification initiale |
|---|---|---|---|
| Film intérieur en LDPE | 120 à 160 °C | Rétraction, adhérence faible | Résistance de scellage à trois vitesses |
| Couche en CPP | 130 à 170 °C | Plis, perforation par brûlure | Platitude et pression de la mâchoire |
| Laminé PET/PE | 140 à 180 °C | Fuites au niveau des canaux, enroulement | Temps de maintien et refroidissement |
| Laminé feuille d’aluminium | 150 à 190 °C | Dommages au revêtement | Étalonnage des thermocouples |
Vonpack conçoit des machines de scellage et des équipements d’emballage axés sur un contrôle thermique stable, l’alignement précis des mâchoires et les vérifications d’usure avant expédition. Une machine livrée avec des résistances et des capteurs déjà vérifiés est plus facile à régler, et moins de surprises surviennent lors du premier poste de production.
Table des matières
- Pourquoi la température de scellage est une plage de procédé, et non une valeur unique
- Adapter la température à la structure et à l’épaisseur du film
- Régler le contrôleur, puis vérifier à la mâchoire
- Ajustez ensemble la vitesse, la pression et le temps de maintien
- Diagnostiquer les scellages faibles, les rides et les perforations par brûlure
- Documenter les réglages et valider à l’aide d’échantillons réels