
 EN
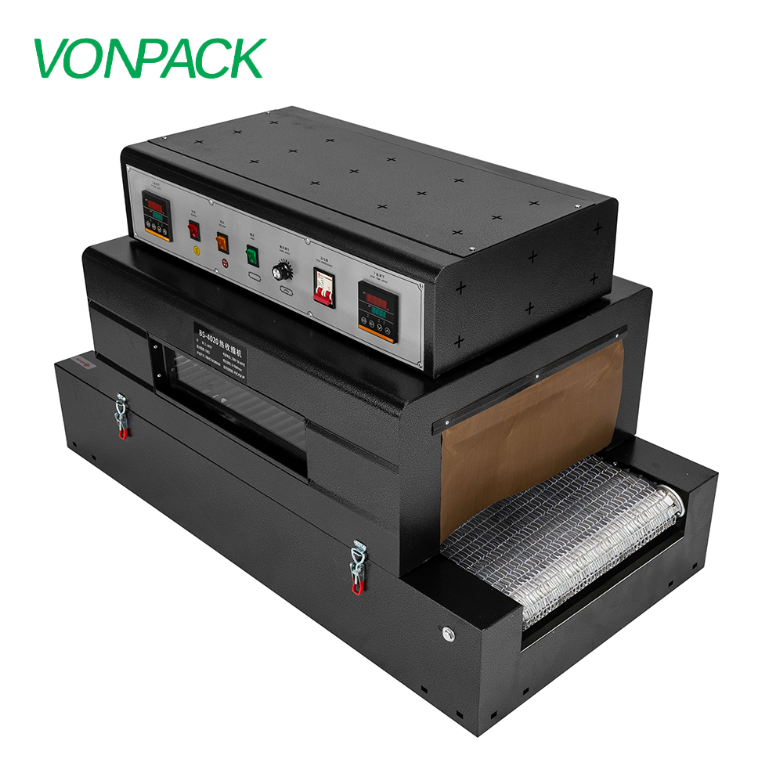
Come la pellicola termoretraibile trasforma oggetti sciolti in un’unica unità compatta
Una macchina per imballaggio termoretraibile non avvolge semplicemente un prodotto. Applica calore a una pellicola precedentemente stirata, che quindi si ritrae aderendo strettamente all’oggetto. Il risultato è un imballaggio compatto e ben definito, che mantiene la propria forma. Bottiglie, scatole o componenti sciolti, che prima richiedevano spazio aggiuntivo, ora viaggiano come un’unica unità. La pellicola può essere trasparente per garantire visibilità oppure personalizzata con stampe per il branding. L’elemento chiave è il controllo della retrazione. Se la pellicola si retrae troppo velocemente o troppo lentamente, l’imballaggio risulterà raggrinzito o allentato. Le impostazioni della macchina e la scelta della pellicola determinano il risultato finale.
Perché l’imballaggio compatto è fondamentale nella conservazione e nel trasporto
L’imballaggio compatto modifica l’economia del trasporto delle merci. Un imballaggio più serrato utilizza meno cartone ondulato, meno separatori e meno materiale di riempimento. I camion e i container trasportano più unità per carico. Gli scaffali dei magazzini contengono più scorte. I danni diminuiscono perché gli articoli non possono spostarsi l’uno contro l’altro. Anche i rivenditori traggono vantaggio, poiché un imballaggio compatto è più facile da esporre e da maneggiare. Ad esempio, un fascio di bottiglie avvolto in film termoretraibile può sostituire una scatola intera utilizzando solo una frazione del materiale. Questa riduzione non riguarda soltanto il risparmio sui costi: contribuisce anche a ridurre gli sprechi e le emissioni legate al trasporto per singola unità. Lo spazio risparmiato si accumula su un intero pallet, su un intero camion e su un’intera stagione.
Scegliere la pellicola giusta per il lavoro
La scelta della pellicola determina le prestazioni. Le pellicole in poliolefina (POF) sono comuni nel settore retail perché si restringono in modo uniforme e offrono buona trasparenza. Le pellicole in polietilene (PE) sono più resistenti e vengono spesso utilizzate per fasciature pesanti o industriali. Le pellicole in PVC si restringono a temperature più basse, ma sollevano preoccupazioni ambientali in alcuni mercati. Spessore, percentuale di restringimento e resistenza sono tutti fattori rilevanti. Una pellicola troppo sottile si strappa durante la manipolazione; una troppo spessa potrebbe non restringersi completamente alla temperatura massima della macchina. I fornitori di pellicole forniscono generalmente curve di restringimento, che indicano quanto la pellicola si contrae a una data temperatura. La tabella seguente mostra i valori tipici.
| Tipo di film | Spessore tipico | Percentuale di restringimento | Temperatura di restringimento | Ideale per | Attenzione a |
|---|---|---|---|---|---|
| Pof | 12–25 micron | 60–80 percento | 140–160 °C | Confezioni multiple per il retail, scatole | Strappo agli angoli appuntiti |
| PE | 25–100 micron | 40–70 percento | 160–200 °C | Fasciature pesanti, bancali | Restringimento più lento, opacità |
| PVC | 15–30 micron | 50–70 percento | 120–150 °C | Oggetti piccoli, bassa temperatura | Limiti normativi, odore |
| PE reticolato | 30–80 micron | 50–75 percento | 160–200 °C | Ambiente industriale, manipolazione intensa | Un costo più elevato |
Adattamento delle impostazioni della macchina al prodotto e alla pellicola
Una macchina per il confezionamento sottovuoto termoretraibile dispone di diversi comandi. Temperatura del tunnel, velocità del nastro trasportatore, velocità della ventola e tempo di sigillatura interagiscono tra loro. La norma ASTM D2732 fornisce un metodo di prova per la retrazione libera delle pellicole plastiche, utile agli acquirenti per confrontare i materiali prima della produzione. Una pellicola con elevata percentuale di retrazione potrebbe richiedere una temperatura più bassa nel tunnel per evitare un’eccessiva retrazione. Un fascio pesante potrebbe necessitare di un tempo di permanenza più lungo per consentire alla calore di penetrare in profondità. Iniziare dai dati forniti dal produttore della pellicola, quindi modificare un solo parametro alla volta. Registrare le impostazioni per ogni combinazione di prodotto e pellicola. Tale registro diventa la ricetta per ottenere risultati riproducibili.
Problemi comuni e soluzioni pratiche
La maggior parte dei problemi rientra in alcune categorie specifiche: 1. Increspature o pieghe agli angoli. 2. Sigilli deboli che si aprono durante il trasporto. 3. Film bruciato o fuso. 4. Avvolgimento allentato che non trattiene il prodotto. Le increspature derivano spesso da un riscaldamento non uniforme o dall’uso di troppo film. Sigilli deboli indicano generalmente temperature, pressioni o barre sigillanti contaminate inadeguate. Il film bruciato significa solitamente che la temperatura del tunnel è troppo elevata o che la velocità del nastro trasportatore è troppo bassa. L’avvolgimento allentato può dipendere da una forza di restringimento insufficiente del film o da una temperatura del prodotto troppo bassa. Modificare una sola variabile alla volta evita confusione. Un controllo giornaliero delle barre sigillanti, della temperatura del tunnel e della tensione del film mantiene la linea stabile. Un test di tenuta mediante prova di trazione richiede pochi secondi ed evidenzia eventuali problemi prima dell’imballaggio di un pallet.
Un caso proveniente da una linea di imbottigliamento
Un impianto di imbottigliamento negli Stati Uniti meridionali confezionava sei bottiglie di vetro in scatole di cartone ondulato con divisori. I costi dei materiali e le richieste di risarcimento per danni erano entrambi elevati. L'impianto ha installato una macchina per il confezionamento termoretraibile con pellicola POF e un tunnel termico. Il primo test ha prodotto angoli corrugati e bottiglie allentate. Il team ha ridotto la temperatura del tunnel di 10 °C, ha leggermente aumentato la velocità del nastro trasportatore e ha inserito un piccolo spazio tra le bottiglie prima della fase di avvolgimento. Il pacchetto finale era compatto, stabile e utilizzava molto meno cartone ondulato. Le richieste di risarcimento per danni sono diminuite. L'impianto non aveva bisogno di una macchina diversa: aveva bisogno di una configurazione diversa.
VONPACK produce macchinari per il confezionamento con particolare attenzione alla stabilità operativa e al supporto post-vendita. La competenza aziendale nella ricerca e sviluppo e nella produzione aiuta gli acquirenti a ottimizzare la scelta della pellicola, i parametri del tunnel e il flusso del prodotto già prima di una produzione completa. Una macchina per il confezionamento termoretraibile può rendere l'imballaggio più compatto, ma il risultato dipende dai dettagli. VONPACK aiuta i team a definire correttamente questi dettagli.
Indice dei Contenuti
- Come la pellicola termoretraibile trasforma oggetti sciolti in un’unica unità compatta
- Perché l’imballaggio compatto è fondamentale nella conservazione e nel trasporto
- Scegliere la pellicola giusta per il lavoro
- Adattamento delle impostazioni della macchina al prodotto e alla pellicola
- Problemi comuni e soluzioni pratiche
- Un caso proveniente da una linea di imbottigliamento