
 EN
Controlli preliminari che prevengono la maggior parte dei tempi di fermo
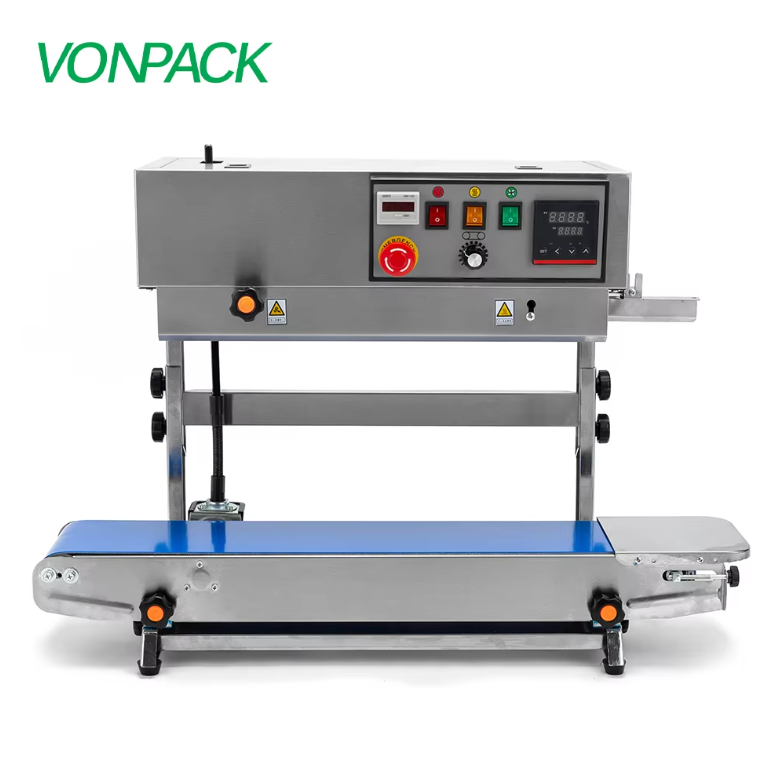
Una macchina sigillatrice è efficace quanto i materiali utilizzati e la correttezza della sua configurazione. Prima del primo ciclo, verifica la presenza di residui sulla barra sigillante, l’allineamento del percorso della pellicola e la stabilità delle letture sui manometri della pressione. Una copertura in PTFE usurata o un termocoppia allentata possono causare sigilli deboli che sembrano accettabili a un primo sguardo ma si rivelano difettosi in seguito. Accertati che il materiale per imballaggi corrisponda alle impostazioni della macchina: pellicole diverse richiedono temperature e tempi di permanenza differenti. Un semplice elenco di controllo fissato con nastro adesivo vicino al pannello di comando evita che piccoli problemi diventino scarti.
Impostazione della temperatura, della pressione e del tempo di permanenza
Tre variabili controllano la qualità della sigillatura. La temperatura ammorbidisce il polimero. La pressione unisce gli strati. Il tempo di permanenza consente alla saldatura di formarsi. Nessuna di esse funziona da sola. Una temperatura elevata abbinata a una pressione bassa produce una sigillatura che appare corretta ma si stacca facilmente. Una pressione eccessiva può schiacciare eccessivamente il film, indebolendolo. Un tempo di permanenza troppo breve genera una sigillatura fredda. L’operazione standard consiste nel trovare la finestra in cui tutte e tre le variabili agiscono congiuntamente per il film specifico. Iniziare dalle raccomandazioni del fornitore del film, quindi eseguire una piccola prova e registrare i parametri impostati.
| Metodo di sigillatura | Temperatura tipica | Intervallo di Pressione | Tempo di permanenza | Guasto comune | Controllo fondamentale |
|---|---|---|---|---|---|
| Calore costante | 120–200 °C | 0,2–0,6 MPa | 0,5–2 s | Bruciature | Precisione della termocoppia |
| Impulso | 100–180 °C | 0,1–0,4 MPa | 0,3–1,5 s | Sigillo debole | Tempo di raffreddamento |
| Ultrasonico | Non applicabile | 0,1–0,5 MPa | 0,1–0,8 s | Saldatura eccessiva | Usura del corno |
| Induzione | 150–250 °C | 0,3–0,8 MPa | 1–3 s | Legame incompleto | Allineamento della bobina |
Questi valori sono punti di partenza. I valori effettivi dipendono dalla struttura del film, dal suo spessore e dalla velocità della linea.
Avvio della macchina per sigillatura e ispezione del primo pezzo
Accendere la macchina e attendere che raggiunga una temperatura stabile. Una barra di sigillatura fredda potrebbe indurre l’operatore ad alzare il valore impostato, causando poi un surriscaldamento. Una volta raggiunta la stabilità, eseguire uno o due pacchi di prova. Verificare la tenuta tirando manualmente le due parti del sigillo. Per prodotti critici, utilizzare un test di resistenza del sigillo, come ASTM F88, che misura la forza di distacco dei materiali flessibili a barriera. Se il sigillo resiste e appare uniforme, avviare la produzione. In caso contrario, modificare un solo parametro alla volta. Modificare contemporaneamente temperatura, pressione e tempo di permanenza rende impossibile identificare quale parametro ha prodotto l’effetto desiderato.
Monitoraggio della corsa e gestione dei guasti più comuni
Durante la produzione, osservare eventuali variazioni nell’aspetto del sigillo, nella tensione della pellicola e nel rumore della macchina. Un improvviso aumento dei prodotti scartati indica di solito una deriva della temperatura, della pressione o della tensione della pellicola. I difetti più comuni sono le pieghe, i canali e i sigilli incompleti. Le pieghe derivano spesso da un’allineamento errato della pellicola o da una tensione eccessiva. I canali sono causati da contaminazione nell’area di sigillatura. I sigilli incompleti indicano una temperatura troppo bassa o un tempo di permanenza troppo breve. Le operazioni standard prevedono controlli periodici, non solo un’ispezione all’avvio. Un rapido controllo visivo ogni 15–30 minuti consente di rilevare tempestivamente eventuali derive prima che venga sprecato un intero lotto.
Spegnimento e procedura di manutenzione giornaliera
Alla fine di un ciclo, seguire la procedura di spegnimento: 1. Spegnere il riscaldatore e lasciare raffreddare la barra sigillante. 2. Rilasciare la pressione. 3. Pulire la barra sigillante e la zona circostante con una spazzola morbida o un solvente approvato. 4. Controllare l’usura del nastro in PTFE, la presenza di cavi allentati e detriti. 5. Registrare i parametri del ciclo e qualsiasi anomalia riscontrata. La manutenzione giornaliera prolunga la vita della macchina e rende prevedibile l’avvio successivo. Una macchina per sigillatura pulita e ispezionata quotidianamente funziona in modo più costante rispetto a una sottoposta a manutenzione solo in caso di guasto.
Pratiche di sicurezza per evitare inconvenienti agli operatori
Le macchine sigillatrici combinano calore, pressione e parti mobili. La norma EN 415 stabilisce i requisiti di sicurezza per le macchine per il confezionamento; il funzionamento standard deve seguire le istruzioni del produttore relative al blocco dell’alimentazione elettrica e alle protezioni. Non infilare mai le mani nell’area di sigillatura mentre la macchina è alimentata. Utilizzare maniglie e utensili per le regolazioni. Mantenere l’area di lavoro asciutta e priva di pellicola sciolta. Formare gli operatori sull’uso dei pulsanti di arresto di emergenza e sulle avvertenze relative alle superfici calde. La sicurezza fa parte di ogni ciclo operativo standard.
In uno stabilimento per prodotti da snack nel Midwest, una macchina sigillatrice ha iniziato a produrre confezioni difettose dopo un cambio di pellicola. Gli operatori avevano aumentato la temperatura per compensare una riduzione della velocità della linea. La temperatura più elevata ha bruciato la pellicola, causando fori microscopici. Un riesame della procedura operativa standard ha rivelato che la velocità della linea non era stata reimpostata e che l’aumento di temperatura era quindi superfluo. La regolazione della velocità e il ritorno alla temperatura originale hanno risolto il problema. La procedura standard era stata saltata.
VONPACK costruisce macchinari per l’imballaggio con un’attenzione particolare al funzionamento affidabile e al supporto post-vendita. Il background aziendale nella ricerca e sviluppo e nella produzione aiuta gli acquirenti a installare macchine sigillatrici che operano in modo costante fin dal primo turno. Il funzionamento standard non è un elenco di regole. È un’abitudine che mantiene una macchina sigillatrice produttiva e prevedibile.
Indice dei Contenuti
- Controlli preliminari che prevengono la maggior parte dei tempi di fermo
- Impostazione della temperatura, della pressione e del tempo di permanenza
- Avvio della macchina per sigillatura e ispezione del primo pezzo
- Monitoraggio della corsa e gestione dei guasti più comuni
- Spegnimento e procedura di manutenzione giornaliera
- Pratiche di sicurezza per evitare inconvenienti agli operatori