
 EN
Perché la temperatura di sigillatura è una finestra di processo, non un numero
Una macchina per sigillare non ha una sola temperatura perfetta. Ha invece una finestra di processo. Questa finestra dipende dalla struttura del film, dal suo spessore, dalla velocità della macchina, dalla pressione delle ganasce e dal tempo di permanenza. Gli operatori cercano spesso un singolo valore sul controllore e smettono di riflettere. Questa abitudine causa sigillature deboli, grinze e forature. La sigillatura termica funziona fondendo uno strato polimerico all’interfaccia di sigillatura, quindi lasciandolo raffreddare sotto pressione. Se l’interfaccia non raggiunge mai la temperatura corretta, le catene polimeriche non si interdiffondono. Se la temperatura è troppo elevata, il film si allunga o la sigillatura diventa fragile. Un numero visualizzato sul display è soltanto un valore impostato. La vera domanda è cosa accade effettivamente sulla superficie delle ganasce e all’interfaccia di sigillatura.
Adattare la temperatura alla struttura e allo spessore del film
Film diversi richiedono temperature diverse. Un liner in polietilene a bassa densità può sigillare tra 120 e 160 °C. Uno strato in polipropilene fuso richiede spesso temperature comprese tra 130 e 170 °C. Le strutture laminate con PET, nylon o foglio metallico operano generalmente a temperature più elevate, talvolta tra 150 e 190 °C. Anche lo spessore influenza la finestra termica: un film da 60 micron può sigillare a una temperatura inferiore della morsa rispetto a un film da 120 micron alla stessa velocità, poiché il calore impiega più tempo per raggiungere l’interfaccia. Rivestimenti e inchiostri influiscono anch’essi. Strati a sigillo a freddo o adesivi modificano il meccanismo di sigillatura. Il foglio dati del fornitore del film costituisce il punto di partenza, non la risposta definitiva. La norma ASTM F88/F88M fornisce un metodo standard per misurare la resistenza del sigillo dopo la realizzazione dei campioni. Senza tale misurazione, le impostazioni di temperatura rimangono mere ipotesi.
Impostare il regolatore, quindi verificare sulla morsa
Il regolatore non è la pinza. Le termocoppie subiscono deriva, le posizioni di montaggio cambiano e gli elementi riscaldanti si usurano in modo non uniforme. Una macchina può indicare 180 °C mentre la superficie effettiva della pinza è a 165 °C. Questa differenza è sufficiente a causare perdite nei canali. La verifica deve avvenire con un termometro a contatto tarato o con nastro sensibile al calore applicato sull’intera lunghezza della pinza. Controllare entrambe le estremità e il centro. Se la temperatura della pinza scosta di 5 °C o più dal valore impostato, regolare l’offset del regolatore o correggere il sensore. In un caso riscontrato in uno stabilimento per l’imballaggio di frutta secca nell’est della Cina, una macchina per sigillatura indicava 185 °C sul display. I test di tenuta fallivano su un lato del sacchetto. Una sonda a contatto ha rilevato che la pinza sinistra era a 168 °C. La termocoppia era stata installata a 12 mm dalla zona di riscaldamento. Il riposizionamento e la successiva taratura hanno risolto il problema.
Regolare contemporaneamente velocità, pressione e tempo di permanenza
La temperatura non agisce mai da sola. Una maggiore velocità della linea riduce il tempo di permanenza, quindi le ganasce necessitano di più calore o più pressione. Una velocità minore aumenta il tempo di permanenza, il che può surriscaldare il film. La pressione è fondamentale perché elimina l’aria e avvicina gli strati tra loro. Troppa poca pressione lascia bolle d’aria. Troppa pressione espelle il polimero fuso dall’area di sigillatura. Un approccio pratico consiste nel fissare due variabili e modificarne una alla volta. Ad esempio, mantenere costanti pressione e velocità, quindi aumentare la temperatura a incrementi di 5 °C. Verificare la resistenza e l’aspetto del sigillo dopo ogni incremento. L’obiettivo è ottenere la finestra più ampia possibile che garantisca comunque un sigillo pulito. Tale finestra offre agli operatori un margine per gestire le normali variazioni tra lotti di film.
Risoluzione dei problemi relativi a sigilli deboli, grinze e forature
I sintomi indicano cause specifiche. Sigilli deboli con facile distacco spesso significano temperatura bassa, tempo di contatto breve o pressione bassa. Le grinze vicino al sigillo possono derivare da una pressione irregolare delle ganasce o da una tensione eccessiva del film. Forature, restringimenti e fumo indicano che la temperatura è troppo alta o che il tempo di contatto è troppo lungo. Un sigillo resistente quando caldo ma che cede dopo il raffreddamento potrebbe aver subito un raffreddamento con pressione insufficiente. Controllare la sezione di raffreddamento e i tempi di rilascio delle ganasce. L’umidità presente sul film può causare bolle e punti deboli. In ambienti umidi, un’essiccazione preliminare o una sigillatura più rapida possono essere utili. Nessuna di queste soluzioni è universale. Un parametro ottimale per un film da 50 micron su una macchina potrebbe non funzionare su un’altra con rivestimento diverso delle ganasce.
Documentare i parametri e convalidarli con campioni reali
Le impostazioni devono essere registrate come una ricetta, non come un ricordo. Una registrazione utile include il tipo di film, lo spessore, il lotto del fornitore, la velocità della linea, la pressione delle ganasce, il tempo di permanenza, il valore di riferimento (setpoint), la temperatura effettiva delle ganasce e il risultato della prova di resistenza del sigillo. La produzione deve eseguire nuovamente la convalida ogni volta che cambia il lotto del film o quando viene sostituito un riscaldatore o una termocoppia. La tabella seguente indica i tipici intervalli iniziali. Questi valori non sono universali: verificare sempre con il fornitore del film e mediante una prova di resistenza del sigillo.
| Struttura del film | Temperatura tipica delle ganasce | Rischio principale se troppo elevata | Controllo iniziale |
|---|---|---|---|
| Rivestimento in LDPE | 120–160 °C | Riduzione dimensionale, distacco debole | Resistenza del sigillo a 3 velocità |
| Strato in CPP | 130–170 °C | Rughe, perforazione | Piattezza e pressione della morsa |
| Laminato PET/PE | 140–180 °C | Perdite nei canali, arricciamento | Tempo di permanenza e raffreddamento |
| Laminato in foglia metallica | 150–190 °C | Danneggiamento del rivestimento | Calibrazione della termocoppia |
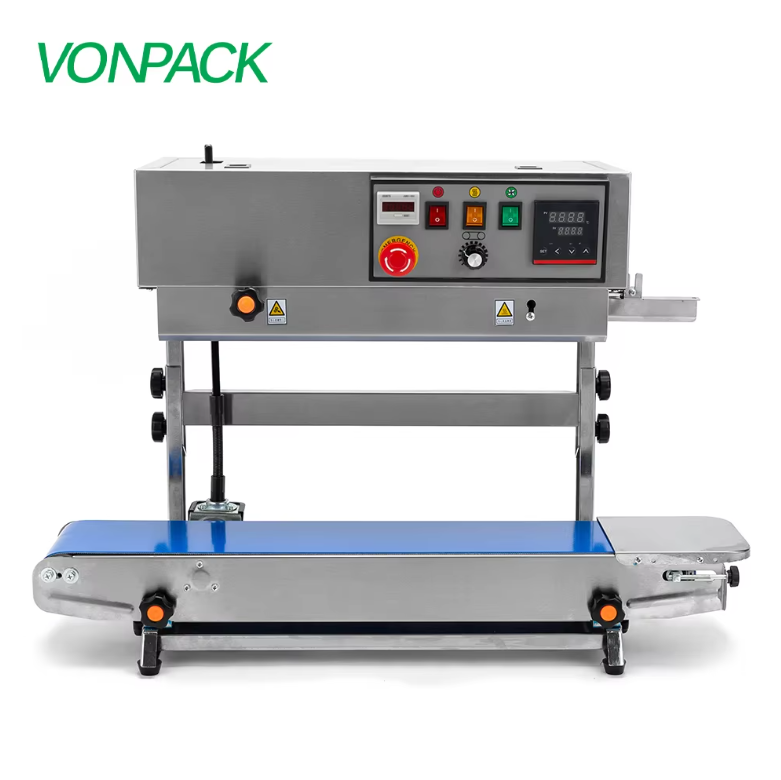
Vonpack produce macchine per sigillatura e attrezzature per imballaggio con particolare attenzione al controllo stabile della temperatura, all’allineamento delle morse e ai controlli di usura prima della spedizione. Una macchina che arriva con riscaldatori e sensori verificati è più facile da tarare e comporta meno sorprese durante il primo turno di produzione.
Indice dei Contenuti
- Perché la temperatura di sigillatura è una finestra di processo, non un numero
- Adattare la temperatura alla struttura e allo spessore del film
- Impostare il regolatore, quindi verificare sulla morsa
- Regolare contemporaneamente velocità, pressione e tempo di permanenza
- Risoluzione dei problemi relativi a sigilli deboli, grinze e forature
- Documentare i parametri e convalidarli con campioni reali