
 EN
Il sigillo è una barriera, non solo una chiusura
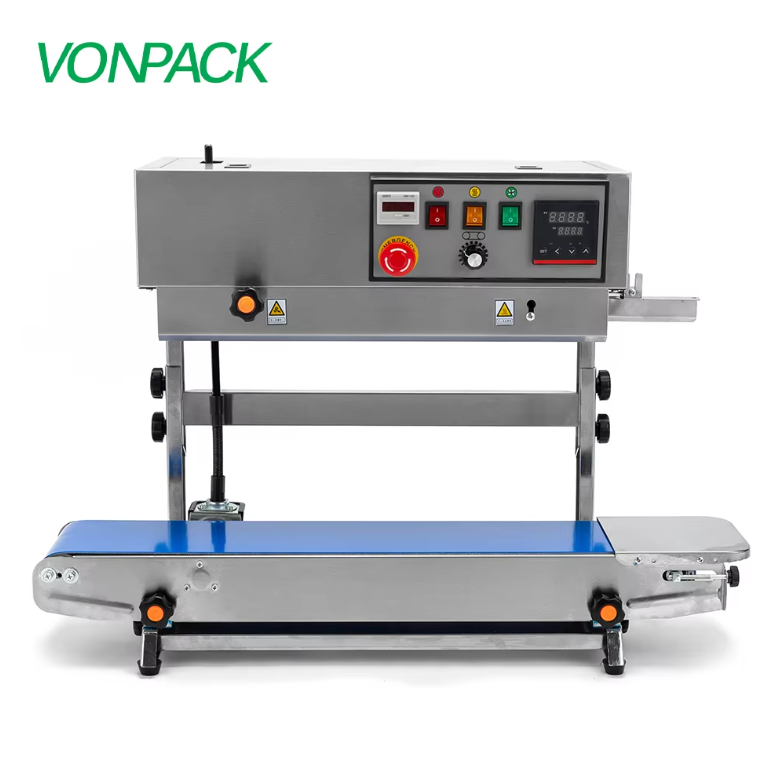
Una macchina sigillatrice fa molto di più che chiudere un sacchetto. Crea una barriera controllata lungo il bordo dell’imballaggio. Nella produzione alimentare, la contaminazione avviene di solito dopo il riempimento, non prima. Il prodotto può essere cotto, pastorizzato o essiccato, ma deve comunque essere trasportato, conservato sugli scaffali e maneggiato da molte persone. Una saldatura termica continua isola il contenuto dall’aria, dalla polvere, dall’umidità, dagli insetti e dai microrganismi esterni. Questa isolazione è la ragione fondamentale per cui una macchina sigillatrice può prevenire la contaminazione alimentare. Il sigillo non è un elemento decorativo: è l’ultima fase del processo che blocca l’ambiente all’interno dell’imballaggio.
Il calore elimina i microrganismi superficiali, ma il vero compito è l’isolamento
La sigillatura termica applica temperatura, pressione e tempo per fondere uno strato polimerico all’interfaccia di sigillatura. Le catene fuse si diffondono attraverso il confine e si raffreddano formando un unico materiale continuo. Questo processo non sterilizza gli alimenti. Elimina però un possibile percorso di recontaminazione. Se l’area di riempimento è pulita e il prodotto è già sicuro, una buona sigillatura ne preserva la sicurezza. Se invece il prodotto è contaminato prima della sigillatura, anche una sigillatura perfetta ne intrappola semplicemente il problema. Questa distinzione è fondamentale. Una macchina per la sigillatura supporta la sicurezza alimentare, ma non può risolvere un riempitore sporco, un lotto difettoso o una catena del freddo interrotta.
Percorsi di contaminazione che una sigillatura corretta blocca
La contaminazione degli alimenti dopo il riempimento segue alcuni percorsi comuni. Ciascun percorso può essere bloccato o ridotto da una sigillatura affidabile.
-
Microrganismi e spore trasportati dall’aria penetrano attraverso fessure o pieghe.
-
L’umidità penetra e crea condizioni favorevoli alla crescita di muffe e batteri.
-
L’ossigeno accelera l’ossidazione e favorisce il deterioramento aerobico.
-
Polvere, insetti e materiale estraneo raggiungono la superficie del prodotto.
-
La manipolazione manuale e le manomissioni espongono il pacchetto a contaminazione da contatto.
Una chiusura ermetica impedisce perdite lungo le prime quattro vie di contaminazione. I sigilli antimanomissione e l’integrità del confezionamento aggiungono un livello visibile per la quinta via. La tabella seguente collega i comuni rischi di contaminazione alle prestazioni del sigillo.
| Via di contaminazione | Come il sigillo contribuisce | Comuni cause di guasto del sigillo |
|---|---|---|
| Microrganismi aerodispersi | Ostacola fessure e canali | Increspature, sigillatura incompleta |
| Ingresso di umidità | Crea una barriera resistente all’acqua | Perdite lungo i canali, adesione debole |
| Esposizione all'ossigeno | Supporta il mantenimento dell'atmosfera modificata | Raffreddamento insufficiente, formazione di bolle |
| Polvere e insetti | Chiude il bordo dell'imballaggio | Film piegato, contaminazione nella pinza |
| Manipolazione e manomissione | Supporta le caratteristiche di evidenza di manomissione | Distacco del sigillo, resistenza non uniforme |
Film, temperatura e pressione determinano se la barriera rimane efficace
Una sigillatura funziona soltanto se i parametri del film e della macchina sono correttamente allineati. La temperatura deve raggiungere l’interfaccia di sigillatura, non soltanto il display. La pressione deve eliminare l’aria e avvicinare gli strati. Il tempo di permanenza deve consentire la diffusione del polimero senza bruciare il film. Un film in polietilene da 60 micron e un laminato in foglio da 120 micron richiedono finestre operative diverse. I residui del prodotto nella morsa rappresentano un pericolo silenzioso. Zucchero, olio o polvere lasciati nell’area di sigillatura creano percorsi attraverso cui possono verificarsi perdite. Una sigillatura dall’aspetto pulito può comunque presentare perdite a causa di una piega, una grinza o un bordo contaminato. È per questo motivo che i controlli visivi da soli costituiscono una prova debole. La norma ASTM F88/F88M misura la resistenza della sigillatura, mentre i test ASTM F1929 (penetrazione del colorante) e ASTM D3078 (test delle bolle) possono rivelare perdite lungo canali. Questi test non sono opzionali per alimenti ad alto rischio. I programmi ISO 22000 e HACCP prevedono un controllo documentato nel passaggio di sigillatura.
Dove le macchine per la sigillatura presentano limiti
Una macchina sigillatrice non è un dispositivo di sterilizzazione. Non può rimuovere contaminazioni già presenti all’interno del pacchetto. Non può compensare un film con scarse proprietà barriera. Non può garantire la sicurezza se la stanza di riempimento ha un controllo dell’aria inadeguato o se il prodotto viene mantenuto a una temperatura superiore a quella sicura. Alcuni prodotti richiedono vuoto, spurgo con azoto o trattamento in autoclave prima che la chiusura possa svolgere la propria funzione. I prodotti in polvere possono ostruire l’area di sigillatura. I prodotti grassi possono indebolire il legame. I film per sigillatura a freddo si comportano diversamente dai film per sigillatura a caldo. Una progettazione onesta del processo prevede di considerare la sigillatrice come un singolo punto di controllo, non come l’intero piano di sicurezza alimentare.
Verifica e condizione della macchina: mantenere intatta la barriera
Anche un sigillatore regolato alla perfezione tende a scostarsi nel tempo. I riscaldatori invecchiano, i termocoppie si spostano, le ganasce si usurano e la pressione varia. Un impianto lattiero-caseario nell’est della Cina ha una volta individuato perdite in buste di latte in polvere che apparivano perfette. Il test con colorante ha rivelato una perdita lungo un lato, dovuta a un canale. La ganascia presentava un film di residuo indurito che sollevava il materiale durante la sigillatura. Una pulizia accurata e una nuova taratura hanno risolto il problema, ma la linea aveva già confezionato due turni di prodotto sospetto. I controlli giornalieri devono includere la pulizia delle ganasce, la temperatura effettiva delle ganasce, l’aspetto del sigillo e un test di tenuta o di distacco. Ogni volta che cambia il lotto della pellicola o i componenti della macchina, il processo richiede una nuova validazione. Vonpack costruisce macchine per la sigillatura prestando particolare attenzione al controllo termico, all’allineamento delle ganasce e all’ispezione pre-consegna, aiutando così i produttori alimentari a mantenere stabile e verificabile la fase di sigillatura.
Indice dei Contenuti
- Il sigillo è una barriera, non solo una chiusura
- Il calore elimina i microrganismi superficiali, ma il vero compito è l’isolamento
- Percorsi di contaminazione che una sigillatura corretta blocca
- Film, temperatura e pressione determinano se la barriera rimane efficace
- Dove le macchine per la sigillatura presentano limiti
- Verifica e condizione della macchina: mantenere intatta la barriera