
 EN
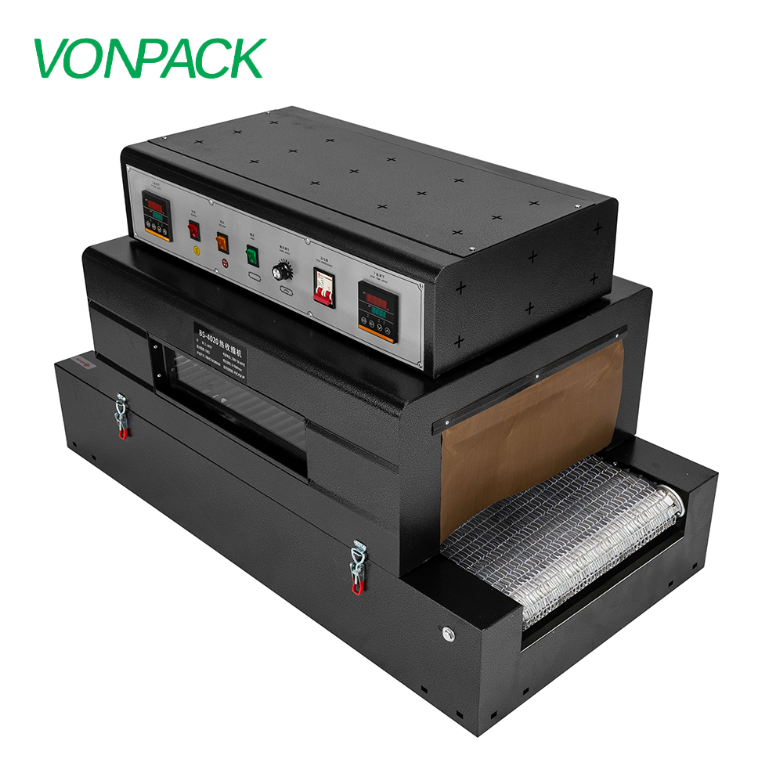
シュリンクフィルムがバラバラの物品を一体のまとまりに変える仕組み
収縮包装機は単に製品を包むだけではありません。伸びたフィルムを製品に巻きつけ、その後加熱することで、フィルムが収縮して製品全体をきっちりと包み込みます。その結果、形崩れしにくく、コンパクトなパッケージが完成します。もともと余分なスペースを必要としていたボトルや段ボール、部品類も、これによりひとつのまとまりとして搬送・保管が可能になります。フィルムは中身が見える透明タイプのほか、ブランドイメージを伝える印刷付きタイプも選べます。重要なのは、収縮の「制御」です。収縮が早すぎたり遅すぎたりすると、シワだらけになったり、緩んだ仕上がりになってしまいます。最終的な品質は、機械の設定と使用するフィルムの種類によって決まります。
倉庫内保管や輸送において、なぜコンパクト包装が重要なのか
コンパクトなパッケージングは、貨物輸送の経済性を変える。より密に積み込むことで、段ボールの使用量や仕切り材、空隙充填材が削減される。トラックやコンテナには一度の積載でより多くの単位数を載せられるようになり、倉庫の棚にもより多くの在庫を収容できる。また、商品同士が互いに動く余地がなくなるため、破損も減少する。小売店にとっても、コンパクトなパッケージは陳列や取り扱いが容易になるというメリットがある。たとえば、ボトルをシュリンクフィルムで束ねるだけでも、従来のフルカートンに比べて素材使用量を大幅に削減できる。こうした削減は単なるコスト削減にとどまらない。単位あたりの廃棄物や輸送時の排出ガスも低減でき、パレット単位、トラック単位、さらにはシーズン単位でその効果は累積的に大きくなる。
用途に合ったフィルムの選定
フィルムの選定が性能を左右します。ポリオレフィン(POF)フィルムは、収縮が均一で透明性に優れているため、小売業界で広く使用されています。ポリエチレン(PE)フィルムは耐久性が高く、重量物や産業用の梱包に多く用いられます。塩化ビニル(PVC)フィルムは低温で収縮しますが、一部の市場では環境への懸念から使用が制限されることがあります。フィルムの厚さ、収縮率、強度はいずれも重要な要素です。厚さが薄すぎると取り扱い中に破れやすくなり、厚すぎると機械の最高温度でも完全に収縮しなくなる可能性があります。フィルムメーカーは通常、収縮曲線を提供しており、これは特定の温度における収縮量を示すものです。以下の表には一般的な数値範囲を示します。
| フィルムタイプ | 一般的な厚さ | 収縮率 | 収縮温度 | 最も適した用途 | 注意が必要な点 |
|---|---|---|---|---|---|
| POF | 12~25マイクロメートル | 60~80% | 140~160℃ | 小売用マルチパック、段ボール箱 | 角が尖っている部分での破れ |
| PE | 25~100マイクロメートル | 40~70% | 160~200℃ | 重量物の梱包、パレット積み | 収縮が遅く、白濁しやすい |
| ポリ塩化ビニル(PVC) | 15~30マイクロメートル | 50~70% | 120~150℃ | 小物・低温向け | 法規制による制限、におい |
| 架橋ポリエチレン | 30~80マイクロメートル | 50~75パーセント | 160~200℃ | 産業用・耐衝撃性に優れる | 高い 費用 |
製品およびフィルムに応じた機械設定の調整
シュリンク包装機には、いくつかの制御機能があります。トンネル温度、コンベア速度、ファン速度、シール時間は互いに影響し合います。プラスチックフィルムの自由収縮率を測定する試験方法については、ASTM D2732が規定されています。これにより、生産開始前に購入者が異なる材料を比較できます。収縮率の高いフィルムでは、過収縮を防ぐためトンネル温度を低めに設定する必要があります。また、重量のある荷姿では、熱が十分に浸透するよう滞留時間を長めに設定する必要があります。まずフィルムメーカーが提供する推奨値を基準とし、その後、1つのパラメーターずつ微調整を行ってください。各製品とフィルムの組み合わせごとに設定値を記録し、再現性のある作業のための「レシピ」として活用します。
よくあるトラブルとその対処法
発生する問題の多くは、以下の数パターンに集約されます。1.角にしわやダック・イヤー(耳状の折れ)が生じる。2.輸送中に開いてしまう弱いシール。3.焼けたり溶けたりしたフィルム。4.製品をしっかり保持できない緩いラップ。しわは、加熱が不均一であるか、フィルムの使用量が多すぎるために生じることが多いです。弱いシールは、シール温度・圧力の不適切さ、あるいはシールバーの汚染を示唆しています。フィルムの焼けは、通常、シュリンクトンネルの温度が高すぎたり、コンベアの速度が遅すぎたりすることを意味します。緩いラップは、フィルムの収縮力が低いか、あるいは製品の温度が低すぎるためである可能性があります。原因を1つずつ特定して対処することで、混乱を防げます。毎日の点検として、シールバーの清掃状況、トンネル温度、フィルム張力の確認を行うことで、ラインの安定運転を維持できます。また、引張試験によるシール強度チェックは数秒で完了し、パレット積み上げ前に問題を早期に検出できます。
ボトリングラインからのケース
米国南部のボトリング工場では、6本のガラス瓶を仕切り付き段ボール箱に詰めていたが、資材コストと破損クレームの両方が高かった。そこで同工場は、POFフィルムとヒートトンネルを備えたシュリンク包装機を導入した。初回の試運転では、角がシワになり、瓶が緩んでしまった。チームはトンネル温度を10℃下げ、コンベア速度をわずかに上げ、包装前の瓶間に小さな隙間を設けるように調整した。最終的なパッケージはきつめで安定しており、段ボールの使用量も大幅に削減された。その結果、破損クレームも減少した。工場に必要だったのは、別の機械ではなく、異なる設定だったのだ。
VONPACKは、安定した稼働性とサービスサポートを重視して包装機械を製造している。同社のR&Dおよび製造に関する実績により、フル稼働前にフィルムの選定、トンネル設定、製品の流れを顧客とともに最適化できる。シュリンク包装機はパッケージをよりコンパクトにできるが、その結果は細部の設定に大きく左右される。VONPACKは、こうした細部を正しく設定するための支援をチームに提供している。