
 EN
停止時間の大部分を未然に防ぐ運転前点検
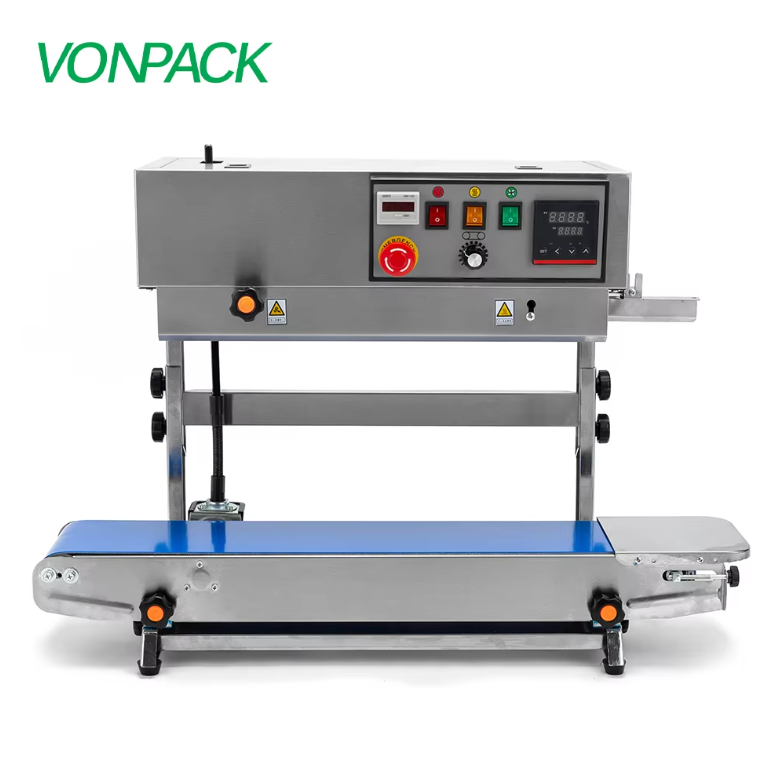
シーリング機の性能は、投入される材料とその設定次第です。最初のサイクルに入る前に、シールバーに付着物がないか、フィルムの通路が正しく整列しているか、圧力計の数値が安定しているかを確認してください。PTFE製カバーの摩耗やサーモカップルの緩みは、目視では問題なさそうに見えても後に不具合を引き起こす弱いシールの原因になります。また、使用する包装材が機器の設定と一致しているかも必ず確認しましょう。フィルムの種類によって、必要な温度や保持時間(ドウェルタイム)は異なります。制御パネル近くに貼っておける簡単なチェックリストがあれば、小さな不具合が不良品へと発展するのを防げます。
温度・圧力・保持時間(ドウェルタイム)の設定
シール品質を制御する要因は3つあります。温度はポリマーを軟化させ、圧力は各層を接着させ、保持時間(ドウェルタイム)は接着を完成させます。これら3つの要因は単独では機能しません。たとえば、高温で低圧では、一見良好なシールが得られますが、剥離しやすくなります。逆に圧力が高すぎるとフィルムが押し潰れて薄くなり、強度が低下します。また、保持時間が短すぎると「コールドシール」(未接着)の状態のままになります。標準的な運用とは、使用するフィルムに応じて、この3つの条件が最適に連動する範囲(ウィンドウ)を見つけることです。まずフィルムメーカーの推奨値を基準とし、その後、小規模な試験を実施して設定値を記録してください。
| 密封方法 | 一般的な温度 | 圧力範囲 | 停止時間 | 一般的な不具合 | 主要チェック項目 |
|---|---|---|---|---|---|
| 一定の加熱 | 120~200℃ | 0.2~0.6MPa | 0.5~2秒 | 焼けこげ | 熱電対の精度 |
| インパルス | 100~180℃ | 0.1~0.4MPa | 0.3~1.5秒 | 接着不良 | 冷却時間 |
| 超音波 | 適用されない | 0.1~0.5 MPa | 0.1~0.8秒 | 過剰溶着 | ホーンの摩耗 |
| 誘導 | 150~250℃ | 0.3~0.8 MPa | 1~3秒 | 不完全接合 | コイルの位置合わせ |
これらの範囲は目安です。実際の値はフィルムの構造、厚さ、ライン速度によって異なります。
シーリング機の起動および初品検査
機械の電源を入れ、安定した温度に達するまで待機します。冷えたシールバーでは、作業者が誤って設定温度を上げてしまい、結果として過熱してしまうことがあります。温度が安定したら、1~2個の試験パックを実行します。手でシール部を引っ張って確認します。特に重要な製品の場合は、柔軟性バリア材の剥離強度を測定するASTM F88などのシール強度試験を実施してください。シールがしっかりしており、外観も均一であれば、量産を開始します。そうでない場合は、1つの条件(温度・圧力・加圧時間)だけを順次調整してください。複数の条件を同時に変更すると、どの条件が有効だったのか特定できなくなります。
運転中の監視および一般的な異常対応
生産中に、シールの外観、フィルムの張力、機械の音の変化に注意してください。不良品の急増は、通常、温度・圧力・フィルム張力のずれを示しています。代表的な不具合にはしわ、チャネル(シール不良部の溝状欠陥)、不完全シールがあります。しわは、フィルムの位置ずれや張りすぎが原因となることが多いです。チャネルは、シール部への異物混入によって生じます。不完全シールは、温度が低すぎるか、加圧保持時間が短すぎるために起こります。標準的な運用では、始動時の点検だけでなく、定期的な点検を実施します。15~30分ごとの簡易な目視点検を行うことで、ロット全体が廃棄される前にずれを早期に発見できます。
停止および日常点検手順
運転終了時には、シャットダウン手順に従ってください。1. ヒーターをオフにし、シールバーを冷却します。2. 圧力を解放します。3. ソフトブラシまたは承認済みの溶剤でシールバーおよび周辺を清掃します。4. 磨耗したPTFEテープ、緩んだ配線、異物の有無を確認します。5. 運転設定および発生した問題を記録します。毎日の保守作業は機械の寿命を延ばし、次回の起動を予測可能にします。毎日清掃・点検されているシーリング機は、故障時にのみ保守される機械と比べて、より安定した運転が可能です。
作業者が危険にさらされないための安全対策
シーリング機は、熱・圧力・可動部品を組み合わせて動作します。包装機械の安全要件についてはEN 415が規定しており、通常の作業では、メーカーが定めたロッカウト手順およびガードの使用指示に従う必要があります。機械の電源が入っている状態で、絶対にシール部に手を入れてはいけません。調整作業にはハンドルや工具を必ず使用してください。作業場所は乾燥させ、フィルムの切れ端などが散乱しないようにしましょう。また、オペレーターには非常停止ボタンの操作方法や高温部への注意喚起を含む安全教育を実施してください。安全は、すべての標準作業サイクルに不可欠な要素です。
米国中西部のスナック菓子工場で、フィルム交換後にシーリング機から漏れ製品(リーカー)が発生し始めました。オペレーターは、ライン速度の低下を補うため、加熱温度を上げていました。その結果、フィルムが過熱されて焼け、ピンホールが発生しました。標準作業手順の再確認を行ったところ、ライン速度の設定が元に戻っておらず、温度上昇はそもそも不要であることが判明しました。ライン速度を適正値に調整し、元の加熱温度に戻したところ、問題は解消しました。標準手順が省略されていたのです。
フォンパックは、信頼性の高い運転とサービスサポートを重視した包装機械を製造しています。同社の研究開発および製造に関する実績により、お客様は初日から安定して稼働するシーリング機械の導入を実現できます。標準的な運用とは、単なるルールの羅列ではありません。それは、シーリング機械を生産的かつ予測可能に保つための習慣なのです。