
 EN
シール温度が「数値」ではなく「プロセス・ウィンドウ」である理由
シール機には、最適な温度が「一つだけ」存在するわけではありません。むしろ、「プロセス・ウィンドウ」と呼ばれる許容範囲があります。この範囲は、フィルムの構造や厚さ、機械の運転速度、ジョーの圧力、および保持時間に依存します。現場のオペレーターは、コントローラーに表示された単一の数値に注目して、それ以上考えることをやめがちです。このような習慣が、強度不足のシール、しわ、あるいは焼け貫き(バーンスルー)といった問題を引き起こします。熱シールは、シール面でポリマー層を溶融させ、その後加圧下で冷却することで成立します。もしシール面の温度が適正範囲に達しなければ、ポリマー鎖の相互拡散が起こらず、十分な接着が得られません。逆に温度が高すぎると、フィルムが伸びたり、シール部がもろくなったりします。ディスプレイに表示される数値は単なる「設定値」に過ぎません。真に問うべきは、ジョー表面およびシール界面で実際に何が起きているかという点です。
フィルムの構造と厚さに応じて温度を調整する
異なるフィルムには異なる加熱温度が必要です。低密度ポリエチレン(LDPE)製のライナーは、通常120~160℃でシールされます。キャストポリプロピレン(CPP)層は、多くの場合130~170℃を必要とします。PET、ナイロン、またはアルミ箔を含む複合構造フィルムでは、より高温(場合によっては150~190℃)が必要になることが多いです。また、フィルムの厚さも影響します。たとえば、同じ速度で運転する場合、60マイクロメートルのフィルムは、120マイクロメートルのフィルムよりも低いジョー温度でシールできることがあります。これは、熱がシール界面に到達するまでに時間がかかるためです。さらに、コーティングやインクの有無も重要です。コールドシール材や接着剤層があると、シール機構自体が変化します。フィルムメーカーが提供する仕様書はあくまで出発点であり、最終的な設定値ではありません。シール強度の測定には、ASTM F88/F88Mが標準的な試験方法として定められています(試作サンプルを用いた後処理評価)。この測定を行わなければ、温度設定は単なる推測にすぎません。
まずコントローラーを設定し、その後ジョー部で実際の状態を確認してください
コントローラーはシールバー(加熱バー)そのものではありません。熱電対はドリフトし、取付位置がずれ、加熱素子の摩耗も均一でないため、表示温度と実際のシールバー表面温度には差が生じます。たとえば、機械の表示が180℃でも、実際のシールバー表面温度は165℃であることがあります。この5℃以上の誤差がチャネル漏れを引き起こす原因になります。温度確認は、校正済みの接触式温度計または耐熱テープをシールバー全体(両端および中央)に貼って行う必要があります。シールバーの温度が設定値から5℃以上ずれている場合は、コントローラーのオフセット調整またはセンサーの修理を行ってください。中国東部のドライフルーツ包装工場での事例では、シーラーの表示温度が185℃であったにもかかわらず、パウチの片側で漏れ試験に不合格となりました。接触式プローブによる測定の結果、左側シールバーの実温度は168℃でした。原因は、熱電対が加熱ゾーンから12mm離れた位置に取り付けられていたことでした。熱電対の再設置と再校正により、問題は解決しました。
速度・圧力・加圧時間は、相互に調整してください
温度は単独で作用することはありません。ライン速度が高くなると滞留時間が短縮されるため、シール用のジャワ部にはより高い温度またはより大きな圧力が必要になります。逆に速度を下げると滞留時間が延長され、フィルムが過熱するおそれがあります。圧力は、空気を排出し、各層を密着させるために重要です。圧力が不足すると気泡が残り、大きすぎると溶融したポリマーがシール領域から押し出されてしまいます。実用的なアプローチとしては、2つのパラメーターを固定し、残り1つを順次変化させることです。例えば、圧力と速度を一定に保ったまま、温度を5℃刻みで徐々に上げていきます。各ステップごとにシール強度と外観を評価します。目的は、清潔なシールが得られる範囲で、可能な限り広い条件幅(ウィンドウ)を見つけることです。この幅があれば、通常のフィルムロット間ばらつきに対しても、オペレーターが柔軟に対応できます。
弱いシール・しわ・焼け付きのトラブルシューティング
症状は特定の原因を示唆しています。剥離が容易な弱いシールは、通常、低温、短い加圧時間(ドウェルタイム)、または低圧が原因です。シール付近にしわが生じる場合は、ジョーの圧力が不均一であるか、フィルムの張力が不適切である可能性があります。焼け跡、収縮、煙の発生は、温度が高すぎるか、加圧時間が長すぎるためです。高温時は強固なシールでも、冷却後に剥離する場合は、冷却中に十分な圧力がかけられていなかった可能性があります。冷却部とジョーの開放タイミングを確認してください。また、フィルム表面の湿気も、気泡や弱い部分の原因となります。湿度の高い環境では、事前乾燥や高速シーリングが有効な場合があります。ただし、これらの対策は万能ではなく、ある機械で50マイクロメートル厚のフィルムに適した設定が、ジョーのコーティングが異なる別の機械では失敗する可能性があります。
設定内容を記録し、実際のサンプルで検証する
設定値は、記憶ではなくレシピとして記録する必要があります。有用な記録には、フィルムの種類、厚さ、サプライヤーのロット番号、ライン速度、ジョー圧力、保持時間、設定温度、実際のジョー温度、およびシール強度の測定結果を含めるべきです。フィルムのロットが変更された場合、またはヒーター・サーモカップルが交換された場合には、生産工程で再検証を行う必要があります。以下の表に、典型的な初期設定範囲を示します。ただし、これらは万能ではありません。必ずフィルムメーカーの推奨事項およびシール強度試験の結果を確認してください。
| フィルム構造 | ジョーの典型的な温度 | 温度が高すぎた場合の主なリスク | 初期点検項目 |
|---|---|---|---|
| LDPEライナー | 120~160℃ | 収縮、剥離強度低下 | 3段階のライン速度におけるシール強度 |
| CPP層 | 130~170℃ | しわ、焼け貫通 | シールバーの平滑性と圧力 |
| PET/PE複合フィルム | 140~180℃ | チャネル部の漏れ、巻き上がり | 加熱保持時間および冷却 |
| アルミ箔複合フィルム | 150~190℃ | コーティングの損傷 | 熱電対の校正 |
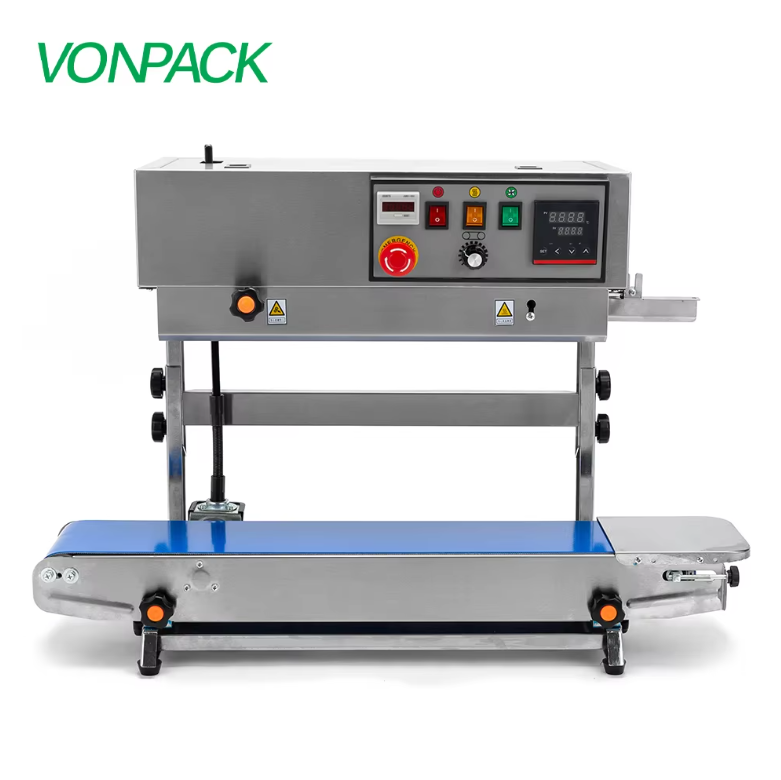
フォンパック社は、安定した加熱制御、シールバーの正確な位置合わせ、出荷前の摩耗点検を重視したシーリング機および包装機械を製造しています。ヒーターとセンサーの動作が事前に確認済みの状態で納入されるため、現場での調整が容易になり、初日からの生産稼働時にも予期せぬトラブルが少なくなります。