
 EN
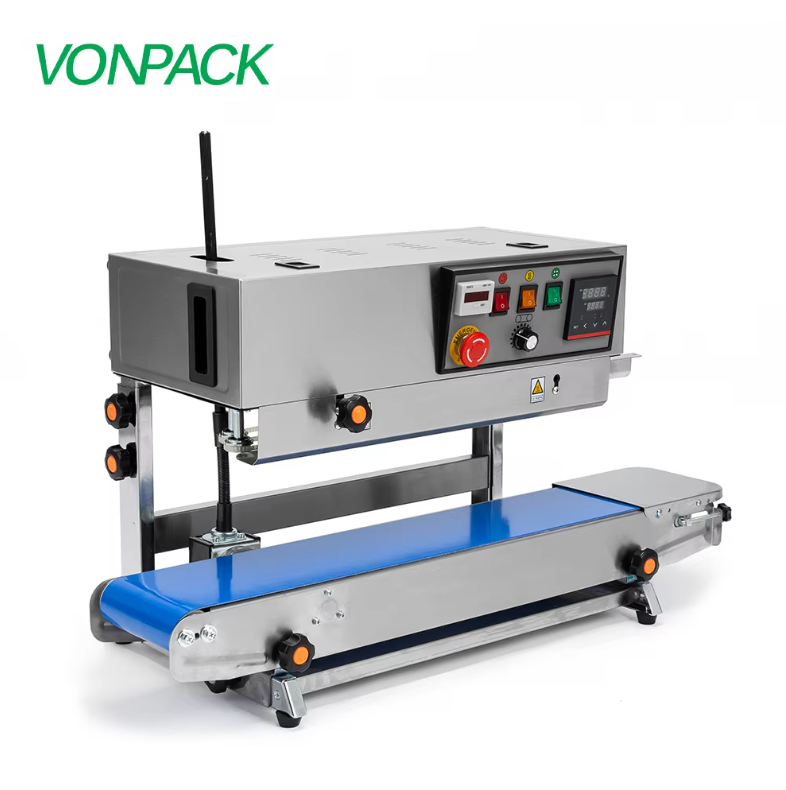
袋の厚さがすべてを変える理由
シーリング機械は、袋に印刷されたブランド名などには関係しません。重要なのは、接着層を形成するためにどれだけの素材を加熱しなければならないかという点です。袋の厚さ(通常は「ミル」または「マイクロメートル」で測定)によって、外層を焦がさずにシール層を溶融させるために必要な熱エネルギー量および加熱保持時間(ドウェルタイム)が決まります。2ミルの袋では完璧に機能する設定でも、6ミルの袋ではほとんど密封できません。逆に、6ミルの袋で適切に機能する設定では、2ミルの袋は完全に溶融して穴が開いてしまいます。これが根本的な課題です。オペレーターは、機械のパラメーターを素材に合わせる必要がありますが、実際には、通常の生産日においても素材のばらつきは、多くの人が予想する以上に大きいのです。
シール層の厚さと全厚さの違いを理解する
袋の全厚みがシールに寄与するわけではありません。ほとんどの包装フィルムは、内側にシール層、中央に構造層、さらに外側に印刷層またはバリア層を備えた多層構造になっています。シールには、シール層のみが融点に達すればよく、構造層はその強度を保ったままにする必要があります。そのため、単に全厚みだけを見ても実態は把握できません。たとえば、シール層が厚い5ミルの袋は、シール層が薄く外層が厚い4ミルの袋よりも、むしろ容易にシールできる場合があります。フィルムの構成を知ることは、全厚みを知ることと同様に重要であり、サプライヤーはこうした情報を提供できる必要があります。
温度・圧力・加圧時間の調整
この3つの主要パラメーターは相互に関係しており、いずれか1つを変更する際には、通常、他のパラメーターも調整する必要があります。以下に、実用的な指針をいくつか示します。
-
厚手の袋では、温度を高めるか、あるいは加圧時間を延長すればよいのですが、両方を同時に変更する必要はありません。
-
圧力は、十分に接触を確保できる程度である必要がありますが、シール領域から溶けたシーラントが押し出されてしまうほど強くしてはいけません。
-
加熱時間(ドウェルタイム)を調整するのが、一般的に安全な方法です。これは、表面を過熱することなく、熱が内部まで十分に浸透する時間を確保できるためです。
-
冷却時間も重要です。見た目が完璧でも、まだ十分に冷めていない状態でシール部に触れると、シールが失敗してしまうことがあります。
-
非常に厚手のバッグの場合、シールバーを事前に加熱することで、設定温度を上げることなく対応できます。
以下の表は、一般的なバッグ厚さに対する初期設定値を示しています。ただし、フィルムの材質は製品によって異なるため、これらはあくまで目安であり、絶対的な基準ではありません。
| 袋の厚さ | 一般的な温度範囲 | 通常の加熱時間(ドウェルタイム) | 通常の圧力 |
|---|---|---|---|
| 2m | 120~140℃ | 0.5~0.8秒 | 低~中程度 |
| 3m | 130~150℃ | 0.8~1.2秒 | やや広め |
| 400万 | 140~160℃ | 1.0~1.5秒 | やや広め |
| 600万 | 150~170℃ | 1.5~2.5秒 | 中程度から高程度 |
| 8ミル以上 | 160~180℃ | 2.0~3.5秒 | 高 |
パターンは一貫しています。厚手の素材ほど、より長い時間にわたってより多くの熱エネルギーを供給する必要があります。
シールバーの種類と幅の役割
シールバー自体も、多くのオペレーターが見落としがちな変数です。インパルス式シーラーは、シール工程中だけ加熱される抵抗線を用いるため、熱が短時間で制御されやすいため、薄手の袋に適しています。一方、定温式シーラーは、常に一定温度を保つシールバーを用いるため、厚手の素材や高処理量への対応に優れています。また、シールバーの幅も重要です。幅の広いシールバーは圧力をより広い面積に分散させるため、厚手の袋のシールには有効ですが、同じ圧力を得るにはより大きな総荷重が必要になります。シールバーの種類と幅を、使用する袋の仕様に合わせて選定することは、機械の正しい設定において不可欠な要素です。
厚みのばらつきが問題を引き起こした事例
食品包装工程で、3ミルの袋と6ミルの袋の2つの製品ラインを同一機械で同一設定で運転していたところ、3ミルラインでは良好なシールが得られましたが、6ミルラインでは不良率が高くなり、生産線上では見た目には問題のないシールでも輸送中に漏れが発生しました。原因は機械そのものではなく、設定がより薄い材質(3ミル)に最適化されていたためでした。その後、2種類の製品を別々のプリセットプログラムに分離し、温度や加圧時間(dwelling time)をそれぞれ最適化したところ、6ミルラインの不良率は正常な水準まで低下しました。この事例から学べるのは、シール機は「1つの設定で万能」という機器ではないということです。使用する材質に応じて設定を合わせる必要があり、材質を切り替える際には必ず設定も変更しなければなりません。
厚みが機械の能力に及ぼす制限
限界について正直になることは重要です。すべてのシーリング機には、信頼性を保って処理できる最大厚さがあり、その限界を超えて使用すると、設定をどう調整しても結果が不安定になります。たとえば、2~4ミルの袋に適した軽量級インパルスシーラーは、8ミルのバリアフィルムでは十分な密封が得られません。加熱素子が十分なエネルギーを供給できず、圧着機構の力も不足するためです。さまざまな厚さの材料を密封する必要がある場合は、対象範囲内で最も厚い材料に対応できる性能を持つ機種を選ぶのが一般的に賢明です。たとえ薄手の袋では処理速度がやや遅くなるとしても、です。別の選択肢として、2台の機械を併用する方法もありますが、その場合、設置面積とコストが増加します。
製造現場の経験が信頼性の高いシーリングを支える理由
シーリング機は精密機器であり、その信頼性は加熱部品、加圧機構、制御システムの品質に左右されます。浙江ウェイパイ包装機械有限公司(Zhejiang Weipai Packaging Equipment Co., Ltd.)は2010年に設立され、2020年にヨンチュアン・インテリジェンス社とドイツのユーグゾン・パック社(Yougsun Pack Germany GmbH)との合弁企業となりました。同社は包装機械の研究開発、製造、販売を専門としており、出荷前の検査工程では摩耗などの不具合を事前に発見するよう設計されています。さまざまな袋厚に対応した安定したシールを必要とする作業においては、こうした豊富な製造実績と出荷前検査体制こそが、包装ラインの信頼性を支える柱となっています。