
 EN
Почему температура герметизации — это диапазон параметров процесса, а не конкретное число
У машины для герметизации нет одной «идеальной» температуры. Существует диапазон параметров процесса. Этот диапазон зависит от структуры плёнки, её толщины, скорости работы машины, давления на захваты и времени выдержки. Операторы часто ищут на панели управления одно конкретное число и перестают думать дальше. Такая привычка приводит к слабым швам, морщинам и прожогам. Принцип тепловой герметизации заключается в расплавлении полимерного слоя на поверхности соединения, а затем его охлаждении под давлением. Если температура на поверхности соединения никогда не достигает требуемого значения, полимерные цепи не взаимопроникают. Если же температура слишком высока, плёнка растягивается или шов становится хрупким. Число на дисплее — лишь уставное значение. Настоящий вопрос: что происходит на поверхности захватов и непосредственно на поверхности соединения.
Соотнесите температуру со структурой и толщиной плёнки
Для разных пленок требуются разные температуры. Линейка из полиэтилена низкой плотности может герметизироваться при 120–160 °C. Слой литого полипропилена часто требует 130–170 °C. Ламинированные структуры с ПЭТ, нейлоном или фольгой обычно требуют более высоких температур — иногда 150–190 °C. Толщина также смещает диапазон: пленка толщиной 60 мкм может герметизироваться при более низкой температуре нагревательных губок, чем пленка толщиной 120 мкм при той же скорости, поскольку тепло дольше достигает зоны соединения. Покрытия и краски также имеют значение. Холодная герметизация или клеевые слои изменяют механизм соединения. Технический паспорт поставщика пленки — это отправная точка, а не окончательный ответ. Стандарт ASTM F88/F88M определяет единый метод измерения прочности герметизации после изготовления образцов. Без такого измерения настройки температуры остаются лишь предположениями.
Установите контроллер, затем проверьте температуру на губках
Контроллер — это не нагревательные губки. Термопары дают погрешность, положение крепления меняется, а нагревательные элементы изнашиваются неравномерно. Машина может показывать 180 °C, тогда как реальная температура поверхности губок составляет 165 °C. Такой разброс достаточен для возникновения утечек по шву. Проверку следует проводить с помощью калиброванного контактного термометра или термочувствительной ленты, приложенной к губкам. Проверьте оба конца и центр. Если температура губок отклоняется от заданного значения на 5 °C или более, скорректируйте поправку контроллера или устраните неисправность датчика. В одном случае на предприятии по фасовке сухофруктов в восточной части Kitaya машина для герметизации показывала на дисплее 185 °C. Испытания на герметичность завершились неудачей с одной стороны пакета. Контактный зонд показал, что температура левой губки составляла 168 °C. Термопара была установлена на расстоянии 12 мм от зоны нагрева. После её переустановки и повторной калибровки проблема была устранена.
Настройте скорость, давление и время выдержки совместно
Температура никогда не действует в одиночку. Повышение скорости линии сокращает время выдержки, поэтому захвату требуется больше тепла или большее давление. Снижение скорости увеличивает время выдержки, что может привести к перегреву плёнки. Давление имеет значение, поскольку оно удаляет воздух и обеспечивает контакт между слоями. Недостаточное давление оставляет пузырьки. Избыточное давление выдавливает расплавленный полимер из зоны герметизации. Практичный подход заключается в фиксации двух параметров и поочерёдном изменении одного из них. Например, зафиксируйте давление и скорость, затем повышайте температуру шагами по 5 °C. После каждого шага проверяйте прочность и внешний вид герметичного шва. Цель — найти максимально широкий диапазон параметров, при котором шов остаётся чистым. Такой диапазон даёт операторам запас для компенсации обычных колебаний характеристик разных партий плёнки.
Устранение слабых швов, морщин и прожогов
Симптомы указывают на конкретные причины. Слабые уплотнения с лёгким отслаиванием часто означают низкую температуру, короткое время выдержки или низкое давление. Морщины вблизи уплотнения могут возникать из-за неравномерного давления губок или натяжения плёнки. Прожиг, усадка и дым указывают на слишком высокую температуру или чрезмерно длительное время выдержки. Уплотнение, прочное в горячем состоянии, но разрушающееся после охлаждения, возможно, охлаждалось при недостаточном давлении. Проверьте секцию охлаждения и момент снятия давления губками. Влага на плёнке также может вызывать пузыри и слабые участки. В условиях повышенной влажности в помещении предварительная сушка или ускоренное уплотнение могут помочь. Ни одно из этих решений не является универсальным. Параметры, подходящие для плёнки толщиной 50 мкм на одном станке, могут оказаться неэффективными на другом станке с иным покрытием губок.
Фиксируйте параметры и проверяйте их на реальных образцах
Параметры следует фиксировать в виде рецепта, а не в памяти. Полезная запись включает тип плёнки, её толщину, партию поставщика, скорость линии, давление на захваты, время выдержки, заданное значение температуры, фактическую температуру захватов и результат испытания на прочность герметичного шва. Производство должно повторно провести валидацию при смене партии плёнки или при замене нагревателя или термопары. В приведённой ниже таблице указаны типичные начальные диапазоны. Эти значения не являются универсальными. Всегда уточняйте их у поставщика плёнки и подтверждайте испытанием на прочность герметичного шва.
| Структура пленки | Типичная температура захватов | Основной риск при чрезмерном нагреве | Начальная проверка |
|---|---|---|---|
| LDPE-подложка | 120–160 °C | Сжатие, слабое отслаивание | Прочность герметичного шва при трёх скоростях |
| CPP-слой | 130–170 °C | Морщины, прожиг | Плоскостность и давление на захвате |
| Ламинат PET/PE | 140–180 °C | Утечки в канале, заворачивание краёв | Время выдержки и охлаждение |
| Фольгированный ламинат | 150–190 °C | Повреждение покрытия | Калибровка термопары |
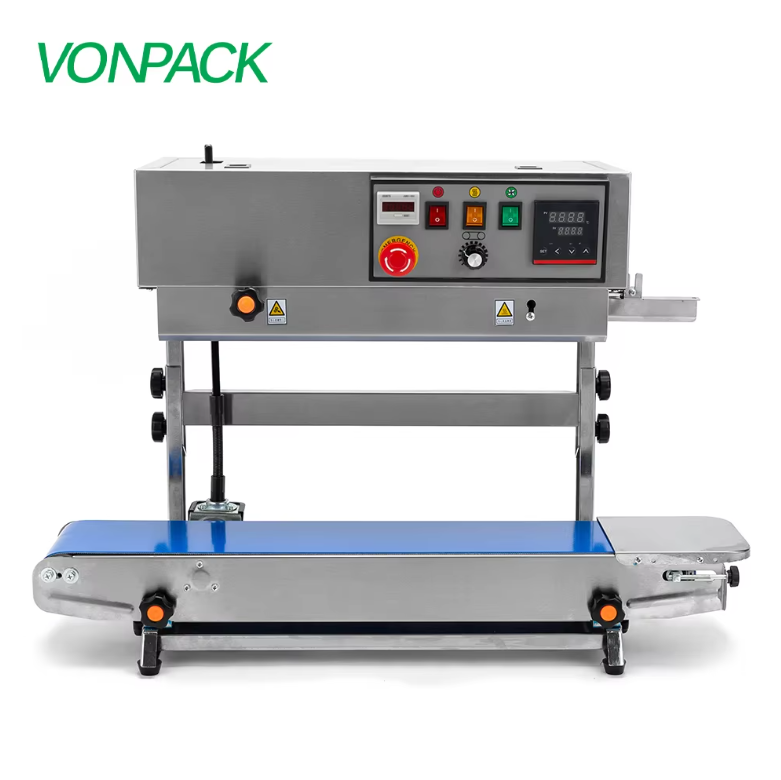
Vonpack производит герметизирующие машины и упаковочное оборудование с акцентом на стабильный контроль температуры, точную центровку захватов и предотгрузочную проверку износа. Машина, поставляемая с проверенными нагревателями и датчиками, проще настраивается, а на первом производственном смене возникает меньше неожиданностей.
Содержание
- Почему температура герметизации — это диапазон параметров процесса, а не конкретное число
- Соотнесите температуру со структурой и толщиной плёнки
- Установите контроллер, затем проверьте температуру на губках
- Настройте скорость, давление и время выдержки совместно
- Устранение слабых швов, морщин и прожогов
- Фиксируйте параметры и проверяйте их на реальных образцах