
 EN
Почему толщина пакета меняет всё
Сварочная машина не обращает внимания на торговую марку, указанную на пакете. Её интересует лишь то, сколько материала ей нужно прогреть, чтобы сформировать герметичное соединение. Толщина пакета — обычно измеряется в милах или микронах — определяет, сколько тепловой энергии и какое время выдержки требуется для расплавления слоя сварки без прожигания внешних слоёв. Режим, идеально подходящий для пакета толщиной 2 мила, едва затронет пакет толщиной 6 мил. А режим, подходящий для пакета толщиной 6 мил, полностью прожжёт пакет толщиной 2 мила и оставит в нём отверстие. В этом и заключается основная задача. Оператор должен подобрать параметры машины под конкретный материал, а сам материал может значительно варьироваться в течение обычного рабочего дня — чаще, чем ожидают большинство людей.
Различие между толщиной сварочного слоя и общей толщиной
Не вся толщина пакета участвует в процессе герметизации. Большинство упаковочных плёнок имеют многослойную структуру: внутренний слой — герметизирующий, средний — конструкционный, а иногда и внешний — для печати или барьерный. Только герметизирующий слой должен достичь температуры плавления; конструкционные слои должны сохранять свою целостность. Поэтому общая толщина — лишь часть картины. Пакет толщиной 5 мил с толстым герметизирующим слоем может герметизироваться легче, чем пакет толщиной 4 мил с тонким герметизирующим слоем и массивным внешним слоем. Знание конструкции плёнки столь же важно, как и знание общей толщины, и поставщики должны предоставлять такую информацию.
Регулировка температуры, давления и времени выдержки
Три основных параметра взаимосвязаны: изменение одного обычно требует корректировки остальных. Несколько практических рекомендаций помогают в этом.
-
Более толстые пакеты требуют либо повышенной температуры, либо увеличенного времени выдержки — но не обоих параметров одновременно.
-
Давление должно быть достаточным для обеспечения контакта, но не настолько высоким, чтобы выдавить расплавленный герметик из зоны уплотнения.
-
Время выдержки зачастую является более безопасной регулируемой величиной, поскольку оно позволяет теплу проникнуть внутрь материала без перегрева поверхности.
-
Время охлаждения также имеет значение: уплотнение, с которым обращаются слишком рано, будет ненадёжным, даже если визуально оно выглядит безупречно.
-
Для очень толстых пакетов предварительный нагрев уплотняющей планки может помочь, не требуя повышения заданного значения температуры.
В приведённой ниже таблице указаны начальные значения для распространённых толщин пакетов. Это лишь отправные точки, а не строгие правила, поскольку состав плёнки может различаться.
| Толщина мешка | Типовой диапазон температур | Типичное время выдержки | Типичное давление |
|---|---|---|---|
| 2 миль | 120–140 °C | 0,5–0,8 секунды | От низкого до среднего |
| 3 мили | 130–150 °C | 0,8–1,2 секунды | Умеренный |
| 4 мил | 140–160 °C | 1,0–1,5 секунды | Умеренный |
| 6 мил | 150–170 °C | 1,5–2,5 секунды | От умеренного до высокого |
| 8 мил и выше | 160–180 °C | 2,0–3,5 секунды | Высокий |
Рисунок остаётся неизменным. Более толстый материал требует большего количества тепловой энергии в течение более длительного времени.
Роль типа и ширины уплотнительной планки
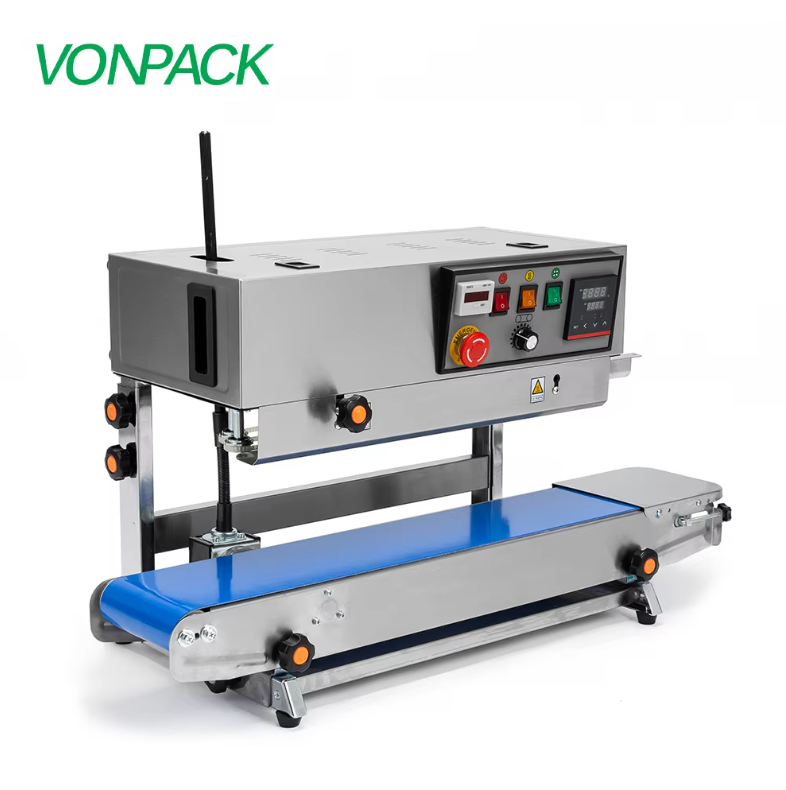
Сама уплотнительная планка — это переменный параметр, который часто упускают из виду многие операторы. Импульсные упаковочные машины используют резистивную проволоку, которая нагревается только во время цикла уплотнения; такой подход хорошо подходит для тонких пакетов, поскольку тепло подаётся кратковременно и контролируемо. Машины с постоянным нагревом используют планку, поддерживающую постоянную температуру; они лучше справляются с более толстыми материалами и обеспечивают более высокую производительность. Ширина уплотнительной планки также имеет значение: более широкая планка распределяет давление по большей площади, что может облегчить уплотнение толстых пакетов, но для достижения того же давления требуется значительно большее общее усилие. Подбор типа и ширины уплотнительной планки в соответствии с диапазоном толщин пакетов — важнейший этап настройки машины.
Случай, когда различия в толщине вызвали проблемы
На предприятии по упаковке пищевых продуктов, где работали две производственные линии — одна использовала пакеты толщиной 3 мил, другая — толщиной 6 мил, — обе линии эксплуатировались на одном и том же оборудовании при одинаковых настройках. Линия с пакетами толщиной 3 мил обеспечивала надёжное герметичное запечатывание. На линии с пакетами толщиной 6 мил наблюдался высокий процент брака: швы выглядели безупречно непосредственно на линии, однако протекали во время транспортировки. Проблема заключалась не в самом оборудовании, а в том, что настройки были оптимизированы под более тонкий материал. После разделения двух типов продукции на отдельные предустановленные программы с индивидуальными температурными режимами и временем выдержки процент отказов на линии с пакетами толщиной 6 мил снизился до нормального уровня. Вывод: оборудование для запечатывания — это не «универсальное устройство» с одной фиксированной настройкой. Его параметры должны соответствовать конкретному материалу, а при переходе между разными материалами необходимо изменять настройки.
Границы возможностей оборудования, определяемые толщиной материала
Стоит честно признать существующие ограничения. У каждого герметизирующего устройства есть максимальная толщина, которую оно может надёжно обрабатывать; превышение этого предела приводит к нестабильным результатам независимо от настроек. Импульсный герметизатор лёгкого типа, хорошо справляющийся с пакетами толщиной от двух до четырёх мил, испытывает трудности при работе с барьерными плёнками толщиной восемь мил. Нагревательный элемент может не обеспечивать достаточную энергию, а механизм прижима — недостаточное давление. Для производств, где требуется герметизировать материалы различной толщины, обычно предпочтительнее выбрать устройство, рассчитанное на самую большую толщину в этом диапазоне, даже если оно работает медленнее при герметизации более тонких пакетов. Альтернативный вариант — использовать два устройства, однако это увеличивает занимаемую площадь и общие затраты.
Как производственный опыт способствует надёжной герметизации
Уплотняющая машина — это прецизионный инструмент, и её надёжность зависит от качества нагревательного элемента, механизма прижима и системы управления. Компания Zhejiang Weipai Packaging Equipment была основана в 2010 году и в 2020 году стала совместным предприятием с участием Yongchuang Intelligence и Yougsun Pack Germany GmbH. Компания специализируется на исследованиях, разработке, производстве и продаже упаковочного оборудования, а её процесс контроля направлен на выявление износа до отгрузки. Для операций, требующих стабильных уплотнений при различной толщине пакетов, именно сочетание производственного опыта и предотгрузочного контроля обеспечивает бесперебойную работу упаковочной линии.
Содержание
- Почему толщина пакета меняет всё
- Различие между толщиной сварочного слоя и общей толщиной
- Регулировка температуры, давления и времени выдержки
- Роль типа и ширины уплотнительной планки
- Случай, когда различия в толщине вызвали проблемы
- Границы возможностей оборудования, определяемые толщиной материала
- Как производственный опыт способствует надёжной герметизации