
 EN
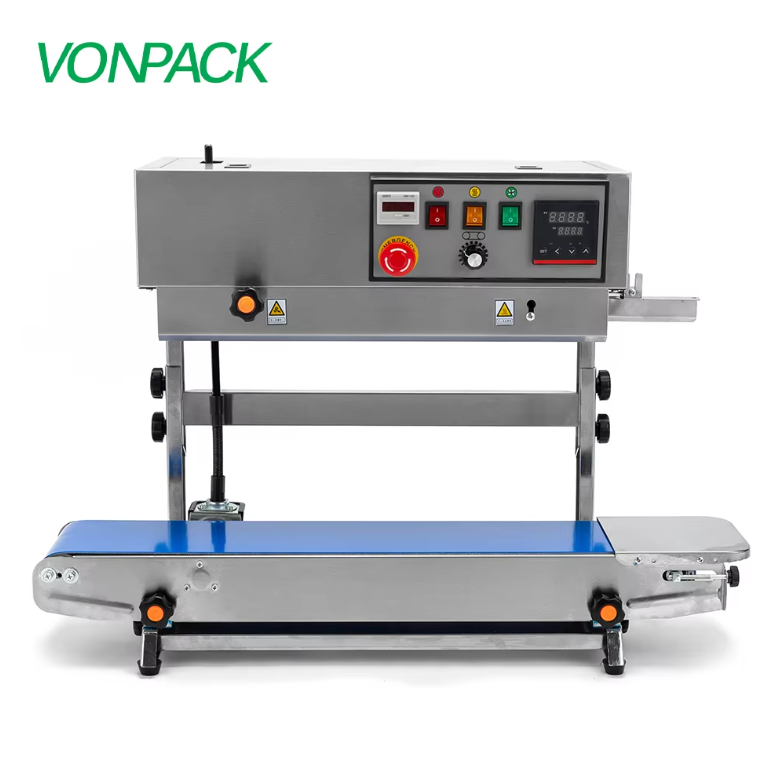
Le scellé est une barrière, pas seulement une fermeture
Une machine à sceller fait plus que fermer un sac. Elle crée une barrière contrôlée au niveau du bord de l’emballage. Dans la production alimentaire, la contamination survient généralement après le remplissage, et non avant. Le produit peut être cuit, pasteurisé ou séché, mais il doit tout de même être transporté, stocké sur une étagère et manipulé par de nombreuses personnes. Un scellé thermique continu isole le contenu de l’air, de la poussière, de l’humidité, des insectes et des microbes présents à l’extérieur. Cette isolation constitue la raison fondamentale pour laquelle une machine à sceller peut prévenir la contamination des aliments. Le scellé n’est pas une simple décoration : c’est la dernière étape du processus qui verrouille l’environnement de l’emballage.
La chaleur élimine la charge superficielle, mais le véritable travail consiste à isoler
Le scellement thermique applique température, pression et temps afin de faire fondre une couche polymère à l’interface de scellage. Les chaînes fondues diffusent à travers la frontière puis se refroidissent pour former un matériau continu unique. Cette opération n’assure pas la stérilisation des aliments. Elle élimine toutefois une voie possible de recontamination. Si la zone de remplissage est propre et que le produit est déjà sûr, un bon scellage permet de le maintenir dans cet état. En revanche, si le produit est contaminé avant le scellement, même un scellage parfait ne fait que piéger le problème. Cette distinction est essentielle. Une machine à sceller contribue à la sécurité sanitaire des aliments, mais elle ne peut pas compenser un équipement de remplissage souillé, un lot défectueux ou une rupture de la chaîne du froid.
Voies de contamination que ferme un scellage adéquat
La contamination des aliments après remplissage suit quelques trajets courants. Chaque trajet peut être bloqué ou réduit par un scellage fiable.
-
Les microbes et spores aéroportés pénètrent par les interstices ou les plis.
-
L’humidité pénètre et crée des conditions favorables au développement de moisissures et de bactéries.
-
L’oxygène accélère l’oxydation et favorise la détérioration aérobie.
-
La poussière, les insectes et les corps étrangers atteignent la surface du produit.
-
La manipulation humaine et les tentatives d’ouverture frauduleuse exposent l’emballage à une contamination par contact.
Un joint étanche empêche les fuites sur les quatre premiers itinéraires. Les scellés à preuve de violation et l’intégrité de l’emballage ajoutent une couche visible pour le cinquième. Le tableau ci-dessous relie les risques courants de contamination aux performances du joint.
| Itinéraire de contamination | Comment le joint contribue | Défaillance courante du joint |
|---|---|---|
| Micro-organismes aéroportés | Obstrue les interstices et les canaux | Plis, joint incomplet |
| Intrusion d'humidité | Crée une barrière résistante à l’eau | Fuites par canal, adhérence faible |
| Exposition à l'oxygène | Prend en charge la conservation sous atmosphère modifiée | Refroidissement médiocre, formation de bulles |
| Poussière et insectes | Ferme le bord de l’emballage | Film plié, contamination dans la mâchoire |
| Manutention et manipulation | Prend en charge les fonctionnalités d’indication de manipulation | Décrochage du scellé, résistance incohérente |
Le film, la température et la pression déterminent si la barrière reste efficace
Un joint n’est efficace que si les paramètres du film et de la machine sont compatibles. La température doit atteindre l’interface de scellage, pas seulement l’affichage. La pression doit éliminer l’air et rapprocher les couches. Le temps de maintien doit permettre la diffusion des polymères sans brûler le film. Un film en polyéthylène de 60 microns et un stratifié aluminium de 120 microns nécessitent des plages de réglage différentes. Les résidus de produit dans la mâchoire constituent un danger insidieux. Le sucre, l’huile ou la poudre laissés sur la zone de scellage créent des chemins de fuite. Un joint présentant une apparence propre peut tout de même fuir à cause d’un pli, d’une ride ou d’un bord contaminé. C’est pourquoi les contrôles visuels seuls constituent une preuve peu fiable. La norme ASTM F88/F88M mesure la résistance du joint, tandis que les essais de pénétration au colorant ASTM F1929 et d’essai à la bulle ASTM D3078 permettent de détecter les fuites linéaires. Ces essais ne sont pas facultatifs pour les aliments à haut risque. Les programmes ISO 22000 et HACCP exigent un contrôle documenté à l’étape de scellage.
Là où les machines de scellage atteignent leurs limites
Une machine à sceller n’est pas un dispositif de stérilisation. Elle ne peut pas éliminer une contamination déjà présente à l’intérieur de l’emballage. Elle ne peut pas compenser les faibles propriétés barrières d’un film. Elle ne peut pas garantir la sécurité si la salle de remplissage présente un mauvais contrôle de l’air ou si le produit est conservé à une température supérieure à la température sécuritaire. Certains produits nécessitent un vide, un remplissage à l’azote ou un traitement en autoclave avant que le scellage puisse accomplir sa fonction. Les produits en poudre peuvent obstruer la zone de scellage. Les produits gras peuvent affaiblir la liaison. Les films à scellage à froid se comportent différemment des films à scellage thermique. Une conception honnête du procédé consiste à considérer la machine à sceller comme un simple point de contrôle, et non comme l’ensemble du plan de sécurité sanitaire des aliments.
Vérification et état de la machine : préserver l’intégrité de la barrière
Même un scelleur bien réglé dérive avec le temps. Les résistances vieillissent, les thermocouples se déplacent, les mâchoires s’usent et la pression varie. Une usine laitière située dans l’est de la Chine a un jour détecté des fuites dans des sachets de poudre de lait qui semblaient parfaits. Un test de pénétration au colorant a révélé une fuite en forme de canal le long d’un côté. La mâchoire présentait un film de résidu cuit qui soulevait le matériau pendant la soudure. Un nettoyage suivi d’une recalibration a résolu le problème, mais la ligne avait déjà conditionné deux postes de produits suspects. Les contrôles quotidiens doivent inclure la propreté des mâchoires, la température réelle des mâchoires, l’aspect de la soudure, ainsi qu’un test de fuite ou de pelage. Lorsqu’un nouveau lot de film ou de pièces de machine est introduit, le procédé doit être revalidé. Vonpack conçoit des machines de soudure en accordant une attention particulière au contrôle thermique, à l’alignement des mâchoires et à l’inspection avant expédition, ce qui aide les producteurs alimentaires à maintenir l’étape de soudure stable et vérifiable.
Table des matières
- Le scellé est une barrière, pas seulement une fermeture
- La chaleur élimine la charge superficielle, mais le véritable travail consiste à isoler
- Voies de contamination que ferme un scellage adéquat
- Le film, la température et la pression déterminent si la barrière reste efficace
- Là où les machines de scellage atteignent leurs limites
- Vérification et état de la machine : préserver l’intégrité de la barrière